3D-печать деталей по чертежу: кронштейны, корпуса, адаптеры
Делаем деталь, которой раньше не существовало: по чертежу, 3D-модели, эскизу или описанию задачи с размерами. Кронштейны, корпуса под электронику, адаптеры, кондукторы, проставки и держатели — с честными допусками и материалом под условия работы.
- Кронштейны, корпуса, адаптеры, кондукторы, проставки
- По чертежу, модели, эскизу или описанию с размерами
- Размерный допуск FDM: ±0.1–0.2 мм на небольшой детали
- Материал под нагрузку: PETG, ABS/ASA, PA-6, PA-CF, PA-6-GF
Цена: от 10 BYN за заказ
Новая деталь начинается не с файла, а с места, куда она встанет. У неё нет оригинала, который можно обмерить, и нет обломка, по которому восстанавливают форму: геометрию задаёт окружение — ответная деталь, посадочные отверстия, крепёж, габарит, за который выходить нельзя, и направление, в котором на деталь давят.
Поэтому первые два вопроса у нас всегда одни: что деталь держит и к чему она крепится. Ответы на них решают больше, чем выбор пластика: от них зависят толщина стенки, положение рёбер, ориентация на столе и то, какие размеры мы обязаны выдержать точно, а какие можно оставить свободными.
Ниже — какие детали мы делаем, что прислать вместо чертежа, если чертежа нет, какой допуск реален у FDM и почему 0.05 мм из паспорта принтера к нему отношения не имеет, какие зазоры закладывать в модель, чем определяется материал, где деталь ломается и в каких случаях FDM не подходит вовсе.
Какие детали делаем
Общее у них одно: деталь не декоративная, у неё есть работа. Она что-то держит, что-то соединяет, что-то закрывает или задаёт положение другой детали. Ниже — пять типовых задач и то, что мы спрашиваем по каждой в первую очередь.
Кронштейн и крепление
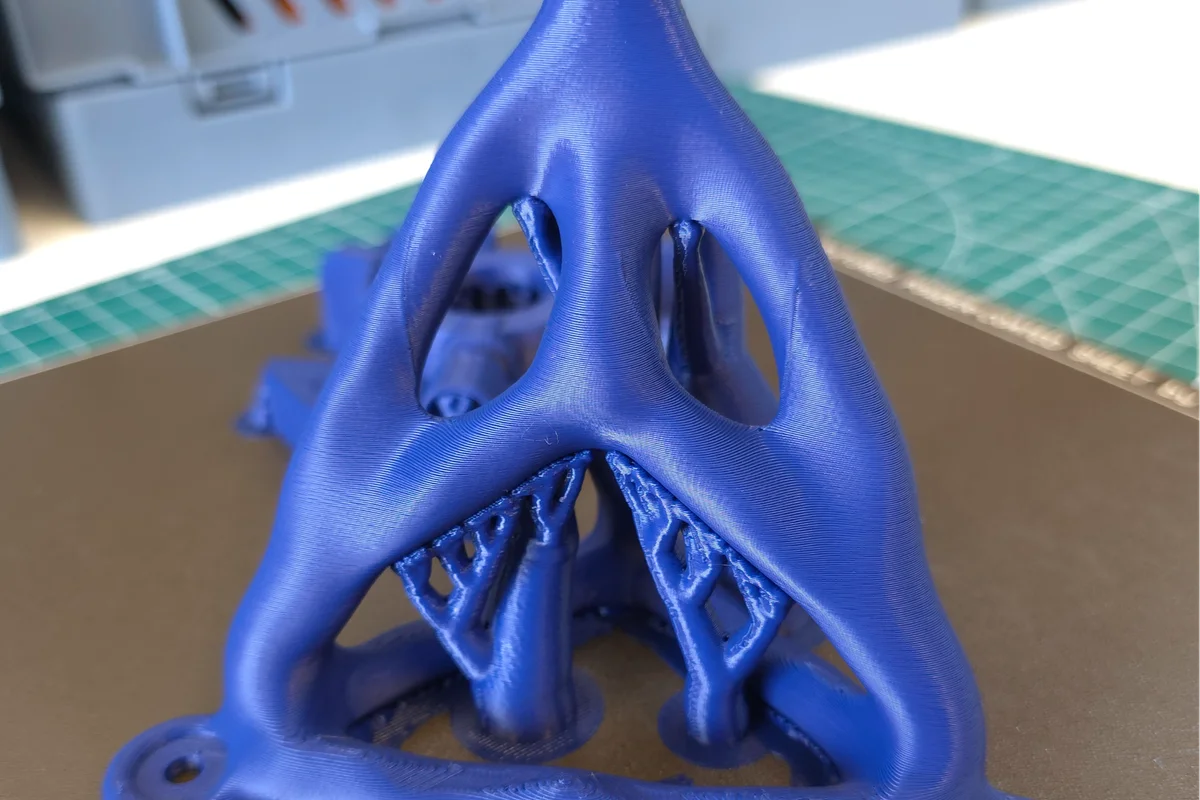
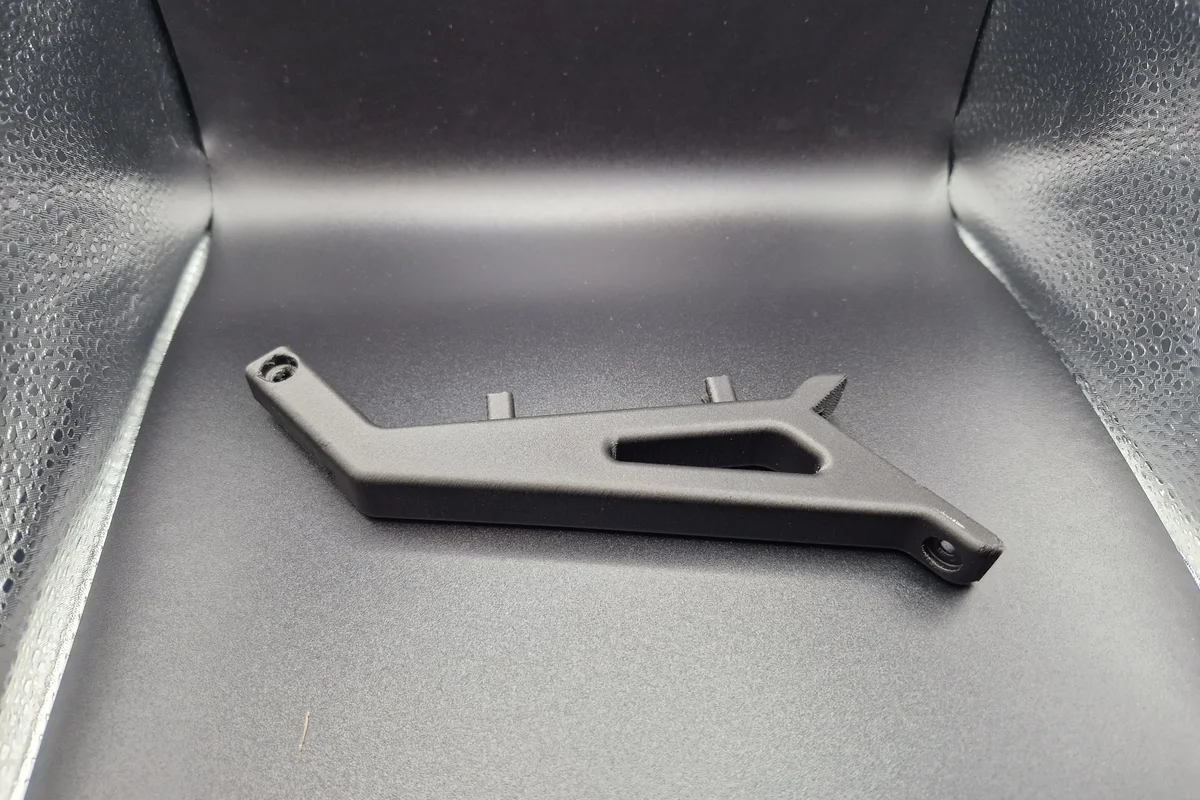
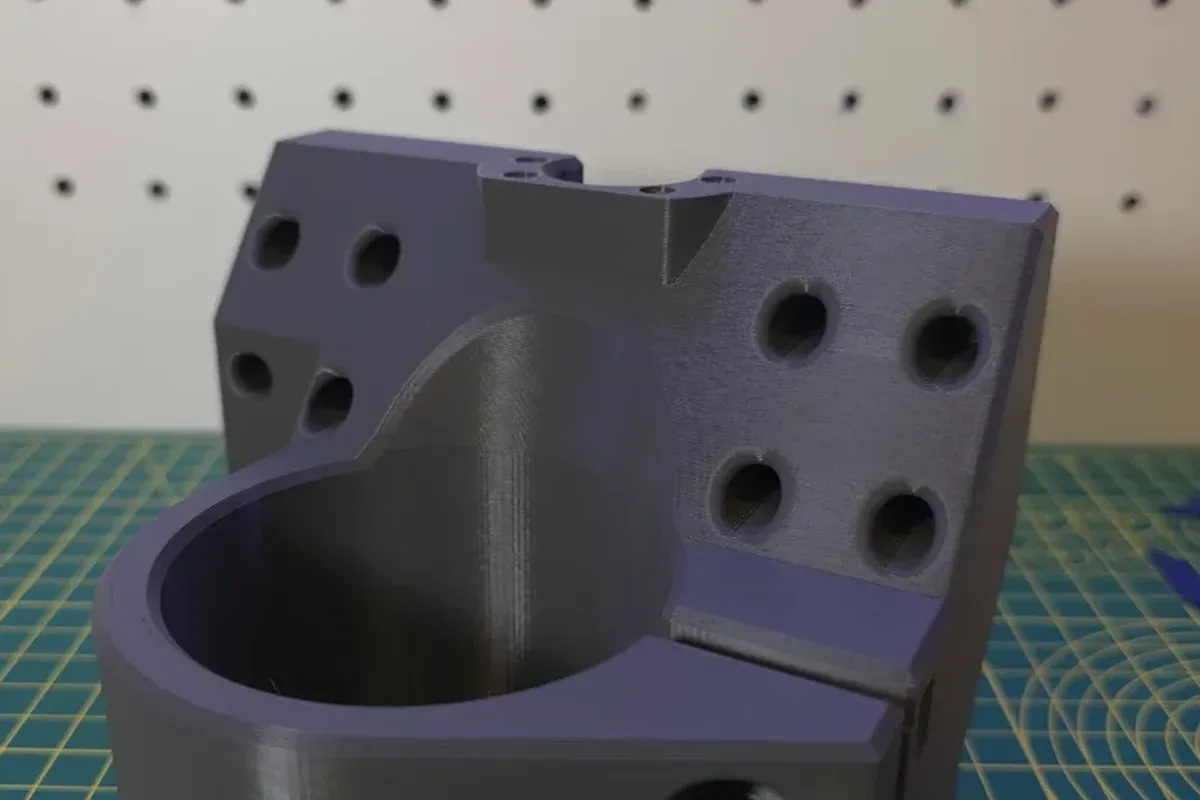
Деталь, которая держит вес и передаёт его на основание. Здесь важны не габариты, а сечение и рёбра: у кронштейна из портфолио треугольное ребро жёсткости, у крепления акустической колонки — PA-CF и нагрузка до 3 кг с монтажом на потолок. Спрашиваем массу того, что висит, и плечо — расстояние от точки крепления до нагрузки.
Корпус под электронику
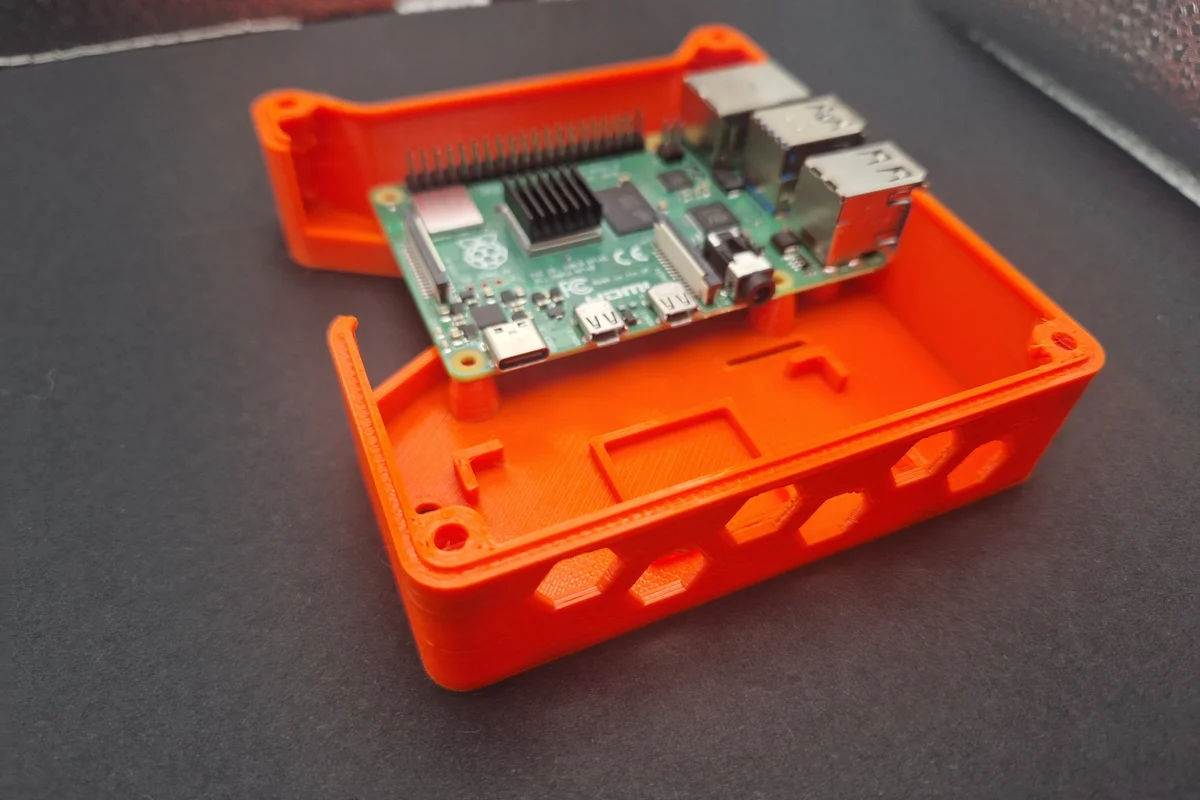
Плата, окна под разъёмы, стойки под винты, вентиляция, способ монтажа. Корпус для Raspberry Pi 4 в портфолио напечатан из PETG: вентиляция, крепление под DIN-рейку, все порты доступны. Нужны габариты платы, высота компонентов и вылет разъёмов за её кромку — их берут из механического чертежа платы или снимают штангенциркулем с самой платы.
Адаптер и переходник
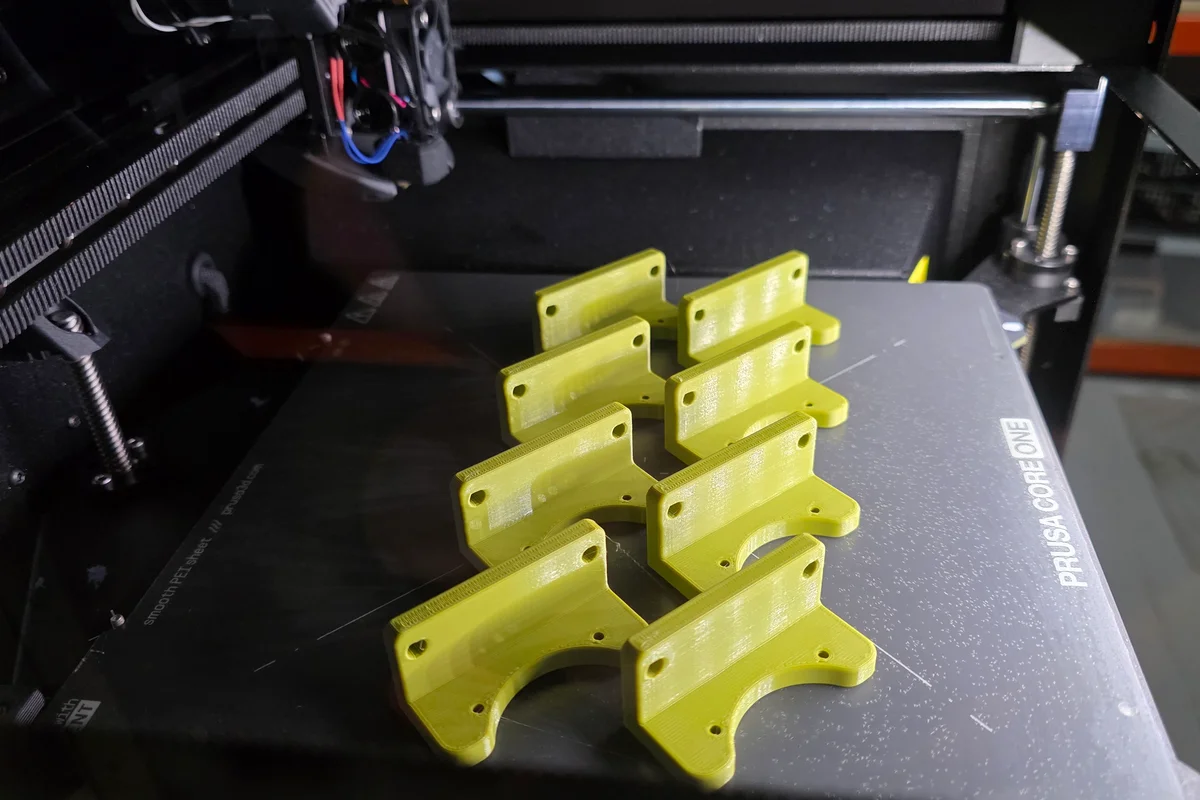
Деталь между двумя чужими интерфейсами, ни один из которых вы не переделываете. Адаптер вентилятора из портфолио садится на стандартные крепёжные отверстия — и это типовой случай: обе стороны заданы жёстко, свобода остаётся только в теле между ними. Нужны размеры обеих ответных частей, а не одной.
Кондуктор и шаблон
Оснастка, по которой сверлят, размечают или собирают. Ценность кондуктора — во взаимном положении элементов: важно не то, где отверстие относительно края, а где оно относительно других отверстий и базовой поверхности. Под повторное использование берём нейлон: PA-CF в прайсе прямо описан как материал для инженерной и технологической оснастки, PA-6 — как износостойкий.
Проставка и держатель
Простые по форме и обидные по ошибкам: вся деталь — это один размер, и если он снят неточно, деталь не сядет на место. Зазор, который проставка закрывает, замеряем по факту, а не берём из спецификации узла. Держателю дополнительно нужен ответный предмет: диаметр, длина, вес и то, снимается он часто или встал раз и навсегда.
Если деталь у вас уже была и сломалась, это другая задача — там работают по образцу и обломкам, и разбор лежит на странице восстановления запчастей.
Что прислать: чертёж, модель, эскиз или описание задачи
Подходит любой из перечисленных ниже вариантов, разница только в том, сколько работы остаётся нам. Форматы файлов, порядок согласования и сроки по типам задач разбираются отдельно — на странице о том, как проходит заказ; здесь речь о геометрии, то есть о том, откуда мы возьмём размеры.
| Что у вас есть | Что делаем | Что уточняем в первую очередь |
|---|---|---|
| Чертёж с размерами | строим модель по чертежу | какие размеры критичны, а какие свободные |
| Готовая 3D-модель | печатаем; правки геометрии считаются отдельно | единицы измерения и замкнутость сетки |
| Эскиз от руки с размерами | переводим в модель, показываем превью до печати | базовую поверхность и от чего отсчитаны размеры |
| Описание задачи и фото места | моделируем с нуля по вашим замерам | контрольный размер, снятый штангенциркулем |
| Ответная деталь на руках | снимаем посадочные размеры с неё | можно ли прислать её нам или замерить у вас |
Чаще всего не хватает не файла, а трёх чисел: расстояния между посадочными отверстиями, диаметра крепежа и толщины, на которую деталь должна встать. Фотография масштаба не хранит, поэтому по одному снимку без замеров размеры сначала восстанавливаются — работу мы возьмём, но посадочные места придётся уточнять. Моделирование считается по часам, от 35 BYN/час, и часть этих часов уходит ровно на восстановление размеров, которые быстрее снять штангенциркулем у себя.
Допуск ±0.1–0.2 мм, а 0.05 мм — это высота слоя
Это та цифра, на которой чаще всего обжигаются, поэтому она стоит до заказа, а не после. Размерная точность FDM на небольшой детали — примерно ±0.1–0.2 мм. Число 0.05 мм, которым описывают принтер, — минимальная высота слоя: оно говорит о том, насколько тонкими ломтями машина режет модель по высоте, и ничего не обещает про размер в плане. Посадку H7 так не получить, её доводят механически.
Отдельная история — круглые отверстия: в пластике они почти всегда выходят меньше номинала. Круг в STL превращается во вписанный многоугольник, и при грубом угловом допуске экспорта 30° отверстие Ø10 мм даёт в узком месте 9.66 мм — минус треть миллиметра ещё до старта печати; при 36 сегментах уже 9.96 мм. Поэтому при экспорте просим ставить линейный допуск 0.01–0.05 мм и угловой 5–10°. Дальше добавляются физика экструзии, из-за которой внутренний контур затягивает, и усадка материала.
Практический вывод простой: ответственные отверстия печатаем с припуском и проходим развёрткой по месту, а горизонтальное отверстие делаем каплевидным или с фаской 45° — иначе верх провисает и оно становится овальным.
Если посадка ответственная, дешевле напечатать не деталь целиком, а фрагмент с посадочным местом и примерить его на узел. Минимальный заказ — 10 BYN, это заметно меньше повторной печати корпуса.
Зазоры и посадки: что закладывать в модель
Зазор не появляется при печати — он рисуется в модели заранее. Ноль в CAD между двумя деталями означает сварку в пластике: детали, которые в файле касаются, в реальности слипнутся. Числа ниже — отправная точка; дальше на них влияют материал, размер детали и температура.
Это те же значения, которые мы закладываем, когда делаем модель сами: они разобраны как приём моделирования на странице 3D-моделирования. Здесь их третья колонка — про узлы функциональной детали, чтобы не переводить сопряжение в тип каждый раз заново.
| Тип сопряжения | Зазор | Где встречается в функциональной детали |
|---|---|---|
| Свободное вращение, скольжение | 0.15–0.25 мм на сторону | вал во втулке, шарнир, петля, подвижный держатель |
| Съёмная крышка, ответная часть корпуса | 0.10–0.20 мм на сторону | корпус под электронику, кожух, лючок |
| Плотная разборная посадка | 0.05–0.10 мм на сторону | держится трением, снимается руками |
| Запрессовка насовсем | 0 или лёгкий натяг | деталь потом не снимается |
| Отверстие под винт с зазором | +0.3–0.4 мм к диаметру | М3 — около 3.4 мм в модели |
| Замок под склейку | 0.1–0.2 мм на сторону | штифт с гнездом, ласточкин хвост, шип-паз |
Рядом с зазорами живут два размера, которые тоже задаются в модели, а не в настройках печати. Несущей стенке на сопле 0.4 мм даём от 0.8 мм, на нагруженной детали комфортнее 1.2 мм — это три прохода при ширине линии 0.4 мм. Ребру жёсткости на том же сопле нужно от 0.8 мм: одна нитка расслаивается по слоям. И острая кромка радиусом меньше половины ширины экструзии скруглится сама — фаску лучше заложить осознанно.
Из чего печатаем кронштейн, корпус и оснастку
Общая таблица «что нагружает деталь — выдержит ли пластик» уже есть на странице заказа, а полные свойства семи материалов и пределы каждого — на странице материалов. Здесь другой срез: не от нагрузки к пластику, а от типа детали, за которым вы сюда пришли, к строке прайса.
| Что за деталь | Чем печатаем | Откуда это в прайсе и портфолио |
|---|---|---|
| Кронштейн, крепление под весом | PA-6-GF, 1.40 BYN/г, или PA-CF, 1.30 | у PA-6-GF в прайсе прямо записаны кронштейны под нагрузкой; крепление акустической колонки в портфолио — PA-CF, нагрузка до 3 кг, монтаж на потолок |
| Корпус под электронику в помещении | PETG, 0.40 BYN/г | в описании PETG — корпуса электроники и крепления; корпус Raspberry Pi 4 в портфолио из него же, и это самый дешёвый грамм в прайсе |
| Корпус, который сам греется | ABS/ASA, 0.55, или PA-6-GF, 1.40 | паспортные пределы 100 °C и 140 °C — кратковременные: под постоянной нагрузкой планка ниже |
| Адаптер, кожух, проставка на улице | ASA, 0.55 BYN/г | УФ-стойкость заявлена и в описании материала, и у наружной детали в портфолио; печатается в закрытом боксе с фильтрацией |
| Кондуктор, технологическая оснастка | PA-CF, 1.30, или PA-6, 1.10 | у PA-CF в прайсе — инженерная и технологическая оснастка, у PA-6 — износостойкость |
| Втулка, шарнир, подвижный держатель | PA-6, 1.10 BYN/г | втулки, защёлки и петли записаны в описании материала; нейлон гигроскопичен и во влажном воздухе подрастает в размере |
| Виброразвязка, прокладка, гибкий держатель | TPU 95A, 0.75 BYN/г | по описанию материала — чехлы, прокладки, гибкие крепления, антивибро |
PLA в этой таблице не появился намеренно: он дешёвый и жёсткий, но колется сколом почти без пластической стадии, тогда как PETG, ABS и нейлоны перед разрушением заметно гнутся — деталь, которую могут уронить или перетянуть винтом, из него лучше не делать. ABS и ASA склеиваются ацетоном: удобно для сборки крупной детали из частей и одновременно подсказка, чего рядом с такой деталью быть не должно. По другим средам спрашивайте до заказа и называйте среду конкретно: если данных по стойкости у нас нет, мы так и скажем, а не будем угадывать.
Где деталь ломается: слои поперёк нагрузки
FDM-деталь анизотропна. Внутри слоя пластик — непрерывная нитка, и прочность близка к прочности материала. Между слоями — сварка двух ниток, схватившихся частичным переплавлением, и она заметно слабее: плоскость слоёв работает как заложенная трещина. Поэтому деталь располагают так, чтобы нагрузка не разъединяла слои.
На практике это три правила. У кронштейна плоскость слоёв идёт вдоль ребра жёсткости. Штифт, работающий на изгиб, печатается слоями вдоль оси — иначе отламывается по первому же стыку. Крючок, который тянут вниз, печатается лёжа, в плоскости нагрузки, а не стоймя.
Жёсткость дают периметры, а не заполнение: для нагруженной детали ставим 30–40%, сплошная заливка нужна редко и сильно увеличивает вес, а значит и цену. Если вы не уверены в ориентации, не задавайте её в файле — опишите словами, куда приложена нагрузка, и мы выставим деталь сами.
Зубчатое колесо в этот разбор не входит: у зуба своя механика — изгиб в галтели, шов на рабочей стороне, косозубый профиль. Это отдельная страница про печать шестерён.
Крепёж в детали: коротко и куда смотреть дальше
Место под винт сдаётся первым: резьба, нарезанная прямо в пластике, работает поперёк слоёв, и затяжка тянет деталь на расслоение. Печатная резьба живёт на крупном шаге — от М8 и выше, лучше трапецеидальная; мелкая метрика вроде М3 осыпается при первой затяжке, потому что её шаг соизмерим с высотой слоя. Под М3 и М4 ставим латунные термовставки.
Полный разбор — печатная резьба, латунная вставка, гайка в шестигранном кармане и требования к стенке вокруг гнезда — уже написан в блоке про крепёж на странице 3D-моделирования. Пересказывать его здесь незачем: ссылка ниже ведёт прямо туда.
Когда FDM не подходит и что делать вместо
Честный отказ на этапе обмера дешевле детали, которая не заработает. Случаи, в которых мы предупреждаем сразу:
Посадка в сотые доли миллиметра
H7 и подобные допуски печатью не берутся: разброс FDM около ±0.1–0.2 мм сопоставим с самим полем допуска. Выход — печатать с припуском и доводить механически либо отдавать посадочное место на механическую обработку.
Температура выше предела пластика
В нашем прайсе самый теплостойкий материал — PA-6-GF с пределом 140 °C по паспорту, и это кратковременный предел, а не рабочий режим. Если деталь живёт выше, задача не для нашего FDM-парка.
Давление и герметичность
Герметичность мы не гарантируем: слоистая стенка — это множество сварных швов. Такую задачу обсуждаем отдельно и до расчёта, а не по факту течи.
Металл и ультрадетализация
Металл мы не печатаем вовсе. Рельеф мельче линии экструзии — чешуя, кольчуга, пряди волос — уходит на печать смолой через партнёров: своей SLA-установки у нас нет.
Деталь больше поля печати
Это не отказ, а другой способ: 256×256×256 мм на Bambu Lab P2S и 300×250×300 мм на Snapmaker U1 — граница одной печати, а не задачи. Крупная деталь режется, собирается на замок и склеивается, шов при необходимости шлифуется за 12 BYN. Где вести плоскость реза и какой зазор оставить в замке — в вопросах ниже.
Такой ответ приходит до того, как в заказ уйдут материал и время.
Если задача не эта: куда идти
Соседние страницы сайта разбирают близкие, но другие задачи. Отправить вас туда быстрее, чем считать не ту работу:
Нужна шестерня или зубчатый венец
Зубчатое колесо подгоняется под ответное, которое вы не переделываете: сходиться должны модуль, число зубьев и угол зацепления, отдельно решается посадка на вал. Это разобрано на странице печати шестерён, здесь такого разбора нет.
Деталь сломалась, оригинал или обломки на руках
Тогда геометрию не придумывают, а восстанавливают: снимают размеры с образца, собирают форму по обломкам и подбирают материал под условия, в которых оригинал не выдержал. Это страница восстановления запчастей.
STL уже готов
Если файл есть и переделывать геометрию не нужно, вам к печати по готовому STL: там написано, что мы проверяем в присланной модели до запуска и когда просим STEP вместо STL.
Интересует порядок заказа
Форматы, согласование, оплата и сроки по типам задач собраны на странице о том, как проходит заказ. Здесь мы говорим про саму деталь, а не про путь от письма до выдачи.
Все четыре страницы — в ссылках ниже.
Примеры работ
Частые вопросы
Какая реальная точность у печатной детали?
Размерная точность FDM на небольшой детали — примерно ±0.1–0.2 мм, и зависит она от геометрии, материала и размера. Число 0.05 мм, которое стоит в характеристиках принтера, — это минимальная высота слоя, а не допуск: посадку H7 так не получить, её доводят механически. Если чертёж требует сотых долей, мы скажем это до расчёта.
У меня нет чертежа — только место, куда деталь должна встать. Возьмётесь?
Возьмёмся. Спросим размеры этого места: расстояние между посадочными отверстиями, диаметр крепежа, толщину, на которую деталь встаёт, и габарит, за который нельзя выходить. Фото помогает понять задачу, но масштаба не хранит: для предварительной оценки его достаточно, для точной модели нужны размеры или сам образец. Один контрольный размер, снятый штангенциркулем, заметно сокращает работу. Моделирование считается по часам, от 35 BYN/час, и по фотографии без единой цифры этих часов уходит больше, чем по чертежу с размерами.
Какое отверстие закладывать под винт М3?
Под винт с зазором — плюс 0.3–0.4 мм к номиналу, то есть около 3.4 мм в модели. Круглое отверстие в FDM почти всегда выходит меньше заданного: круг в STL превращается во вписанный многоугольник, расплав затягивает внутренний контур, добавляется усадка. Ответственные отверстия печатаем с припуском и проходим развёрткой по месту.
Деталь длиннее поля печати — что делать?
Резать и склеивать. Поле печати Bambu Lab P2S — 256×256×256 мм, Snapmaker U1 — 300×250×300 мм. Плоскость реза ведём по естественной границе формы, добавляем замок (штифт с гнездом, ласточкин хвост, шип-паз) с зазором 0.1–0.2 мм на сторону, иначе клею некуда вытесняться. ABS и ASA свариваются ацетоном, PLA и PETG держатся на цианакрилате.
Печатать резьбу прямо в детали или ставить вставку?
Печатная резьба живёт на крупном шаге: от М8 и выше, лучше трапецеидальная. Мелкая метрика вроде М3 осыпается при первой затяжке — её шаг соизмерим с высотой слоя. Под М3 и М4 ставим латунные термовставки, вокруг гнезда нужна стенка. Подробный разбор крепежа — на странице 3D-моделирования.
Из чего складывается цена детали?
Из веса и материала: от 0.40 BYN за грамм у PETG до 1.40 BYN у PA-6-GF. Сверху коэффициент качества (0.85 черновое, 1 стандарт, 1.3 тонкое, 1.55 ультратонкое), цветность 1.35 при печати на AMS, подготовка 5 BYN на заказ и постобработка отдельными позициями: шлифовка 12, покраска в один цвет 30, грунт с покраской и лаком 55 BYN. Минимальный заказ — 10 BYN, партии дают скидку: от 5 шт — 5%, от 10 шт — 10%, от 50 шт — 20%.
Чем печатная деталь отличается от металлической по прочности?
Главное отличие не в цифре прочности, а в её направлении. Внутри слоя пластик — непрерывная нитка, между слоями — сварка двух ниток, и она заметно слабее: плоскость слоёв работает как заложенная трещина. Поэтому деталь ориентируется так, чтобы нагрузка не разъединяла слои, а сечение закладывается с запасом. Металл мы не печатаем вовсе.
Что посмотреть дальше
- Если деталь — шестерня — модуль, зацепление и посадка на вал считаются иначе
- Если деталь сломалась — восстановление по образцу и обломкам, а не с нуля
- Если STL уже готов — что проверяем в файле до запуска печати
- Порядок заказа целиком — форматы, согласование, сроки по типам задач
- Крепёж в пластиковой детали — печатная резьба, латунные вставки, гайка в кармане
- Пределы семи пластиков — теплостойкость, износ и цена за грамм по каждому
- Прикинуть сумму по весу — материал, качество и постобработка в одной форме
- Прислать чертёж и размеры — форма с прикреплением файлов и фото места установки
Читайте по теме
- Откуда берутся зазоры 0.15–0.25 мм и допуск ±0.1–0.2 мм — толщина стенки в проходах сопла, триангуляция отверстия, посадки и развёртка по месту
- Какой пластик держит нагрузку, а какой поползёт — температура стеклования, удар против постоянной нагрузки, усадка на длинной детали