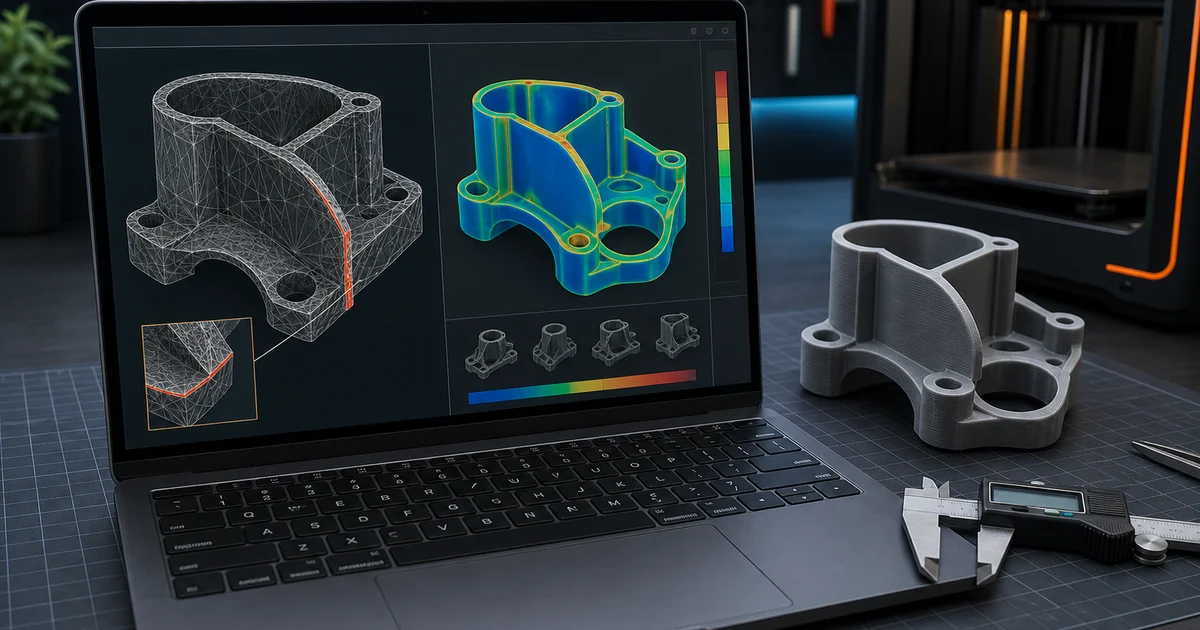
Ошибка в STL дорога не тем, что её трудно найти, а тем, что находит её принтер: он честно выложит все слои, потратит пластик и часы, и только на столе выяснится, что отверстие ушло на треть миллиметра, а стенка гнётся пальцем. Ниже — восемь проверок минут на десять работы в любом редакторе.
1. Замкнутая сетка: что такое non-manifold и почему слайсер спотыкается
STL не хранит ни тел, ни поверхностей — только список треугольников с нормалями. Чтобы слайсер понял, где пластик, а где воздух, сетка должна быть замкнутой (manifold): каждое ребро принадлежит ровно двум треугольникам, нормали смотрят наружу, поверхности не пересекают сами себя.
- Дырки в сетке. Ребро с одним соседом: контур слоя не замыкается, слайсер выкидывает геометрию или заливает полость.
- Перевёрнутые нормали. Треугольник смотрит внутрь, и деталь печатается «наизнанку» локальным пятном.
- Самопересечения. Наследство булевых операций и зеркалирования: объёмы перекрываются, слайсер не может решить, что внутри.
- Вырожденные треугольники нулевой площади — из кривой триангуляции при экспорте.
Проверять удобно там же, где модель делалась: в Blender это аддон 3D Print Toolbox с кнопкой Check All, в Fusion 360 — Mesh → Repair. Bambu Studio и Orca латают мелкие дефекты сами, но автопочинка — догадка алгоритма: дыру она закрывает ближайшей плоскостью, и на скульптурной модели заплатка срезает рельеф. Вслепую мы её не запускаем: если исправление меняет форму, сначала показываем результат. Безнадёжную сетку проще не латать, а пересобрать — это отдельная работа по восстановлению геометрии в CAD.
2. Толщина стенки: считайте проходами сопла, а не миллиметрами
Стенка в FDM набирается проходами экструдера. Физический предел — одна линия: около 0.4 мм на сопле 0.4 и 0.2 мм на сопле 0.2. Тоньше выложить нечем: слайсер либо утолщит элемент до прохода, либо выбросит его.
Отдельно про миф о «кратности сопла». Bambu Studio и Orca ведут периметр переменной ширины, поэтому стенка 0.5 мм при сопле 0.4 идёт одним проходом — без щели посередине и без округления до 0.8 мм. Вопрос в другом: одинарный периметр на площади 50×50 мм ведёт себя как плёнка — гнётся, коробится, ломается при снятии поддержек. Надёжной толщиной мы считаем полтора-два диаметра сопла, несущей стенке на сопле 0.4 даём от 0.8 мм, а на нагруженной детали комфортнее 1.2 мм: при ширине линии 0.4 мм это ровно три прохода.
| Сопло | Рабочий слой | Тоньше не напечатать | Минимум несущей стенки | Задачи |
|---|---|---|---|---|
| 0.2 мм | 0.08–0.12 мм | 0.2 мм | 0.4 мм | Миниатюры, фигурки 32–54 мм |
| 0.4 мм | 0.12–0.20 мм | 0.4 мм | 0.8 мм | Стандарт: корпуса, прототипы |
| 0.6 мм | 0.16–0.28 мм | 0.6 мм | 1.2 мм | Прочные функциональные детали |
| 0.8 мм | 0.24–0.40 мм | 0.8 мм | 1.6 мм | Арт-объекты, макеты, реквизит |
3. Минимальный элемент: что сопло способно нарисовать
Правило то же, что и для стенки: элемент тоньше одной линии экструзии не существует, а надёжно живёт от полутора-двух диаметров сопла. Шип 0.3 мм на сопле 0.4 исчезнет из нарезки, и узнаете вы об этом по готовой детали.
Рельефный текст и логотипы
На сопле 0.4 мм и слое 0.2 мм линия контура печатается от 0.5 мм, уверенно читается от 0.8 мм. Высота выпуклого рельефа — минимум 0.4 мм (два слоя), уверенно от 0.6–0.8 мм; глубина утопленного — те же 0.4 мм, мельче канавку затягивает верхний слой. Выпуклый рельеф ловит свет ребром, но истирается вершинами; утопленный сохраняет верхнюю грань гладкой и принимает заливку краской. Для брелоков чаще выигрывает утопленный, для настольных предметов — выпуклый.
Рёбра, зазоры, кромки
- Рёбра жёсткости. Одна нитка расслаивается по слоям, поэтому на сопле 0.4 мм ребру нужно от 0.8 мм.
- Зазоры в подвижных сборках. Между деталями, которые двигаются друг относительно друга, — 0.15–0.25 мм на сторону. Ноль в CAD означает сварку в пластике.
- Острые кромки. Радиус меньше половины ширины экструзии скруглится сам: закладывайте фаску.
Чешуя, кольчуга, пряди волос и прочий рельеф мельче линии экструзии — уже не задача для FDM. Своей SLA-машины у нас нет, такое уходит на печать смолой через партнёров.
4. Нависания, угол 45° и мосты
Каждый новый слой смещён относительно предыдущего. Пока смещение не больше примерно половины ширины экструзии, полоса пластика ложится на застывшую опору — это и есть знаменитые 45° от вертикали. Дальше материал свисает над пустотой, обдув не успевает его схватить, и низ идёт бахромой.
- До 45° — без поддержек, поверхность чистая.
- 45–60° — печатается, но низ становится шероховатым.
- Больше 60° — нужна поддержка: лишний пластик и зачистка следов.
- Мост между двумя опорами идёт без поддержки: нитка тянется по прямой и застывает на обдуве. Нависание с опорой лишь с одной стороны мостом не спасти.
Два бесплатных приёма в CAD: заменить горизонтальный потолок над отверстием фаской 45°, получив «каплю», или развернуть деталь так, чтобы нависания ушли к столу. Поддержка платит дважды — идёт в тот же расчёт по граммам и оставляет след, который выводится только шлифовкой. Когда убрать её геометрией нельзя, деталь уезжает на Bambu Lab H2D: второй экструдер кладёт опору растворимым материалом. Подробнее — в обзоре парка.
5. Единицы измерения: коэффициент 25.4 и деталь размером с ноготь
В формате STL нет поля единиц: число 25 — просто 25, и слайсер читает его как миллиметры. Модель из дюймовой среды приезжает в 25.4 раза мельче; если CAD писал в метрах, деталь 100 мм экспортируется как «0.1» и становится десятой долей миллиметра.
| Единицы в CAD | Что видит слайсер | Множитель для исправления | Как выглядит ошибка |
|---|---|---|---|
| Миллиметры | Верно | 1 | Всё в порядке |
| Сантиметры | В 10 раз мельче | ×10 | Корпус 120 мм приехал как 12 мм |
| Дюймы | В 25.4 раза мельче | ×25.4 | Кронштейн 100 мм приехал как 3.94 мм |
| Метры | В 1000 раз мельче | ×1000 | Деталь 100 мм приехала как 0.1 мм |
Проверка занимает секунды: откройте файл в слайсере и посмотрите габарит. Не совпал с чертежом — сравните отношение, оно почти всегда 10, 25.4 или 1000. И пишите в заказе один контрольный размер словами: «посадочный диаметр 42 мм».
6. Разбиение крупной модели: где резать и как собирать
Рабочая область у нас 256×256×256 мм на Bambu Lab P2S и 270×270×270 мм на Snapmaker U1. Всё, что больше, режется на части.
Цена считается от веса: граммы × цена материала × коэффициент качества × коэффициент цветности, плюс постобработка и 5 BYN за подготовку. Время печати в цену не входит, поэтому разрезанная деталь стоит примерно столько же, сколько цельная того же веса. А масштаб бьёт по счёту напрямую: объём при увеличении вдвое по каждой оси растёт в восемь раз, но реальная FDM-деталь не сплошная — периметры прибавляют примерно как площадь, инфилл остаётся разрежённым, и вес обычно вырастает в четыре-шесть раз. При плотности PLA около 1.24 г/см³ сплошной куб 100×100×100 мм весил бы примерно 1240 г — порядок величин полезно держать в голове. Прикинуть цифру можно в калькуляторе стоимости, а логика прайса разобрана в статье из чего складывается цена печати.
- Плоскость реза ведите по естественной границе формы — ребру, канту, границе цвета: там шов теряется в геометрии.
- Добавляйте замки: штифт с гнездом, ласточкин хвост, шип-паз. Зазор в замке — 0.1–0.2 мм на сторону, иначе клею некуда вытесняться.
- Разрез часто убирает поддержки: бывшее нависание становится плоскостью на столе.
- ABS и ASA свариваются ацетоном, шов почти монолитный; PLA и PETG держатся на цианакрилате.
- Шов шлифуется и красится: шлифовка 12 BYN, покраска 30 BYN, грунт с покраской и лаком 55 BYN.
7. Ориентация и направление слоёв
FDM-деталь анизотропна. Внутри слоя пластик — непрерывная нитка, прочность близка к прочности материала. Между слоями — сварка двух ниток, схватившихся частичным переплавлением, и она заметно слабее: плоскость слоёв работает как заложенная трещина.
Правило простое: располагайте деталь так, чтобы нагрузка не разъединяла слои. Крючок, который тянут вниз, печатается лёжа, в плоскости нагрузки, а не стоймя. У кронштейна плоскость слоёв идёт вдоль ребра жёсткости. Штифт на изгиб печатается слоями вдоль оси, иначе отломится по первому же стыку. Зуб, напечатанный поперёк слоёв, скалывается под нагрузкой, поэтому шестерни мы печатаем плашмя, слоями перпендикулярно оси вращения.
Добавляется характер материала. PLA — самый хрупкий из ходовых пластиков: ломается сколом почти без пластической стадии, тогда как PETG, ABS и нейлон перед разрушением заметно гнутся. Деталь, которую могут уронить или перетянуть винтом, из PLA лучше не делать — разница разобрана в сравнении PLA, PETG и ABS.
Ориентация решает и то, какая поверхность ляжет на стол. Низ копирует его фактуру: на текстурированной PEI-пластине он матовый, на гладкой — почти зеркальный, так что «самой гладкой» она получается не всегда. Сомневаетесь — не задавайте ориентацию в файле, опишите словами, куда приложена нагрузка: мы выставим деталь сами, это входит в печать по готовому STL.
8. Отверстия и посадки: почему Ø10 в модели даёт Ø9.7 в пластике
Круглое отверстие в FDM почти всегда выходит меньше номинала, и причин три.
Триангуляция. Круг в STL превращается во вписанный многоугольник. Отверстие Ø10 мм при грубом угловом допуске 30° (12 сегментов) даёт в узком месте 9.66 мм — минус треть миллиметра ещё до старта печати; при 36 сегментах уже 9.96 мм. При экспорте ставьте линейный допуск 0.01–0.05 мм и угловой 5–10°.
Физика экструзии. Внутренний контур принтер обходит по малому радиусу, расплав затягивает его внутрь, и отверстие зарастает. Плюс «слоновья нога»: прижатый к столу первый слой расплющивается и сужает низ отверстия.
Усадка материала. PLA даёт около 0.3–0.5 %, PETG около 0.5 %, ABS и ASA 0.7–0.8 %, нейлоны — до 1–2 %. На детали 100 мм из ASA это почти миллиметр. Поведение пластиков расписано на странице материалов.
Отсюда рабочие зазоры — отправная точка, дальше решают материал, размер детали и температура.
| Тип сопряжения | Зазор | Комментарий |
|---|---|---|
| Свободное вращение, скольжение | 0.15–0.25 мм на сторону | Вал во втулке, шарнир, петля |
| Съёмная крышка, ответная часть корпуса | 0.10–0.20 мм на сторону | Собирается руками |
| Плотная разборная посадка | 0.05–0.10 мм на сторону | Держится трением |
| Запрессовка насовсем | 0 или лёгкий натяг | Деталь потом не снимается |
| Отверстие под винт с зазором | +0.3–0.4 мм к диаметру | M3 — около 3.4 мм в модели |
- Ответственные отверстия печатайте с припуском и проходите развёрткой по месту.
- Горизонтальное отверстие провисает сверху и становится овальным — делайте профиль каплей или фаску 45°.
- Под резьбу М3 и М4 ставьте латунные heat-set вставки: гнездо строится по спецификации вставки, вокруг него нужна стенка.
- Печатная резьба живёт на крупном шаге: от М8 и выше, лучше трапеция. Мелкая метрика вроде М3 осыпается при первой затяжке — её шаг соизмерим с высотой слоя.
- Для ответственной посадки дешевле напечатать пробный фрагмент, чем корпус: минимальный заказ — 10 BYN.
И про честные цифры: размерная точность FDM на небольшой детали — примерно ±0.1–0.2 мм. Число 0.05 мм в характеристиках принтеров — минимальная высота слоя, а не допуск. Посадку H7 так не получить, её доводят механически.
Заполнение и формат файла
Заполнение задаём мы: для декора хватает 10–15 % гироида, для нагруженной детали 30–40 %. Сплошная заливка нужна редко и сильно увеличивает вес, а значит цену; жёсткость всё равно дают периметры.
- STL — рабочий вариант для большинства задач. Не содержит ни единиц, ни цветов, ни материалов.
- 3MF — хранит цвета, материалы, ориентацию и настройки. Печатаем в мультицвет на AMS — присылайте 3MF, иначе цветовое разбиение делается заново.
- STEP — параметрика без триангуляции: круг остаётся кругом, диаметр правится без пересчёта сетки. Для детали с посадками нужен именно он.
Где эти правила не работают
- Фотополимер. У SLA другая физика: слой засвечивается целиком, предела в виде ширины линии нет, поддержки ставятся по площади сечения, а полым моделям нужны дренажные отверстия.
- Гибкие материалы. У TPU 95A мосты провисают сильнее, отверстия обжимаются вокруг вставок, а тонкая стенка не ломается, а складывается.
- Композиты и крупные детали. На PA-CF, PA-6-GF и ASA доминируют усадка и коробление: припуск в две десятых не спасёт, если деталь длиной 200 мм увело. Работают компенсация масштаба по осям, закрытый бокс и механическая доводка.
- Сканы. Сетка со сканера — сотни тысяч не-манифолдных треугольников с шумом и дырами. Сглаживание скругляет кромки и уводит размеры, поэтому правильный путь — сканирование детали с построением тела в CAD, а не латание меша.
Что мы проверяем в вашем файле перед печатью
Каждый файл проходит один прогон: замкнутость сетки, стенки и минимальные элементы, габарит против стола, ориентация под нагрузку, объём поддержек, диаметры отверстий и посадок. Мелкие дыры, вывернутые нормали и дубли вершин чиним при проверке и отдельно не считаем; пересоздание геометрии — уже моделирование, и цену за него называем заранее.
Подготовка входит в заказ строкой в 5 BYN, минимальный заказ — 10 BYN, цену называем после оценки модели. Исходные STL возвращаем без правок и водяных знаков, подписываем NDA, а брак по нашей вине перепечатываем за свой счёт.