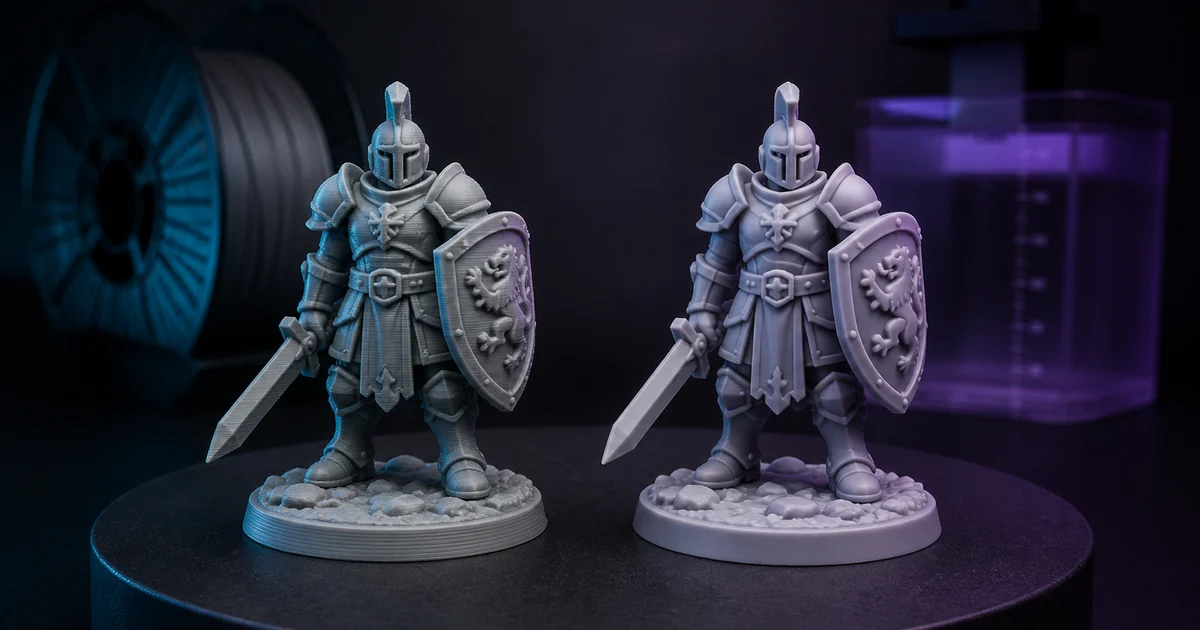
Что это вообще
FDM — пластиковая нить плавится и выдавливается через сопло: головка ездит по контуру и кладёт дорожку расплава.
SLA — фотополимерная смола засвечивается ультрафиолетом слой за слоем и сшивается в твёрдую сетку. У настольных машин для миниатюр это чаще MSLA: слой засвечивает не лазерная точка, а целиком LCD-матрица. В обиходе всё зовут SLA, дальше мы тоже.
Разница не в абстрактном «качестве», а в том, каким элементом машина рисует: у FDM это дорожка расплава конечной ширины, у SLA — воксель, который либо засвечен, либо нет. Всё остальное ниже — следствия.
Ширина дорожки против размера пикселя
- FDM: по высоте рабочий предел — 0.08 мм (аппаратно Bambu Lab P2S держит 0.05 мм, но тонкий предел в нашем прайсе — 0.08). По горизонтали предел задаёт ширина дорожки, её порядок — сопло: под миниатюры ставим 0.2 мм вместо стандартных 0.4.
- SLA: слой обычно 0.02–0.05 мм, по горизонтали — пиксель маски, десятки микрон. В расчётах ниже берём рабочие 0.03 мм по высоте и 0.02–0.03 мм по горизонтали: не рекорд из спецификации, а то, на чём реально печатают миниатюры.
Горизонтальный предел строже, чем кажется по цифре сопла. Слайсеры нашего парка (Bambu Studio и Orca) ведут ширину периметра переменной: край плаща 0.5 мм печатается одним проходом, без щели внутри и без округления до 0.8 мм. Но элемента тоньше одной дорожки не существует вообще, а надёжным мы считаем элемент от полутора-двух диаметров сопла: на сопле 0.2 мм это 0.3–0.4 мм. Внутренние углы вдобавок скругляются на радиус сопла — острая складка ткани становится галтелью 0.1 мм.
Про допуски, потому что цифры путают: 0.05 и 0.08 мм — это высота слоя, а не точность. По размеру FDM держит ±0.1–0.2 мм на небольшой детали. Проблема FDM на миниатюре поверхностная, а не размерная.
| Высота фигурки | Голова | Глаз, пряжка, заклёпка | FDM, сопло 0.2 мм | SLA, воксель 0.02–0.03 мм |
|---|---|---|---|---|
| 28–32 мм (варгейм) | 4–5 мм | 0.3–0.5 мм | 1–2 дорожки: вместо формы пятно | 10–25 вокселей: читается |
| 54 мм | 7–9 мм | 0.6–0.9 мм | 3–4 дорожки: форма угадывается | запас кратный |
| 75–120 мм (бюст) | 12–20 мм | 1.5–2.5 мм | держит честно | избыточно, но красиво |
| 150 мм и выше | от 25 мм | от 3 мм | выбор по умолчанию | вопрос бюджета, не физики |
Почему слои видно на лице и не видно на плаще
Ступеньки на наклонной поверхности — тригонометрия: ширина террасы равна высоте слоя, делённой на тангенс угла наклона к горизонту. Глаз с 30 см различает деталь примерно от 0.1 мм — это и есть порог.
| Наклон поверхности | Террасы при FDM 0.08 мм | Террасы при SLA 0.03 мм | Видно с руки? |
|---|---|---|---|
| 10° — макушка, скула, купол шлема | 0.45 мм | 0.17 мм | FDM — грубо; SLA — на грани |
| 30° — плечо, бедро, наплечник | 0.14 мм | 0.05 мм | FDM — видно; SLA — нет |
| 60° — торс, щит | 0.05 мм | 0.02 мм | нет ни там, ни там |
| 85° — плащ, юбка, стена башни | 0.007 мм | 0.003 мм | нет ни там, ни там |
Отсюда ответ на вечный спор: FDM со слоем 0.08 мм перестаёт показывать слои на поверхностях круче примерно 39°, SLA со слоем 0.03 мм — круче 17°. Плащ, висящий почти вертикально, у FDM выходит чистым. Лоб, скула и верх шлема почти горизонтальны — там террасы и вылезают.
Добавьте два артефакта, которых у смолы нет. Z-шов — вертикальный след там, где периметр каждого слоя начинается и заканчивается: на гладкой органике прятать его некуда, а у SLA слой засвечивается одним кадром, без траектории. И проливка тёмной краской: канавки между слоями работают как капилляры и подчёркивают ровно то, что вы хотели скрыть.
Прочность: слабое место есть у обеих технологий
Направление слоёв у FDM
Вдоль дорожки материал держит как сплошная нитка. Поперёк слоёв работает только сварка соседних слоёв — там деталь заметно слабее, и вертикально напечатанное копьё ломается ровно по границе слоя. Поэтому такие элементы мы кладём в плоскость стола или выносим отдельной деталью.
Материал решает не меньше направления
PLA даёт лучшую детализацию из ходовых пластиков и он же самый хрупкий: ломается сколом почти без пластической стадии, предупреждения в виде изгиба не будет. Гнутся перед разрушением PETG, ABS/ASA и нейлон — они тянутся и поглощают энергию удара. Свойства наших пластиков — на странице материалов.
Смола изотропна, но это реактопласт
Слои сшиваются химически, «слабого направления» нет. Но удлинение при разрыве измеряется единицами процентов, а чувствительность к надрезу высокая: копьё не гнётся вообще и лопается без предупреждения. Вдобавок полимеризация не заканчивается в принтере — смола дозасвечивается со временем и на солнце, и через полгода на подоконнике фигурка желтее и ощутимо хрупче.
Теплостойкость — общая беда: у PLA около 60 °C, у типовой модельной смолы того же порядка. PETG держит около 80 °C, ASA — около 100 °C. Итого смола выигрывает в детализации и проигрывает в живучести, а внутри FDM выбор пластика решает не меньше самой технологии: игрушка, которую роняют на плитку, — это PETG.
Поддержки: где они касаются и что оставляют
FDM
Поддержка нужна при нависании круче примерно 45°, её след — щербатая поверхность снизу. У миниатюры «низ» — это подбородок, кромка плаща, внутренняя сторона руки, то есть видимые места. Частично лечится ориентацией, полностью — растворимой поддержкой на Bambu Lab H2D: второй экструдер кладёт водорастворимый материал, и следов на границе не остаётся вовсе.
SLA
Поддержка обязательна почти всегда, и не из-за нависаний: каждый слой засвечивается прижатым к плёнке на дне ванны, а потом деталь отрывают. Сила отрыва растёт с площадью сечения, поэтому миниатюру ставят под наклоном — сечение меньше, следы уходят на спину. Контакт — ножка 0.3–0.5 мм, после срезки остаётся «пенёк» под бокорезы. Полая фигурка без дренажных отверстий вдобавок работает как присоска.
У FDM следы крупные, но их мало и лежат они предсказуемо; у SLA следов много, но каждый мелкий. Чистую фигурку из принтера не даёт ни одна технология.
Постобработка: шлифовка спасает статуэтку и убивает миниатюру
У грунта есть предел укрывистости. Наполняющий грунт даёт 0.03–0.05 мм за слой, три слоя — 0.1–0.15 мм. Этого хватает на террасы крутых поверхностей (по таблице выше 0.05–0.14 мм) и не хватает на террасу 0.45 мм на почти горизонтальной скуле: там работает только механика — шпаклёвка и шкурка по мокрому. Так сделан Мьёльнир из PLA со слоем 0.2 мм в наших работах: поверхность читается как литая, потому что деталь крупная и запас по материалу есть.
На миниатюре запаса нет. Чтобы снять террасу 0.45 мм, надо снять столько же материала: на бюсте 180 мм скула размером 20 мм теряет 0.4 мм безболезненно, а на фигурке 28 мм вся скула — 1.5 мм, и 0.4 мм с неё это треть детали. Артефакт и полезная деталь здесь одного размера, поэтому шлифовать нечего: вы сотрёте лицо вместе со слоями. FDM проигрывает не на печати, а на финише.
У смолы цикл другой: промывка в изопропиле, сушка, дозасветка УФ, срезка ножек. Промывка обязательна не ради вида — остаточная смола мешает адгезии грунта, и краска сходит лоскутами. Нужны перчатки и вытяжка: жидкая смола сенсибилизатор, подробности в разборе про безопасность смолы.
Финиш обеих технологий делаем на одном посту, и в прайсе ровно четыре позиции: без обработки — 0, шлифовка — 12 BYN, покраска в один цвет — 30 BYN, грунт + покраска + лак — 55 BYN.
Стоимость владения: грамм смолы — не главный расход
| Статья | FDM | SLA |
|---|---|---|
| Основной расходник | филамент | смола |
| Прочие расходники | сопла | плёнка FEP, LCD-матрица с ресурсом, изопропил, перчатки |
| Химия и отходы | нет | грязный изопропил и незасвеченная смола — в канализацию нельзя |
| Оснастка | не нужна | мойка, УФ-камера, вытяжка |
| Труд на деталь | снять со стола, убрать поддержки | промыть, высушить, дозасветить, отрезать ножки |
| Время печати от количества | растёт почти линейно | почти не растёт |
Последняя строка — единственное, где смола масштабируется красивее: плита с двадцатью мини печатается почти столько же, сколько одна. Но ручной труд растёт в двадцать раз и съедает выигрыш.
Поэтому скажем прямо: своего SLA у нас нет. Мокрая зона — отдельная мастерская со своей экономикой. Фотополимер делаем через проверенных партнёров: как это устроено, описывает страница SLA-печати. Плюс для вас — нам незачем продавать смолу там, где хватает пластика.
Сколько это стоит у нас
Про смолу коротко и честно: цифры мы здесь не назовём. Фотополимер печатает партнёр, стоимость зависит от объёма смолы, схемы поддержек и его загрузки, поэтому цену называем после оценки модели, а не по формуле.
FDM у себя считаем формулой: вес в граммах × цена материала × коэффициент качества × коэффициент цветности + постобработка + подготовка 5 BYN на заказ. Минимальный заказ — 10 BYN, время печати в цену не входит. Стартовые цены: печать по вашему STL — от 12 BYN, фигурки и миниатюры — от 18 BYN.
Коэффициенты качества: 0.28 мм — 0.85, 0.20 мм — 1.0, 0.12 мм — 1.3, 0.08 мм — 1.55. Мультицвет — 1.35. PLA стоит 0.45 BYN за грамм, PETG — 0.40 BYN. Двадцать мини по 6 г — это 120 г PLA, и вся разница между строками ниже только в высоте слоя:
| Качество | Расчёт | Материал и подготовка |
|---|---|---|
| Тонкое, 0.12 мм | 120 × 0.45 × 1.3 + 5 | ≈ 75 BYN |
| Ультратонкое, 0.08 мм | 120 × 0.45 × 1.55 + 5 | ≈ 89 BYN |
Четырнадцать рублей — цена того, чтобы террасы на пологих местах стали почти вдвое мельче. Второй аргумент в той же формуле: подготовка 5 BYN берётся один раз на заказ, поэтому отряд в пересчёте на штуку выгоднее поштучной печати. На сериях действует скидка за партию: 5 % от 5 штук, 10 % от 10 и 20 % от 50; это потолок, а не ставка, конкретный процент считаем по заказу, как на малых сериях и сувенирке.
Прикинуть свой вариант — в калькуляторе, прайс по граммам — на странице цен. Порядок оплаты согласуем вместе с расчётом.
Где FDM выигрывает честно
- Фигурки от 100 мм — статуэтки, бюсты, косплей-реквизит: артефакт мельче полезной детали, шлифовка снова работает.
- Когда нужна прочность. Фигурка, которую роняют, — это PETG: он тянется перед разрывом и держит около 80 °C. PLA скалывается, смола скалывается ещё охотнее.
- Когда сумма нужна до печати. FDM считается формулой, цена видна до старта; смола — только после оценки модели партнёром.
- Партии от 20 штук. У смолы выигрывает машинное время, у FDM — ручной труд и материал, и по итоговому чеку партия на пластике дешевле.
- Цвет без покраски. AMS кладёт до 4 цветов в одну печать: на выходе раскрашенная фигурка, а не серая заготовка. Коэффициент — 1.35, и есть нюанс: при каждой смене филамента материал прочищается в отвал, и на шестиграммовой мини башня прочистки весит больше самой модели — механику разбирали в материале про AMS. SLA всегда одноцветная.
- Срок. Пластик печатаем у себя, смола идёт через партнёра и добавляет логистику: если игра завтра — это FDM.
Когда брать SLA
- Миниатюры до 50 мм — по таблице масштабов это зона, где FDM физически не вытягивает.
- Лица, текстуры, складки одежды, поры кожи, кольчуга.
- Прозрачные элементы — шары, окна замков, витражи: у прозрачных смол оптика чище, потому что нет границ между дорожками.
- Мастер-модели и восковки под литьё. Выжигаемые филаменты для FDM существуют и продаются серийно, но чистоты поверхности и мелкого рельефа, которых требует ювелирная восковка, на дорожке расплава не получить.
Размер смоле не запрещён: в наших работах есть бюст викинга 180 мм и дракон с размахом крыльев 250 мм, оба в фотополимере. Просто выше 100 мм габарит перестаёт быть аргументом, и остаётся один вопрос: есть ли на модели микрорельеф, который дорожка не нарисует.
Ограничения: где не работает ни одна технология
Масштаб мельче 28 мм. Тут запас исчезает даже у смолы: элемент 0.2 мм печатается, но грунт и краска дают 0.05–0.1 мм на сторону и рельеф ощутимо смягчают. Он не пропадает — он теряет резкость, а терять там уже нечего.
Тонкие торчащие элементы — копья, антенны, древки, хвосты. Смола их ломает, FDM их не рисует. Решение не про печать: элемент выносят отдельно и заменяют стальной струной или латунным прутком, а стык сажают на штифт.
Крупная фигурка целиком в смоле. 250+ мм в фотополимере — дорого, хрупко и склонно к короблению при дозасветке. Разумнее корпус на FDM, голову и кисти в смоле: гибрид дешевле обеих чистых стратегий.
Улица, подоконник, автомобиль. Смола желтеет и хрупнет от УФ, PLA плывёт от тепла. Если объект живёт на солнце — это ASA.
Тираж в тысячи одинаковых деталей. Там дешевле пресс-форма и литьё под давлением. Партии от 5 до 500 штук — наш рабочий диапазон, печатаем сами.
Файл, нарисованный под смолу. Его часто нельзя отправить на FDM без правок: кромка плаща 0.15 мм, не-manifold геометрия, висящие в воздухе куски. Что проверять — в чек-листе по STL.
Как мы выбираем технологию по вашему файлу
1. Габарит. Меньше 50 мм — смотрим в сторону смолы. Больше 100 мм — пластик, если на модели нет микрорельефа. 2. Самый мелкий элемент. Открываем STL и меряем. Тоньше полутора диаметров сопла — на сопле 0.2 мм это около 0.3 мм — FDM отдаёт ненадёжно: элемент напечатается, но сломается при снятии поддержек. 3. Судьба фигурки. Полка и игровой стол — смола проходит. Руки детей и рюкзак без кофра — только пластик, лучше PETG. 4. Покраска. Красите сами — берите смолу. Не красите — 4-цветный FDM честнее серой смоляной заготовки. 5. Тираж и срок. От десятка штук и с коротким сроком FDM выигрывает почти всегда.
Миниатюры 28–32 мм для настолок мы отдаём на фотополимер. Крупные монстры, террейн и статуэтки от 100 мм идут на FDM со слоем 0.08–0.12 мм и покраской — на них технологию по поверхности не определить.
Сомневаетесь — пришлите файл: посмотрим геометрию и скажем, на чём это печатать и почему. Исходные STL возвращаем без правок, а если брак наш — перепечатываем за свой счёт.