Что такое AMS и чего он не делает
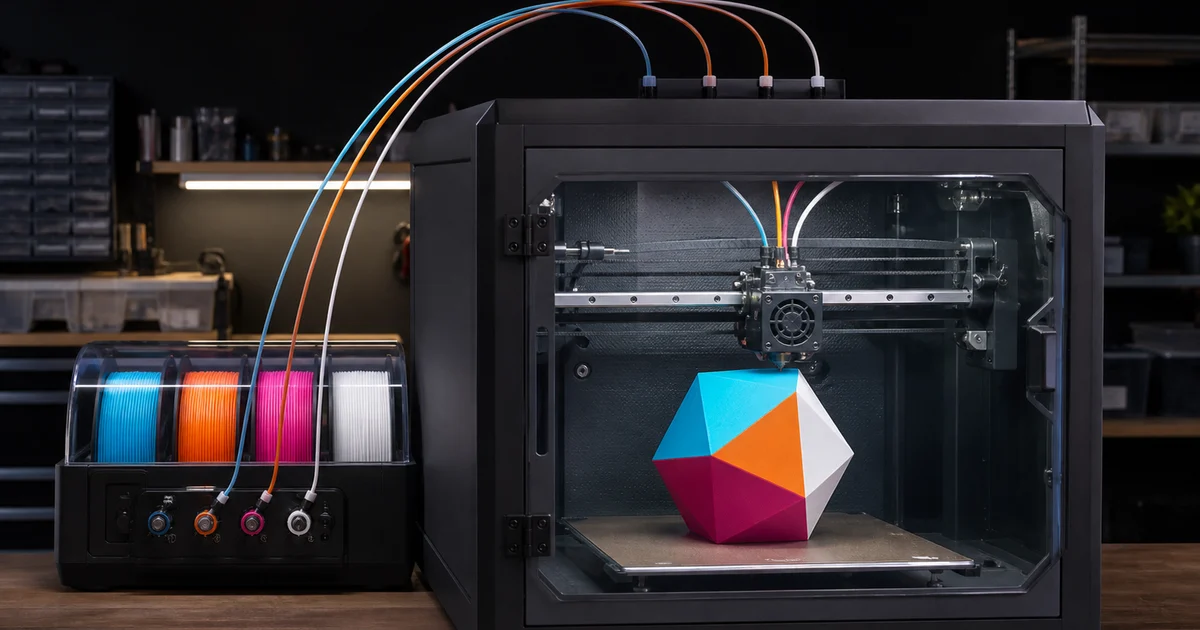
AMS (Automatic Material System) — приставка к Bambu-принтеру: держит четыре катушки филамента и сама переключается между ними по ходу печати. Идея не новая. Односопловые мультиматериальные приставки вроде Prusa MMU и Mosaic Palette появились ещё во второй половине 2010-х и работали по той же схеме: одно сопло, несколько нитей, переключение по команде слайсера. AMS — их прямой потомок с сушильным коробом, датчиками нити и обрезчиком в печатающей голове.
Сразу снимем главное недопонимание. AMS не смешивает цвета и не печатает градиенты. Сопло одно, расплав в нём один, в каждый момент из него идёт ровно один цвет. Картинка собирается из переключений: напечатали кусок слоя одним цветом, выгрузили нить, загрузили другую, продолжили. Результат — цельная деталь в нескольких цветах, без склейки и покраски.
В слайсере (у нас это Bambu Studio и Orca на текущем парке принтеров) вы назначаете каждой части модели свой цвет, расстановку переключений слайсер берёт на себя. Дальше решает физика.
Что физически происходит при смене цвета
Одно переключение — это пять шагов, и только последний стоит денег в граммах:
1. Слайсер доводит текущий цвет до конца его фрагмента в слое. 2. Экструдер откатывает нить, и лезвие в печатающей голове подрезает её. Ровный рез — то, ради чего нож и стоит: в системах без ножа форму кончика выдавливают многоцикловым ramming, и кривой «гриб» на конце становится отдельным источником заклиниваний. 3. Нить втягивается по PTFE-трубке обратно в свой слот AMS. 4. Из нужного слота подаётся новая нить: хаб, трубка, экструдер, зона расплава. 5. Продувка. Принтер выдавливает объём пластика, достаточный, чтобы вытеснить предыдущий цвет из зоны расплава и канала сопла.
Полный цикл занимает 30–60 секунд, и одна деталь может потребовать сотен таких циклов. Типовые отказы на этом тракте — проскальзывание нити в хабе, спутанная на катушке петля и влажный филамент, который крошится в подаче.
Почему продувка съедает больше, чем объём сопла
Логика «в сопле помещается 30 мм³, значит на смену уйдёт 30 мм³» не работает.
Расплав полимера сильно псевдопластичен: у стенки канала скорость сдвига высока и вязкость падает, а в середине потока материал идёт почти как единая пробка. Профиль скорости уплощён, резкий градиент есть только в тонком пристеночном слое. Новый цвет проскакивает серединой потока, старый задерживается плёнкой у стенки и вымывается асимптотически. Вытеснить его «на 100 %» нельзя — вытесняют до порога, где примесь не видна глазом.
Порог зависит от пары цветов и направления перехода. «Чёрный → белый» требует в разы больше продувки, чем «белый → чёрный»: тёмный пигмент заметен в светлом при долях процента, светлый в тёмном — нет. В слайсере это таблица промывки со своим объёмом на каждую пару.
Практический диапазон: от ~100 мм³ на близких оттенках до 700–800 мм³ на злом контрасте «тёмное → белое» — примерно столько такой переход стоит в дефолтной матрице промывки Bambu Studio. При плотности PLA около 1,24 г/см³ это от 0,12 до примерно одного грамма на переключение; на смешанном наборе цветов рабочая средняя — около 0,3 г.
Отход уходит в «башенку очистки», в лоток сбоку или в заполнение самой детали — последнее включаем всегда, когда есть что заполнять. Полностью это отход не убирает.
Считаем отход: цена зависит от геометрии, а не от числа цветов
Ключевая мысль: платите вы не за цвета, а за переходы. Один и тот же набор из трёх цветов может стоить три грамма отхода или полкило — решает то, как цвета разложены по высоте.
Расчёт для слоя 0,2 мм и 0,3 г продувки на смену:
| Как устроена модель | Переходов | Отход | Добавка ко времени |
|---|---|---|---|
| Низ одним цветом, верх другим (Z-полосы) | 1 | ~0,3 г | ~1 мин |
| Логотип в верхней грани брелока, 2 цвета, 5 слоёв | ~10 | ~3 г | ~8 мин |
| Надпись по вертикальной стенке 20 мм, 2 цвета | ~200 | ~60 г | ~2,5 часа |
| Фигурка 120 мм, 3 цвета почти на каждом слое | ~1500 | ~450 г | ~19 часов |
На контрастной паре колонку отхода умножайте примерно втрое: 0,3 г на смену превращаются в грамм, а нижняя строка уходит за полтора килограмма пластика в мусор.
Первые две строки — нормальная сувенирная задача, четвёртая — модель, где отход в несколько раз тяжелее детали. Отсюда правило: группируйте цвета по высоте. Цвет в узкой полосе Z почти бесплатен, цвет, размазанный по всей высоте, оплачивается на каждом слое.
Откуда взялся коэффициент ×1.35
Коэффициент цветности ×1.35 применяется к материальной части расчёта: вес × цена материала × коэффициент качества × коэффициент цветности. Он закрывает две вещи — филамент, ушедший в продувку, и то, что печать идёт заметно дольше. Ориентир для типового сувенирного сценария из первых двух строк таблицы: расход примерно в 1,3–1,5 раза больше, время печати — в 1,5–2 раза.
Отдельной строки «часы печати» в формуле цены нет: почасовой ставки за работу принтера мы не берём. Но время не исчезает — в мультицвете оно зашито внутрь самого коэффициента, а ещё влияет на срок и очередь, поэтому цветной заказ на двадцать часов честнее обсудить заранее.
Границы коэффициента стоит понимать честно: в третьей и четвёртой строках таблицы расход растёт втрое и больше, и ×1.35 туда не дотягивается. Такие модели разбираем до печати — переразбиваем цвета по Z, считаем по фактическому весу и числу переходов или предлагаем один цвет с покраской. Цену называем после оценки модели, а не по формуле вслепую. В партии считаем по реальному весу и числу смен, со скидкой за тираж: 5 % от 5 штук, 10 % от 10 и 20 % от 50.
Сколько цветов реально имеет смысл
Один AMS — это жёсткие четыре слота, и это же наш заявленный предел: до четырёх цветов в одной печати. Но упираться приходится раньше.
- Два цвета. Почти всегда оправданы. Логотип, надпись, контрастная вставка, двухцветный корпус. Прирост отхода минимальный.
- Три цвета. Рабочий максимум для сувенирки и брендированных серий. Дальше растёт и отход, и вероятность грязного перехода.
- Четыре цвета. Имеют смысл, когда разнесены по Z. Если все четыре живут на одних слоях, четвёртый добавляет больше отхода, чем визуальной ценности.
Больше четырёх в одну печать не встанет: слотов четыре. Если цветов нужно больше, модель режут на части, печатают каждую своим набором и собирают, либо лишние цвета отдают покраске. Как выглядят цветные вещи вживую — в портфолио.
Альтернатива четвёртому цвету — геометрия и материал: гравировка, смена текстуры, шёлковый PLA с металлическим блеском часто читаются лучше, чем ещё одна заливка. Семь пластиков с прочностью, термостойкостью и ценой за грамм — на странице материалов. Наличие конкретных оттенков уточняйте при заказе: остатки на складе меняются.
Мультицвет или покраска: сравнение по результату
Это разные инструменты, а не «дешёвый и дорогой» вариант одного и того же.
| Критерий | Мультицвет AMS | Покраска |
|---|---|---|
| Граница цвета по вертикали | ровная, режется по слою | зависит от руки и скотча |
| Граница в плане (XY) | не тоньше ширины экструзии, ~0,4 мм | практически любая |
| Градиенты, тонировка, металлик | невозможны | да |
| Слои видны | да, поверхность «печатная» | под грунтом и шлифовкой — нет |
| Стойкость | цвет в массе, не облезает | плёнка, скалывается на кромках |
| Цена на 1 шт (фигурка 60 г) | +12,29 BYN | +30 BYN за цвет, +55 BYN полный цикл |
Нужен чистый функциональный цвет — выигрывает мультицвет: брелоки с вплавленным логотипом, деталь с маркировкой за один проход, модели в разрезе. Нужен художественный результат — тонировка лица, состаренный металл, поверхность без слоёв — это постобработка и покраска, и мультицвет её не заменит.
Почему на тираже мультицвет выигрывает, а покраска — нет
Когда на столе одна деталь, каждый слой требует своих переключений. Когда на столе шестнадцать одинаковых брелоков и печать идёт послойно, переключения делятся на все шестнадцать: слой с тремя цветами требует трёх продувок на всю партию, а не на каждую штуку. Отход на изделие падает почти пропорционально числу деталей на столе.
Покраска ведёт себя наоборот: это ручной труд, и сотый брелок красится столько же, сколько первый. Поэтому для сувенирки с логотипом мультицвет обычно единственный вменяемый вариант, а для одиночной выставочной фигурки — покраска. Сроки и скидка на тираж — в материале про партии сувениров.
Где мультицвет не работает
Несовместимые пластики через одно сопло
Через одно сопло идут только материалы с пересекающимся температурным окном. PLA печатается при 200–220 °C, PETG — при 230–250 °C; гонять PLA при 240 °C значит подпалить его и поймать чёрные крапины в светлых участках. Хуже того, PETG плохо сплавляется с PLA — его потому и кладут разделительным слоем под поддержки, и в одной детали такая граница станет местом расслоения. Правило: PLA с PLA, PETG с PETG, ABS с ABS.
Гибкий TPU
Обычный мягкий TPU 95A мы через AMS не гоняем: мягкая нить складывается петлями в длинном тракте — катушка, хаб, трубка, экструдер. Существуют более жёсткие TPU, выпущенные специально под подачу из короба, но в нашем прайсе гибкий пластик — это TPU 95A по 0,75 BYN за грамм, и он идёт с внешнего держателя. Деталь из TPU получается одноцветной.
Наполненные волокном материалы
PA-CF и PA-6-GF абразивны и требуют сушки — по тракту AMS их гонять смысла нет. Инженерные детали из них печатаем в один цвет: в кронштейне под нагрузкой цвет ничего не решает.
Мелкая цветная графика
Элемент тоньше ширины экструзии (около 0,4 мм) не отрисовать чистым цветом, а первые миллиметры после перехода могут нести остаточную примесь. Тонкие цветные линии на вертикальной стенке — плохая идея: выносите их на верхнюю грань, там граница чистая.
Что делать, если упёрлись
Первый путь — раздельные сопла и сменные головы. Bambu Lab H2D использует два сопла в одной печатающей голове; Snapmaker U1 поочерёдно устанавливает одну из четырёх голов системой SnapSwap. Это разные конструкции, и называть их IDEX некорректно. Раздельные сопла позволяют не прогонять разные материалы через один канал, но подготовка к печати и очистка всё равно могут требоваться. Совместимость материалов и поддержек проверяем для конкретной задачи. Второй путь — один цвет плюс покраска: шлифовка 12 BYN, покраска в один цвет 30 BYN, «грунт + покраска + лак» 55 BYN. Других позиций в постобработке у нас нет.
Цены: три конкретных расчёта
Формула одна для всего: вес (г) × цена материала × коэффициент качества × коэффициент цветности + постобработка + подготовка 5 BYN. Минимальный заказ — 10 BYN. Мультицвет — это коэффициент цветности ×1.35.
Брелок, 8 г PLA, слой 0,2 мм, 3 цвета
- одноцветный: 5 + 8 × 0,45 = 8,60 BYN → применяется минимум 10 BYN
- мультицвет: 5 + 8 × 0,45 × 1,35 = 9,86 BYN → тоже 10 BYN
На мелочи мультицвет фактически бесплатен: обе цены упираются в минимальный заказ.
Фигурка, 60 г PLA, слой 0,12 мм (коэффициент 1,3)
- одноцветная: 5 + 60 × 0,45 × 1,3 = 40,10 BYN
- мультицвет: 5 + 60 × 0,45 × 1,3 × 1,35 = 52,39 BYN
- одноцветная + покраска в один цвет: 70,10 BYN
- одноцветная + грунт, покраска, лак: 95,10 BYN
Разница между мультицветом и одним цветом — 12,29 BYN. Между мультицветом и полной покраской — ещё 42,71 BYN сверху.
Корпус 150 г PETG, слой 0,2 мм
- одноцветный: 5 + 150 × 0,40 = 65,00 BYN
- мультицвет: 5 + 150 × 0,40 × 1,35 = 86,00 BYN
Двадцать один рубль за цвет, который на инженерной детали не влияет ни на посадку, ни на прочность. Как устроена цена целиком — в статье о ценообразовании, прикинуть свой заказ — в калькуляторе.
Что прислать, чтобы посчитали точно
Для одноцветной печати достаточно STL. Для мультицвета одного STL мало: в нём нет информации, какая часть какого цвета. Присылайте один из вариантов:
- 3MF из Bambu Studio или Orca — идеальный случай: цвета назначены, мы видим ровно то, что видели вы;
- несколько STL — по одному на цвет, в общей системе координат, чтобы они собирались без сдвига;
- один STL плюс картинка или описание, что каким цветом. Тогда разбивку по цветам делаем мы, но это работа по модели, а не подготовка за 5 BYN: она считается отдельно, по ставке 3D-моделирования от 35 BYN за час.
Цену называем после оценки модели, и если геометрия попадает в дорогой по отходу сценарий, скажем об этом до печати. Переход, вышедший грязным по нашей вине, перепечатываем за свой счёт. Порядок оплаты согласуем вместе с расчётом, исходные STL возвращаем без правок и водяных знаков, для коммерческих проектов подписываем NDA.
Модель, ТЗ или вопрос — через форму заказа. Самовывоз в Минске на Матусевича 52 бесплатно, курьер по городу от 8 BYN, Европочта по Беларуси от 6 BYN, СДЭК в Россию и Казахстан от 18 BYN.