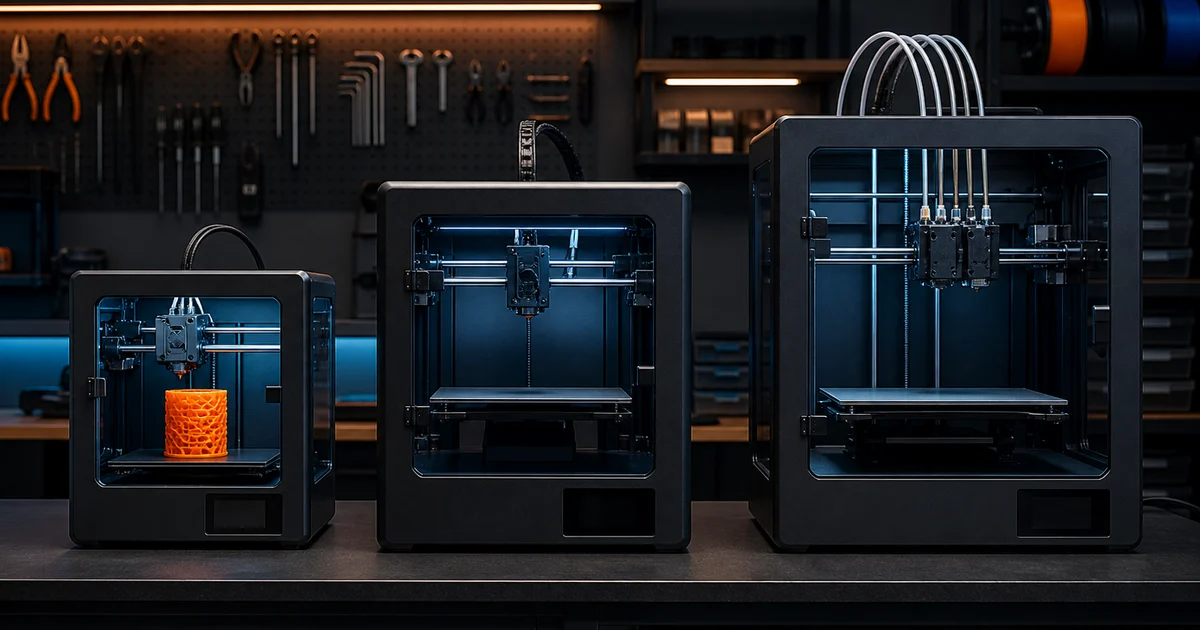
Три машины и разделение труда между ними
Парк собран под три класса задач: серии и мультицвет, комбинации материалов с растворимыми поддержками, крупные функциональные детали.
| Машина | Область печати | Что умеет сверх обычного FDM | Что отправляем |
|---|---|---|---|
| Bambu Lab P2S + AMS | 256×256×256 мм | до 500 мм/с, слой от 0.05 мм, до 4 цветов через одно сопло | серии, сувенирка, мультицвет, абразивы с закалённым соплом |
| Bambu Lab H2D + AMS | см. примечание ниже | два экструдера, растворимые поддержки, AMS до 4 цветов | закрытые полости, комбинации материалов |
| Snapmaker U1 | 270×270×270 мм | до 4 материалов в одной печати | функциональные прототипы, жёсткий и гибкий пластик в одной детали |
Паспортная область Snapmaker U1 — 270×270×270 мм. У Bambu Lab H2D область зависит от режима: 325×320×325 мм с одним соплом и 300×320×325 мм при работе двумя соплами. Возможность напечатать деталь целиком проверяем в слайсере: ориентация, поддержки и технологические поля уменьшают доступное место.
Кроме принтеров в цехе стоит закрытый бокс с фильтрацией для ABS, ASA и PA-CF, ручной сканер Creality CR-Scan Ferret Pro (точность кадра до 0.1 мм, шаг точек 0.16 мм, объекты от 150 мм) и покрасочный пост с вытяжкой. Своей SLA-машины нет — фотополимер печатаем через партнёров.
Скорость P2S: где она экономит, а где — нет
500 мм/с — паспортная цифра для длинных прямых проходов, а не средняя скорость печати. Выигрыш даёт ускорение: жёсткая рама и компенсация вибраций позволяют разгоняться и тормозить агрессивнее, а на сложном контуре время съедают разгоны.
Сравнений «было — стало» мы не публикуем: своих замеров нет, а чужие обзоры к вашей детали отношения не имеют. Зато есть два случая, где скорость не помогает вообще:
- Мелкие детали. Слой площадью в пару квадратных сантиметров не остывает быстрее, чем за несколько секунд, и слайсер удерживает минимальное время слоя, иначе следующий ляжет на расплав. На брелоке срок диктует остывание, а не мотор.
- Тонкие высокие детали. Предел ставит жёсткость самой печатаемой стенки: разгон раскачивает башню, и качество падает раньше, чем упрётся привод.
И главное про деньги: время печати в нашу смету не входит вообще. Формула — «вес × цена материала × коэффициент качества × коэффициент цветности + постобработка + 5 BYN подготовки», так что быстрая машина сокращает срок, а не чек. Логику расчёта разбирали в статье про структуру цены на печать, прикинуть деталь можно в калькуляторе.
AMS: мультицвет ценой продувки
AMS держит четыре катушки и меняет их автоматически, но нить проходит через одно сопло. Каждая смена цвета — выгрузка, загрузка и продувка: часть пластика уходит в «башенку очистки». Сколько именно — зависит от числа смен на слой и от того, насколько различаются материалы: переход с тёмного на светлый вымывается дольше.
Одинаковый тип пластика во всех четырёх слотах — не аппаратное требование: слайсер спокойно ведёт печать разными филаментами. Реальных ограничений два — температурное окно и объём продувки. Слабая взаимная адгезия PLA и PETG — вообще не дефект, а рабочий инструмент: PETG кладут интерфейсным слоем под PLA-деталь, и поддержка отходит рукой, оставляя гладкую нижнюю поверхность.
Мультицвет тарифицируется коэффициентом ×1.35 — это тарифное решение, а не пересчёт продувки: она у каждой модели своя и отдельной строкой в смете не появляется. Практический вывод другой: на крупной детали продувка незаметна, а на брелоке 8 граммов с логотипом может весить больше самого изделия — такую серию честнее печатать в один заход с общей башенкой. Механика разобрана в статье про multi-color на Bambu AMS, типовые задачи — на странице сувениров с логотипом.
Две головы вместо одной: это не «просто ещё один цвет»
У H2D два экструдера, U1 держит до четырёх материалов в одной печати. Смысл общий: материал не проходит через тот же канал, что и предыдущий.
- Нет продувки канала между материалами. Каждый пластик живёт в своём тракте, и «башенка», пропорциональная числу смен, не нужна.
- Разные температуры одновременно. Одно сопло тоже печатает деталь из двух материалов — оно просто меняет температуру между сменами. Чего оно не может, так это держать два режима в один момент времени.
- Гибкий филамент. TPU плохо переносит длинный тракт подачи с петлями и буфером: мягкая нить пружинит вместо того, чтобы проталкиваться. Поэтому гибкое идёт отдельной головой с коротким прямым трактом, а не из AMS.
- Разные сопла. Наружные стенки можно вести соплом 0.4 мм, а заполнение и поддержки — 0.6 мм.
Отсюда распределение задач: жёсткий корпус с мягкой уплотняющей губой, шестерня из PA-6 с антифрикционной вставкой, прототип с гибким шарниром. Крупные сборки уходят на U1. Растворимые поддержки печатаем на H2D.
Растворимые поддержки: единственный способ добраться внутрь
Обычную поддержку нужно откусить физически. Если полость закрыта — воздуховод, канал охлаждения, внутренняя резьба — кусачки туда не заходят, и деталь либо остаётся с пластиком внутри, либо режется пополам и клеится. PVA или BVOH печатаются вторым экструдером и растворяются в воде. Что стоит знать заранее:
- Это дорого по времени. Растворение занимает часы, иногда сутки — в тёплой воде с перемешиванием.
- PVA водорастворим, а значит гигроскопичен предельно. Открытая катушка набирает влагу за считанные часы, печать идёт из сушилки; разбухшая нить рвётся и забивает сопло.
- Разумнее делать растворимым только интерфейсный слой — тот, что касается детали. Тело поддержки печатается основным пластиком, и расход дорогого материала падает в разы.
Если геометрия позволяет, говорим прямо: дешевле развернуть деталь или разбить её по плоскости разъёма, чем платить за PVA.
Автокалибровка: что она снимает, а что оставляет вам
Auto-leveling, компенсация вибраций и калибровка потока убирают класс брака, который раньше требовал оператора у машины: перекос стола, раздавленный первый слой, ghosting на углах, переэкструзию при смене катушки.
Чего автокалибровка не делает:
- Не отменяет усадку. ABS садится при остывании, и датчик это не компенсирует — компенсируют закрытая камера и правильная геометрия.
- Не делает печать изотропной. Вдоль слоя, в плоскости XY, нагрузку держит сплошная непрерывная нитка пластика. Поперёк слоёв, по оси Z, работает только сварка соседних слоёв — это всегда более слабое направление. Ориентацию под нагрузку поэтому выбирает человек, а не машина: одна геометрия даёт разную прочность в зависимости от того, как деталь стояла на столе.
- Не чинит модель. Дырявая сетка, стенка 0.3 мм и отверстие без припуска останутся проблемой — что проверить до отправки, собрано в чек-листе по подготовке STL.
Отдельно про хрупкость, потому что интуиция здесь подводит. Самый ходовой пластик, PLA, — и самый хрупкий: ломается сколом, почти без пластической стадии, то есть без предупреждающего изгиба. Гнутся перед разрушением PETG, ABS и нейлоны. Если деталь получает удар или работает на защёлке, материал важнее высоты слоя — свойства разложены на странице материалов.
Допуски, зазоры и единицы файла
0.05 мм — это высота слоя, а не точность размера. Реально FDM держит примерно ±0.1–0.2 мм на небольшой детали, и чем она крупнее, тем больше вклад усадки. Если размер критичен для посадки, печатаем пробный образец, меряем и подгоняем модель. Отсюда правило: зазор закладывается в модель, а не «получается сам».
| Сопряжение | Зазор |
|---|---|
| Свободное вращение и скольжение | 0.15–0.25 мм на сторону |
| Съёмная крышка | 0.10–0.20 мм |
| Отверстие под винт | +0.3–0.4 мм к диаметру |
Вторая частая беда — единицы при экспорте. Если CAD пишет в метрах, деталь 100 мм уезжает в файл как 0.1 и приезжает в 1000 раз мельче; лечится умножением на 1000. Дюймовая модель мельче в 25.4 раза. Такое мы ловим на входе. Подробности про проверку файла — на странице печати по STL.
Закалённое сопло и абразивные пластики
PA-CF, PA-6-GF и любые наполненные композиты — это абразив. Рубленое волокно стачивает латунное сопло: отверстие растёт, ширина экструзии уплывает, размеры гуляют — плавно, так что по одной детали это незаметно, а к концу серии допуск уже не держится.
Поэтому под абразивы у нас закалённое стальное сопло и обычно 0.6 мм, а не 0.4: пучок волокна реже застревает в широком канале. Побочный эффект стали — она хуже проводит тепло, так что температуру приходится поднимать, а поток немного снижать. Типовой пример нагруженной детали из композита — печать шестерён.
Закрытый бокс: почему ABS и ASA нельзя печатать «на столе»
ABS и ASA дают усадку при остывании. На открытом принтере нижние слои уже сжались, верхние ещё горячие — деталь отрывает от стола по углам, а высокие стенки расслаиваются по границе слоёв. Тёплая замкнутая камера выравнивает градиент: адгезия растёт, коробление падает. Второй смысл бокса — фильтрация: ABS выделяет летучие соединения и мелкодисперсные частицы, дышать этим восемь часов подряд не стоит.
Обратная сторона: PLA в горячей камере клинит подачу — нить размягчается ещё до сопла. Поэтому PLA и PETG печатаются при открытой камере, а ABS, ASA и нейлоны — в закрытой и из сушилки. PA-6 и PA-CF гигроскопичны: не так, как водорастворимый PVA, но достаточно, чтобы влага вскипела в сопле, дала пузыри в стенке и просадку прочности. Что доступно к заказу и в какие сроки — на странице 3D-печати в Минске.
Что в этом парке неудобно
- Закрытая экосистема. Ремонтопригодность ниже, чем у машин на открытых стандартах: нештатную деталь не выточишь и не заменишь аналогом из соседнего магазина. На цену детали это не влияет, на срок ремонта — влияет, поэтому расходники лежат в запасе.
- Облачный сервис производителя. Если у проекта есть требования по конфиденциальности, режим работы с файлом обсуждаем до старта. Письменно гарантируем два пункта: NDA и возврат исходных STL без правок и водяных знаков.
- U1 — молодая машина. Готовых профилей под экзотические филаменты меньше, часть настроек подбираем сами.
- Слайсер — не преимущество парка. Переменная ширина периметра, из-за которой стенка 0.5 мм печатается одним проходом без щели внутри, есть во всех актуальных слайсерах уже несколько лет, а не только в Bambu Studio и Orca. Разницу делает не программа, а живой человек, который смотрит на толщину стенки до печати.
Где парк не вытягивает и что мы делаем тогда
| Задача | Почему FDM не подходит | Что делаем |
|---|---|---|
| Миниатюры 28–32 мм, мелкий рельеф, лица | Диаметр сопла и высота слоя ограничивают детализацию | Отдаём на SLA через партнёров: цену там называем после оценки модели, а не по формуле |
| Допуск точнее ±0.1 мм | Усадка не компенсируется настройкой | Печатаем заготовку с припуском и дорабатываем механически |
| Деталь не помещается в рабочую область выбранного принтера | Нужна проверка ориентации и другого оборудования | Согласуем разбиение и сборку, если печать целиком невозможна |
| Тираж больше 500 шт | Время и материал растут линейно, экономии на масштабе нет | Серии берём в диапазоне 5–500 шт, дальше честнее литьё или пресс-форма |
| Прозрачность, пищевой контакт с сертификатом | Слоистая структура и микропоры между слоями | Не берёмся и говорим сразу |
Как парк отражается в вашей смете
Машина влияет на цену через два коэффициента — качество и цветность:
| Качество | Высота слоя | Коэффициент | Когда брать |
|---|---|---|---|
| Черновое | 0.28 мм | ×0.85 | макеты, крупные корпуса, проверка габаритов |
| Стандарт | 0.20 мм | ×1.0 | большинство функциональных деталей |
| Тонкое | 0.12 мм | ×1.3 | видимые поверхности, мелкая текстура |
| Ультратонкое | 0.08 мм | ×1.55 | детализированные фигурки, лица, мелкий рельеф |
Мультицвет добавляет ×1.35. Материал считается по весу: PETG 0.40, PLA 0.45, ABS и ASA 0.55, TPU 0.75, PA-6 1.10, PA-CF 1.30, PA-6-GF 1.40 BYN за грамм. Постобработка — ровно четыре позиции: без обработки 0, шлифовка 12, покраска 30, грунт с покраской и лаком 55 BYN. Подготовка — 5 BYN, минимальный заказ — 10 BYN. Малые серии считаем в диапазоне 5–500 шт, скидка идёт от 5 штук и доходит до 20 %.
Отсюда нелогичное на первый взгляд следствие: платите вы за вес, а не за габарит. Сплошной куб 100×100×100 мм из PLA при плотности около 1.24 г/см³ весит примерно 1240 г — больше 550 BYN по одному материалу; тот же куб со стенкой 1.2 мм и разумным заполнением весит в разы меньше. Поэтому вопрос «сколько стоит деталь 10 см» без файла ответа не имеет.
Самовывоз на Матусевича 52 бесплатный, курьер по Минску — от 8 BYN (1 день), Европочта по Беларуси — от 6 BYN (1–2 дня), СДЭК в Россию и Казахстан — от 18 BYN (3–7 дней). Оформить заказ можно с готовым STL или с фото и эскизом, если файла ещё нет.
О чём спрашивать студию, когда сравниваете парки
1. Какое сопло стоит под мой материал? Если PA-CF печатают латунью — размеры уплывут к середине серии. 2. Есть ли закрытая камера? ABS и ASA на открытом принтере — лотерея с расслоением высоких стенок. 3. 0.05 мм — это слой или допуск? Правильный ответ: слой. Кто путает — не мерил свои детали штангенциркулем. 4. Как деталь будет стоять на столе? Ответ должен быть про направление нагрузки: слабое место всегда поперёк слоёв. 5. Вернут ли исходный STL? Если нет — вы привязаны к подрядчику навсегда.
Отвечаем одинаково независимо от размера заказа и перепечатываем за свой счёт, если брак наш. Есть сомнения, что FDM потянет вашу деталь, — пришлите модель или фото: скажем прямо, на какой машине это встанет и встанет ли вообще.