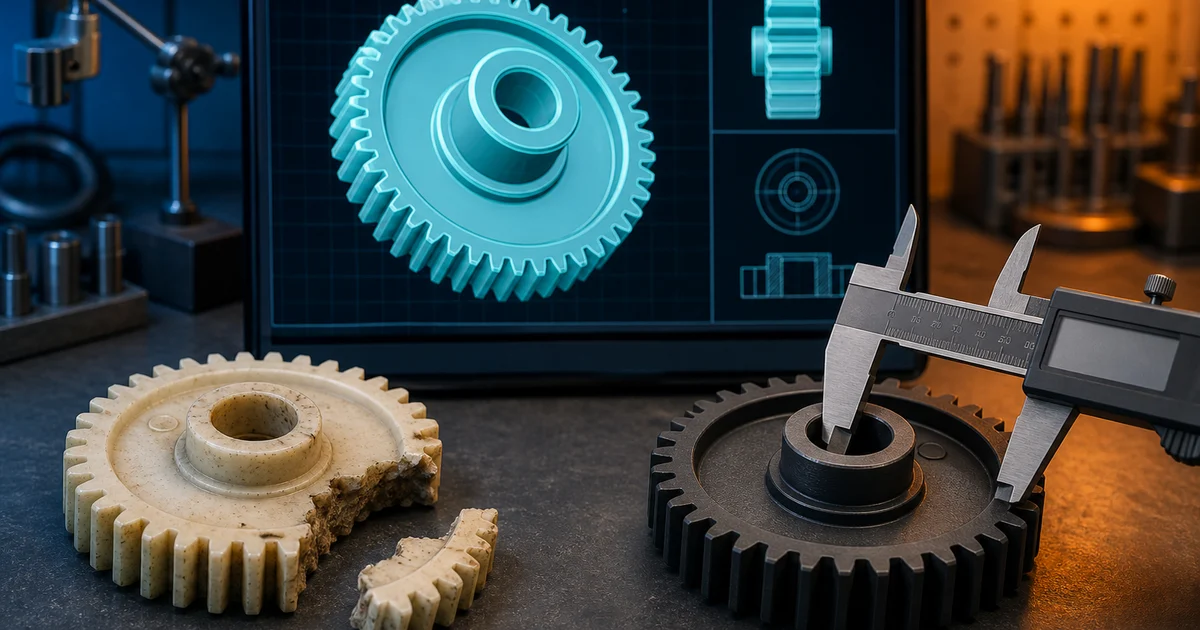
Что ломается и почему копия «один в один» долго не живёт
Восстанавливать чаще всего просят одно и то же:
- шестерни в бытовой технике и редукторах инструмента;
- крышки, фиксаторы и защёлки;
- кронштейны и клипсы автомобильного интерьера;
- замки, петли и направляющие мебели.
Литая деталь сдаёт по одному из четырёх сценариев: усталость в тонком сечении у защёлки, охрупчивание от ультрафиолета и термоциклов, гидролиз нейлона от влаги и моющей химии, износ зуба или посадочного места. Место излома почти всегда совпадает с концентратором напряжений — острым внутренним углом, резким переходом толщины, отверстием у кромки.
Отсюда главное правило: обведёте геометрию один в один — новая деталь сломается там же. Реверс-инжиниринг — это восстановление с поправкой на то, почему деталь не выдержала, и на то, что литьё однородно, а печать нет.
Что прислать вместе с обломками
Все фрагменты, включая мелочь
Везите всё, что осталось, даже крошку: мелкий скол с ребра часто оказывается единственным местом, где уцелела исходная толщина стенки. Только не склеивайте куски до осмотра — шов суперклея уводит фрагменты на десятые доли миллиметра.
Ответную часть узла
Ответная часть не ломалась, а значит хранит точные размеры: межосевое расстояние крепежа, диаметр вала, глубину посадки. Везите её вместе с крепежом: винт из сломанного места показывает номинал и то, нарезалась ли резьба прямо в пластике.
Фото с линейкой и контекст работы
Шесть-восемь ракурсов, камера строго перпендикулярно плоскости: снимок «под углом» даёт искажения, по которым мерить нельзя. Плюс условия — температура, влага, обороты, контакт со смазкой или химией. Прислать это можно через форму заказа.
Что читается по обломку, а что нет
Первый вопрос, который задают: из чего был оригинал? По обломку это обычно не определить. Маркировка вида >ABS< внутри корпуса встречается редко, а на глаз полипропилен от полиамида не отличить. Но это и не тот вопрос: замену подбирают не по оригиналу, а по условиям, в которых деталь работала.
По излому читается другое, и это полезнее:
- ровная кромка без вытяжки — хрупкое разрушение: удар, мороз, состарившийся полимер;
- побелевшая вытянутая зона — материал тянулся перед разрывом, разрушение вязкое;
- остаточная деформация — овальное отверстие, ослабшая посадка, «поплывшая» под грузом геометрия. Это ползучесть, и на изломе она не видна вовсе.
Отдельно про POM (полиацеталь): он часто попадается в бытовых шестернях, потому что скользкий и износостойкий. FDM-филамент из POM существует, но печатается тяжело — сильная усадка, отрыв от стола, слабая межслойная адгезия. Мы за него не берёмся и предлагаем нейлон: трение выше, зато PA-6 в приводе предсказуем и тих. Пределы семи пластиков парка — на странице материалов, бытовая тройка разобрана в статье PLA против PETG и ABS.
Замеры или сканирование: где проходит граница
Штангенциркуль даёт номинал. Цена деления цифрового — 0.01 мм. Всё, что состоит из плоскостей, цилиндров, фасок и отверстий, быстрее и надёжнее меряется руками, а это большинство бытовых и автомобильных деталей.
Сканер даёт форму. У нас Creality CR-Scan Ferret Pro: точность кадра до 0.1 мм, шаг точек 0.16 мм, объекты примерно от 150 мм. Мелкую шестерню он просто не увидит как объект, острые кромки скругляет, резьбы не читает. И на выходе получается сетка, а не размер: по ней нельзя утверждать, что отверстие было Ø8.00, — только что оно «около 7.9».
Поэтому схема почти всегда гибридная: скан как каркас литых обводов, штангенциркуль как источник точных чисел, стандарты — как источник того, чего не осталось. Когда скан выигрывает у ручных замеров, разобрано в отдельной статье, услуга — на странице оцифровки детали. По общему прайсу сканирование от 40 BYN, для реверс-инжиниринга — от 50 BYN.
Как восстановить то, чего физически не осталось
Сначала базы, потом форма
Складываем обломки на плоской плите и ищем то, от чего деталь позиционируется в узле: опорную плоскость, ось отверстия, торец упора. Геометрия строится от них, иначе накопленная ошибка вылезет именно на посадке.
Симметрия и повторы
У литой детали почти всегда есть плоскость симметрии или угловой шаг. Цела правая половина кронштейна — левая получается зеркалом. Шесть рёбер по фланцу через 60°, уцелели два — остальные ставятся по шагу.
Стандарты вместо догадок
Прямозубое колесо описывается модулем: считаем зубья, меряем наружный диаметр, m = De / (z + 2), округляем до стандартного ряда (0.5; 0.8; 1.0; 1.25; 1.5), угол зацепления почти всегда 20°. Подшипник 608 — это 8×22×7 мм. Резьба снимается резьбомером и ложится в метрический ряд. Восстановление по стандарту точнее замера изношенной поверхности: сточенный зуб и разбитая овалом втулка — это не геометрия детали, а то, во что она превратилась за годы. Восстанавливаем номинал.
Сама модель строится в CAD параметрически — плоскости, оси, диаметры, а не сетка треугольников: подвинуть посадку на 0.15 мм правкой одного размера можно, перестроить сетку — нет. Простая шестерня занимает 30-40 минут, корпус с защёлками — 2-4 часа. Исходники остаются у вас: STL и STEP без правок и водяных знаков, подробности — на странице 3D-моделирования.
Материал выбирают под условия работы
Копировать оригинал буквально смысла нет: он мог быть из полипропилена просто потому, что на тираже в миллион штук это дешевле. Для единичной детали такой аргумент не работает.
| Как работала деталь | Чем печатаем | Цена материала, BYN/г | Потолок по температуре |
|---|---|---|---|
| Сухо, комната, нагрузки почти нет | PLA / PLA+ | 0.45 | 60 °C |
| Быт, влага, улица без постоянного солнца | PETG | 0.40 | 80 °C |
| Тепло и удары: салон, подкапотное | ABS / ASA | 0.55 | 100 °C |
| Уплотнения, демпферы, гибкие петли | TPU 95A | 0.75 | 70 °C |
| Трение и зацепление: шестерни, втулки, защёлки | PA-6 | 1.10 | 110 °C |
| Жёсткие кронштейны, вибрация, оснастка | PA-CF | 1.30 | 130 °C |
| Размерная стабильность под нагревом | PA-6-GF | 1.40 | 140 °C |
Три оговорки. Под постоянным солнцем ABS желтеет и охрупчивается, ASA нет — наружное идёт в ASA. ABS, ASA и нейлоны печатаем в закрытом боксе с фильтрацией: иначе крупная деталь отрывается от стола и коробится. Нейлоны гигроскопичны — филамент сушим.
Пробная печать: сначала фрагмент, потом деталь
Первую примерку почти никогда не делают целиком. Печатаем фрагмент посадочной зоны: пластину с отверстием, участок защёлки, сектор с двумя-тремя зубьями — несколько граммов пластика вместо половины катушки. Пробник идёт черновым слоем 0.28 мм: в прайсе это самый дешёвый режим, коэффициент 0.85, а для примерки высота слоя не важна.
Три вещи уходят в минус системно.
Отверстия печатаются меньше номинала. Расплав затягивает внутренний контур, и Ø5.0 в модели даёт около 4.8-4.9 в детали. Либо припуск, либо развёртка по месту.
Первый слой даёт «слоновью ногу». Нижняя кромка расплющивается и мешает детали сесть в гнездо. Лечится фаской 0.4-0.5 мм по низу — в модели, а не напильником.
Усадка линейна по размеру. У PLA и PETG она мала, у ABS и ASA заметна, у нейлонов больше всех. Если на детали 200 мм набегает миллиметр-полтора, то на детали 30 мм те же полпроцента дают около 0.15 мм — величину, сопоставимую с посадочным зазором в CAD. Мелкую деталь усадка съедает так же охотно, просто там её легче списать на «не попали».
Ориентиры по зазорам, от которых мы стартуем:
| Сопряжение | Зазор на сторону | Комментарий |
|---|---|---|
| Свободное вращение, скольжение | 0.15-0.25 мм | Вал во втулке, шарнир, крышка на петле |
| Съёмная крышка, ответная часть корпуса | 0.10-0.20 мм | Собирается и разбирается руками |
| Отверстие под винт с зазором | +0.3-0.4 мм к диаметру | Под M3 — около 3.4 мм в модели |
| Посадка с натягом | числом не назначаем | Разброс процесса больше самого натяга — только примерка |
| Защёлка | подбирается | Печатаем 2-3 варианта с шагом 0.1 мм |
Реалистичная точность FDM — около ±0.1-0.2 мм по размеру на небольшой детали. Слой 0.05 мм, который часто принимают за допуск, — это шаг по вертикали, а не точность размера. Зато современные слайсеры умеют переменную ширину периметра: литое ребро толщиной 0.5 мм печатается одним проходом, без округления до диаметра сопла.
Если деталь несла нагрузку
Здесь копия геометрии перестаёт быть достаточной. FDM анизотропен, и направления путать нельзя: вдоль слоёв деталь держит хорошо — там работает сплошная непрерывная нитка пластика; поперёк слоёв она держится только сваркой соседних слоёв и заметно слабее.
- Ориентация решает больше, чем заполнение. Деталь кладём так, чтобы рабочее усилие шло вдоль слоёв, а не расслаивало их. Крючок защёлки, ухо кронштейна и зуб шестерни ориентируются отдельно — ради этого соглашаемся на поддержки.
- Стенки важнее процентов заполнения. Жёсткость на изгиб даёт периметр: материал работает тем сильнее, чем дальше он от нейтральной оси. Четыре-пять сплошных стенок при 30-40 % заполнения выигрывают у двух стенок при 80 % и весят меньше — а вес в формуле цены и есть цена.
- Резьбу в пластике не нарезаем. Под M3-M5 ставим латунные вставки термозапрессовкой либо сквозной винт с гайкой и широкой шайбой: усилие затяжки принимает металл.
- Радиусы вместо острых углов. Литой детали резкий внутренний угол сходил с рук, у печатной это старт трещины. Галтель 1-2 мм в основании ребра часто и есть вся разница.
- PLA — не конструкционный пластик. Из ходовых он самый хрупкий: ломается сколом почти без пластической стадии, тогда как PETG, ABS и нейлон перед разрушением гнутся. Для нагруженной запчасти это плохой выбор, каким бы аккуратным ни выглядел отпечаток.
- Запас по сечению. Если место в узле позволяет, утолщаем стойку или добавляем косынку: оригинал проектировали под литьё и цену тиража, а не под единичную печать.
Зубчатые передачи — отдельная история: там к нагрузке добавляются трение, нагрев и шум. Что мы делаем с профилем зуба, посадкой на вал и материалом, расписано на странице печати шестерён.
Где этот подход не работает
- Безопасность. Тормоза, рулевое, подвеска, узлы под давлением, детали ремней и подушек, крепления детских автокресел. За такое мы не берёмся.
- Металл, который должен остаться металлом. Шкив, вал, втулка под подшипник: там работают смятие и износ по металлу, и PA-CF не спасёт, даже повторив форму. Макет для проверки компоновки напечатать можем.
- Постоянный контакт с пищей и напитками. Слоистая поверхность FDM — микрорельеф, который толком не отмывается; сюда же водяные и молочные тракты кофемашин.
- Топливо, тормозная жидкость, растворители, сжатый газ. В этих средах наши пластики не дают ни стойкости, ни герметичности литой детали.
- Тонкий мелкий рельеф. Дело не в габарите элемента: 1-2 мм на сопле 0.4 мм — это три-пять линий, они печатаются штатно, а сопло 0.2 мм со слоем 0.08-0.12 мм берёт даже миниатюры. Граница проходит по долям миллиметра: резкая мелкая фактура и ювелирный рельеф уходят на SLA через партнёров — своего фотополимерного участка у нас нет.
- Пружины и элементы с миллионами циклов. Защёлка, которую щёлкают несколько раз в день, на нейлоне живёт; возвратная пружина — нет.
- Чужие фирменные запчасти на продажу мы не тиражируем. Для коммерческих проектов подписываем NDA.
Если задача попала в список, выход обычно всё равно есть: напечатать оснастку вместо детали, сделать переходник под современный аналог, изготовить мастер-модель под литьё в силикон.
Сколько это стоит и из чего складывается
Печать считается по формуле: вес детали × цена материала × коэффициент качества × коэффициент цветности + постобработка + 5 BYN за подготовку. Время печати в стоимость не входит, минимальный заказ — 10 BYN.
- Коэффициенты качества: слой 0.28 мм — ×0.85, 0.20 мм — ×1.0, 0.12 мм — ×1.3, 0.08 мм — ×1.55.
- Мультицвет на AMS — ×1.35.
- Постобработка: без обработки 0, шлифовка 12 BYN, покраска 30 BYN, грунт с покраской и лаком 55 BYN. Других позиций в прайсе нет.
Считается это буквально: шестерня 25 г из PA-6 слоем 0.20 мм — 25 × 1.10 × 1.0 + 5 = 32.5 BYN. Прикинуть свою деталь можно в калькуляторе, разбор ценообразования — в статье из чего складывается цена печати.
Сверху идёт инженерная часть: моделирование — от 35 BYN за час, сканирование под реверс-инжиниринг — от 50 BYN. Итоговую сумму называем после осмотра обломков: у крышки с двумя посадочными размерами и у корпуса с восемью защёлками цена расходится в разы. На партию действует скидка за партию: 5 % от 5 штук, 10 % от 10 и 20 % от 50.
Условия по услуге восстановления запчастей одинаковые: порядок оплаты согласуем вместе с расчётом, при нашей вине перепечатываем за свой счёт, исходные файлы отдаём вам.
С чего начать
Соберите осколки в пакет, не склеивая их, снимите деталь с линейкой в кадре и отдельно узел, опишите условия работы — и пришлите это через форму заказа или в Telegram.
Забрать готовое можно самовывозом в Минске на Матусевича, 52 — бесплатно, или доставкой: курьер по Минску от 8 BYN (1 день), Европочта по Беларуси от 6 BYN (1-2 дня), СДЭК в Россию и Казахстан от 18 BYN (3-7 дней).