3D-печать шестерён и механических деталей
Восстанавливаем пластиковые шестерни, втулки, защёлки и крепления по образцу, фото или чертежу. Для нагруженных деталей подбираем Nylon, PA-CF или PETG.
- Моделирование по образцу или замерам
- Материалы для нагрузки: PA-CF, PA-6, PA-6-GF, PETG
- Тестовая печать для проверки посадки
- Подходит для бытовой техники, хобби, авто, станков и механизмов
Цена: от 35 BYN за простую деталь
Шестерне мало поместиться на место: она должна войти в зацепление с ответным колесом, которое вы не переделываете. Промах в модуле на десятые доли даёт набор стучащих зубьев, промах в посадке — колесо, которое крутится само по себе.
Поэтому всё начинается с обмера: число зубьев, наружный диаметр, ширина венца, форма посадочного отверстия, межосевое расстояние в корпусе. Из этих чисел восстанавливается модуль, из модуля — весь профиль зуба.
Ниже — что снимается с образца, чем колесо держится на валу, как ориентация на столе решает судьбу зуба, какой пластик уместен в паре трения и где FDM-шестерня не заработает.
Модуль, число зубьев и всё, что снимается с образца
Всё в передаче держится на модуле — отношении делительного диаметра к числу зубьев: d = m · z. Два колеса зацепляются только при одинаковых модуле и угле зацепления (обычно 20°, в старой технике 14.5°). Ответное колесо остаётся оригинальным, значит подгоняем деталь под него.
Модуль вычисляют по образцу: посчитайте зубья, замерьте наружный диаметр, и для прямозубого колеса без смещения m = da / (z + 2). Дальше округление до стандартного ряда: 0.5, 0.8, 1, 1.25, 1.5, 2, 2.5, 3. Вышло «1.07» — это модуль 1 плюс износ вершин и погрешность штангенциркуля.
| Что снимаем | Чем | Что это даёт |
|---|---|---|
| Число зубьев z | фото венца сверху | множитель во всех формулах |
| Наружный диаметр da | штангенциркуль по вершинам | модуль: m = da / (z + 2) |
| Ширина венца b | штангенциркуль по торцам | несущая способность зуба |
| Отверстие и форма посадки | штангенциркуль, для лыски — два замера | тип соединения с валом |
| Межосевое расстояние a | между центрами валов в корпусе | проверка: a = m · (z1 + z2) / 2 |
| Наклон и высота зуба | взгляд на кромку, глубиномер | прямая или косозубая, сверка 2.25 · m |
При нечётном числе зубьев замер по вершинам занижает диаметр: напротив зуба стоит впадина, поэтому модуль перепроверяем через межосевое расстояние. Сканер здесь бесполезен — CR-Scan Ferret Pro уверенно берёт объекты от 150 мм, а колесо диаметром 40 мм идёт через штангенциркуль и CAD.
Как колесо держится на валу
Зубья передают момент, но до них его надо довести, и в пластике посадка сдаётся первой: отверстие разбивается, лыска сминается, винт проворачивается в резьбе. Форму посадки повторяем с оригинала: круглое отверстие с натягом вместо лыски или шлица держит момент только на бумаге.
Общая оговорка ко всем размерам ниже. Точность FDM у нас одна на все детали: около ±0.2-0.3 мм в зависимости от геометрии, материала и размера. Это сопоставимо с любым посадочным зазором, который рисуется в CAD, поэтому число в модели — стартовая точка, а посадку показывает пробная печать.
Вал с лыской
Самый частый вариант в бытовой технике. Момент передаёт плоскость лыски: её держим в номинал, отверстие закладываем с припуском и снимаем по примерке. Внутренние окружности у FDM выходят меньше заданных — можно оставить отверстие под развёртку.
Шпоночный паз
Ширину паза строим по фактической шпонке и доводим примеркой: расчётный зазор здесь тоньше собственной погрешности печати. Дно паза скругляем — прямой внутренний угол в пластике даёт трещину. Шпонку оставляйте стальной, полимерная сомнётся за несколько реверсов.
Шлицы и мелкий профиль
Мелкий шлиц упирается в тот же предел, что и мелкий модуль: профиль уже полутора миллиметров сопло 0.4 мм рисует приблизительно. Если металлическая ступица цела, печатаем венец с гладким отверстием на неё.
Винт и расчёт на натяг
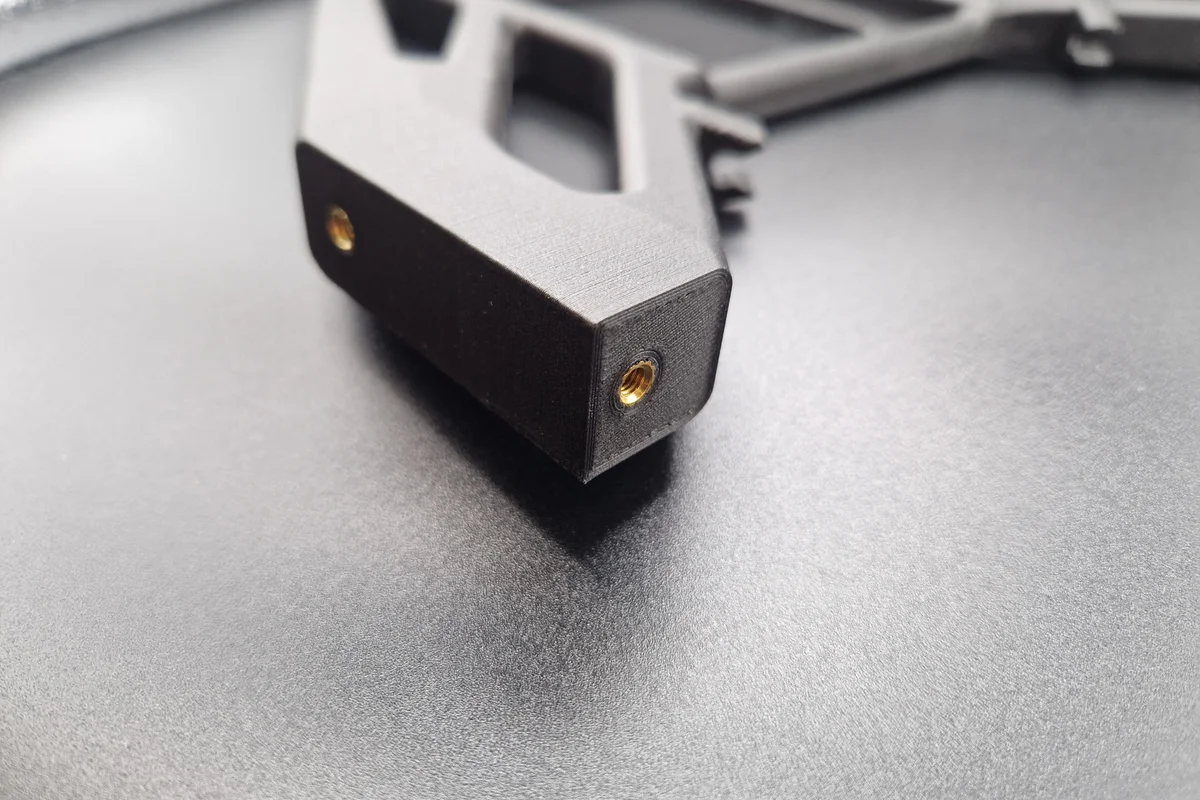
Резьба прямо в пластике живёт несколько сборок, поэтому под винт ставим латунную термовставку: в наших нагруженных деталях это M4 и M5. На чистый натяг рассчитывать нельзя — полимер ползёт, и посадка ослабевает.
Слои поперёк зуба — главная причина поломок
Зуб работает на изгиб: усилие приложено к боковой поверхности, максимальное растяжение возникает в галтели у основания, оттуда и идёт трещина. Ориентацию подбирают так, чтобы растяжение шло вдоль напечатанных линий: межслойная граница расходится первой.
Отсюда правило: шестерня печатается плашмя, осью вертикально — слои ложатся перпендикулярно оси, каждый зуб становится набором сплошных контуров. Поставленное на ребро колесо теряет зубья по границе слоя, а отверстие выходит овальным.
Куда уводить шов
Точка старта периметра — слабое место контура: на шестерне её уводим внутрь ступицы или во впадину. Шов на рабочей стороне зуба становится очагом износа.
Косозубые колёса
Печатаются так же плашмя, но винтовую линию зуба слои режут наклонно, и на боковой поверхности остаётся микроступенька. Чем больше угол наклона и толще слой, тем она заметнее: где прямозубому колесу хватило бы 0.2 мм, опускаем слой до 0.12 мм.
Когда венец длиннее диаметра
Шестерня-вал при печати плашмя превращается в высокую тонкую колонну. Честнее разделить деталь: венец плашмя, вал металлический. Напечатанный стоймя вал ломается у основания по межслойной границе при первой перегрузке.
Профиль зуба выкладывает ширина экструзии
У колеса, лежащего плашмя, боковая поверхность зуба вертикальна: высота слоя даёт только полоски по её высоте, а профиль — эвольвенту, галтель, толщину — выкладывает ширина экструзии. Предел мелкого модуля задаёт сопло, и опускать слой до 0.08 мм тут бесполезно.
Толщина зуба по делительной окружности — около 1.57 · m. У модуля 1 это 1.57 мм, четыре линии сопла 0.4 мм; у модуля 0.5 — 0.78 мм. Такую стенку слайсеры парка кладут одним проходом переменной ширины, без щели и без округления, но одним проходом эвольвенту не описать. От модуля 1 колесо печатается уверенно, ниже 0.8 мм за прямую замену не беремся.
Периметры здесь важнее заполнения: зуб должен выйти сплошным по всей толщине, диску и ступице оставляем 40–60%. Венцы от модуля 3 печатаем соплом 0.6 мм со слоем 0.16–0.28 мм — линия шире, слои спекаются лучше.
Пара трения: что работает против чего
Шестерня живёт в скользящем контакте: нагрев в пятне зацепления, постоянно приложенный момент и ответное колесо, которое тоже изнашивается. Поэтому материал выбирается парой. Таблица — про поведение в зацеплении; общие свойства пластиков и цену за грамм собрали на странице материалов.
| Материал | Теплостойкость | Роль в передаче | Что происходит в паре |
|---|---|---|---|
| PA-6 | 110 °C | рабочее колесо в паре со стальным | самая предсказуемая пара: мягкий полимер против твёрдого металла, тихий ход, равномерный износ; нейлон гигроскопичен и во влажном воздухе подрастает в размере |
| PA-CF | 130 °C | нагруженная передача, меньше ползучести | углеволокно на боковой поверхности зуба абразивно — ответное пластиковое колесо стирается быстрее самой детали; зуб жёстче нейлонового и потому хрупче |
| PA-6-GF | 140 °C | ступицы, жёсткие венцы, стабильность размера | то же, но выраженнее: стеклянное волокно точит ответную деталь заметнее углеродного, в паре с полимером почти неприменимо |
| PETG | 80 °C | ручные механизмы, малые обороты | слабо держит истирание: зуб «замыливается», боковой зазор растёт, при реверсе появляется стук |
| PLA / PLA+ | 60 °C | макет передачи, ненагруженный узел | ползёт под постоянно приложенным моментом; рядом с электродвигателем размягчается и теряет профиль |
| ABS / ASA | 100 °C | корпус узла, кожухи, реже зубья | усадка коробит крупный венец, и зацепление уходит ещё до сборки |
| TPU 95A | 70 °C | демпферы и упругие муфты, не зубья | зуб уводит под нагрузкой, пятно контакта плывёт по профилю |
Теплостойкость в таблице — предел кратковременный: под постоянным моментом планка ниже, зуб греется в пятне контакта изнутри. Правило пары: одинаковый пластик против одинакового схватывается и вырывает материал, поэтому в передаче стоят разные полимеры или полимер против стали.
Что изнашивается первым и как это выглядит
Скольжение по зубу неравномерно: у делительной окружности контакт близок к чистому качению, к вершине и к ножке добавляется проскальзывание, поэтому износ выглядит как две потёртые полосы выше и ниже середины зуба. Дальше растёт боковой зазор, при реверсе появляется стук, и зуб скалывается уже от удара.
Второй ограничитель — тепло: пластик плохо отводит его от пятна контакта. Пластичная смазка помогает, если состав совместим с полимером (силиконовые и с PTFE обычно нейтральны) и если её немного: избыток собирает пыль, а пыль работает абразивом. Ресурс в часах мы поэтому не называем — он зависит от момента, оборотов, температуры и ответного колеса.
Пробное колесо и что на нём смотрят
Тестовая печать для проверки посадки входит в работу по шестерням: примерочный экземпляр печатается до финальной детали. Крупный венец необязательно повторять целиком — хватает сектора на пять-восемь зубьев: приложили к ответному колесу, увидели пятно контакта и зазор.
Смотрим четыре вещи: садится ли колесо на вал рукой; проворачивается ли пара без закусывания на полном обороте; какой остался боковой зазор; не задевает ли венец корпус. Полный оборот обязателен — ошибка в модуле вылезает не на каждом зубе, а через несколько.
На сумме заказа примерка почти не сказывается: цена считается по весу и материалу, время печати в формулу не входит, а сектор на несколько зубьев весит граммы. Минимальная сумма заказа при этом — 10 BYN.
Где мы скажем, что печатать не стоит
Зубчатая передача — область, где «попробуем и посмотрим» обходится дороже честного отказа. Случаи, в которых мы не беремся:
Модуль меньше 0.8 мм
Часовые механизмы, приводы мелкой моторики, редукторы миниатюрных сервоприводов. Зуб толщиной около миллиметра сопло не описывает: деталь выйдет похожей на оригинал и неработоспособной. Отсюда дорога к поиску оригинала по номеру или к механической обработке.
Червячные пары и постоянно нагруженные редукторы
У червячной передачи контакт идёт по линии с большим скольжением: нагрев и износ съедают пластиковое колесо быстро, слоистое — быстрее прочих. Если это не разовый макет, лучше готовая пара или точение.
Ответственные и опасные узлы
Рулевое управление, тормоза, подъёмные механизмы — всё, где отказ ведёт к травме или к порче дорогого оборудования. Не беремся независимо от бюджета: пластиковый зуб скалывается без предупреждения.
Металл, шлифованный зуб и сотые доли допуска
Металл мы не печатаем вовсе, своей SLA у нас нет, а фотополимер партнёров для нагруженной передачи не годится — смола хрупкая. Упирается задача в металл или в допуск в сотые — подскажем направление: зубофрезерование, точение POM, литьё.
Такой ответ приходит на этапе обмера, до того как в заказ уйдут материал и время.
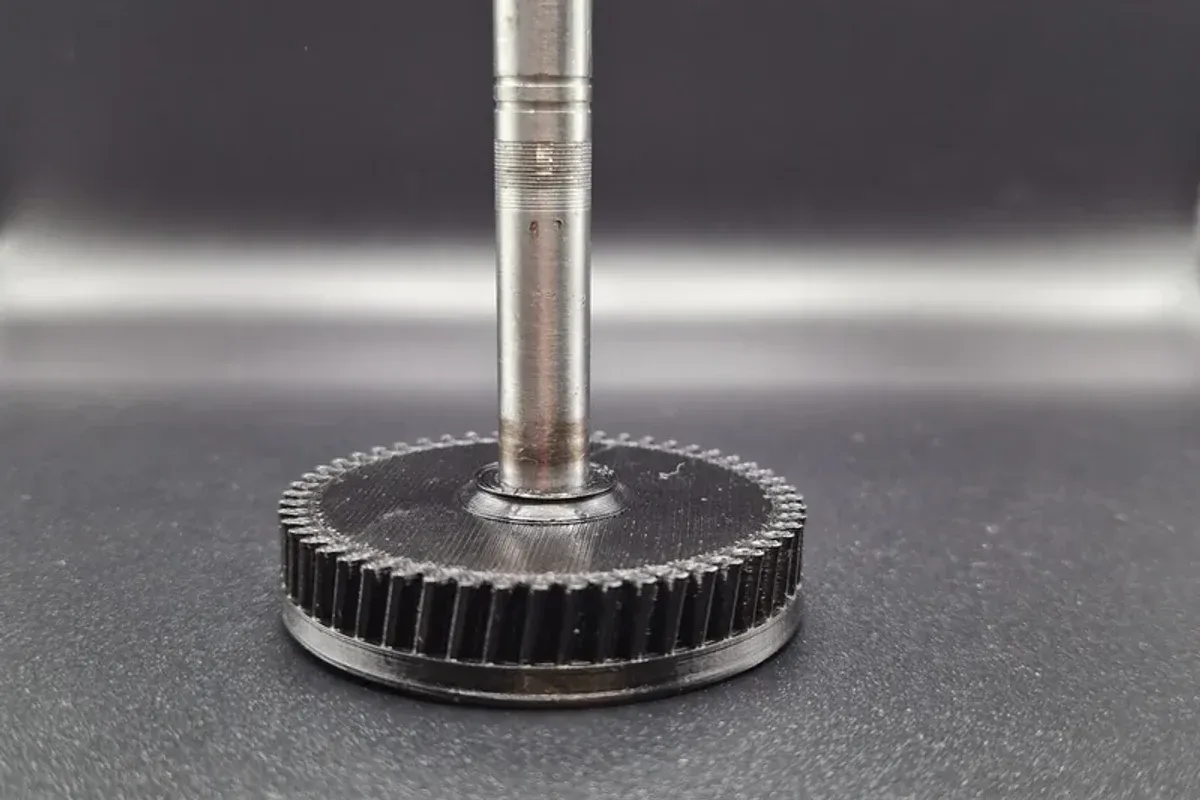
Примеры работ
Частые вопросы
Можно напечатать шестерню по сломанной?
Да, если сохранилась геометрия или есть достаточно размеров. Иногда сначала делаем тестовый прототип.
Какая точность у FDM?
Обычно ориентируемся на допуск около ±0.2-0.3 мм, но он зависит от геометрии, материала и размера детали.
Даете гарантию?
Гарантируем качество печати и соответствие согласованной модели. Рабочий ресурс зависит от нагрузки, материала и условий эксплуатации.
Как определить модуль, если ответной шестерни нет под рукой?
Посчитайте зубья и замерьте наружный диаметр: для прямозубого колеса без смещения m = da / (z + 2), результат округлите до стандартного ряда — 0.5, 0.8, 1, 1.25, 1.5, 2, 2.5, 3. Проверка — межосевое расстояние в корпусе: a = m · (z1 + z2) / 2.
Какая точность у FDM применительно к шестерне?
Ориентируемся на допуск около ±0.2-0.3 мм — он зависит от геометрии, материала и размера детали. Модуль, число зубьев и профиль повторяются уверенно, а посадку на вал и боковой зазор доводим примеркой. Нужен допуск в сотые доли — задача уходит к зубофрезерованию или точению.
Почему PLA не подходит для рабочей шестерни — он же жёсткий?
Жёсткость и стойкость под нагрузкой — разные свойства. PLA ползёт под постоянно приложенным моментом и размягчается около 60 °C, а рядом с электродвигателем такая температура набирается легко. Для макета передачи годится, для рабочего узла предложим PETG, PA-6 или PA-CF.
Шестерня вышла тугой — можно просто уменьшить её масштабом?
Нет: масштаб меняет сразу всё — модуль, делительный диаметр, посадочное отверстие, — и передача перестаёт сходиться с ответным колесом. Менять нужно толщину зуба в модели и проверять результат пробной печатью. Зазор с точностью до сотых миллиметра при этом не обещаем: разброс FDM около ±0.2-0.3 мм, фактический зазор показывает примерка.
Есть ли смысл делать колесо с очень малым числом зубьев?
При угле зацепления 20° у прямозубого колеса без смещения примерно ниже 17 зубьев начинается подрезание ножки: материал убывает там, где нагрузка максимальна. В модели это компенсируют смещением контура, но запас у пластика меньше, поэтому такие колёса печатаем из PA-CF или PA-6-GF.
Что посмотреть дальше
- Восстановление сломанной запчасти — если сломано не только зубчатое колесо
- Кронштейн, корпус или адаптер — новая деталь по чертежу, без зубчатой пары
- Свойства пластиков — теплостойкость, износ и цена за грамм по каждому
- Построение модели в CAD — зацепление по параметрам, если чертежа нет
- Оцифровка детали сканером — для крупных корпусов и литых обводов от 150 мм
- Прикинуть стоимость — вес детали и материал за минуту
- Прайс и коэффициенты — чем PA-CF отличается по цене от PETG
- Отправить фото и размеры — форма заказа с прикреплением файлов
- Механизм стоит, деталь нужна срочно — условия работы вне очереди и её границы