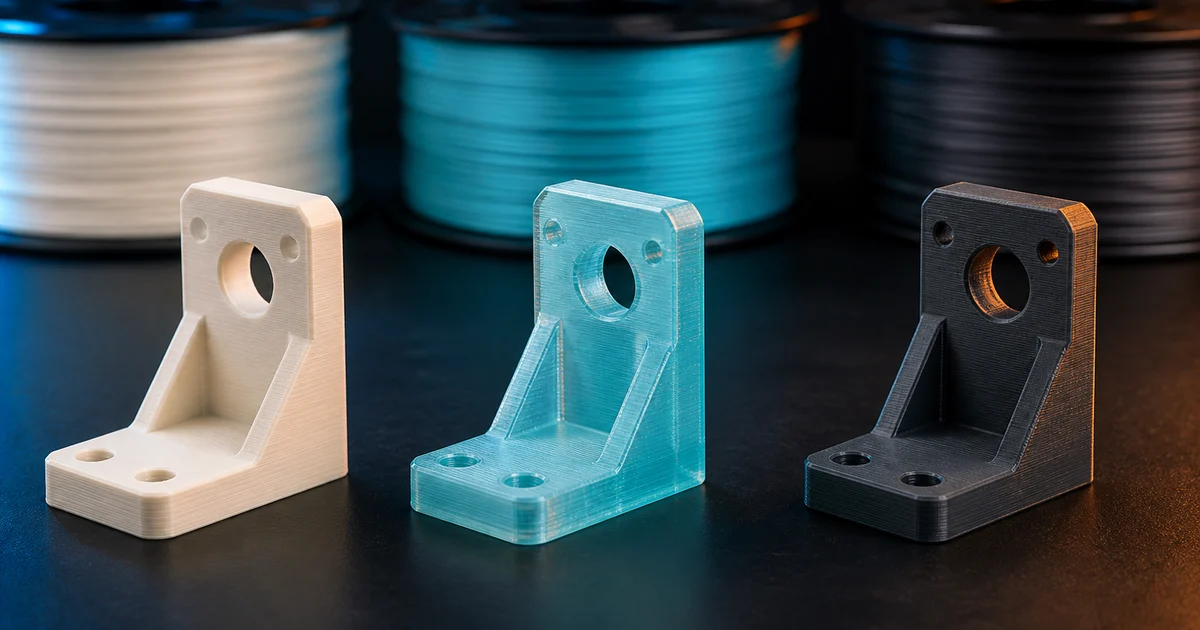
Коротко: три пластика в трёх строках
- PLA — декор, игрушки, макеты, прототипы «посмотреть-пощупать». Печатается легче всех и почти не пахнет, но не переносит тепла и плохо держит удар.
- PETG — бытовые детали, ванная, улица, контакт с водой. Прочный, при перегрузке гнётся, а не колется.
- ABS — всё, что греется или склеивается ацетоном. Пахнет стиролом, требует закрытой камеры. Для улицы вместо него берут УФ-стойкого родственника — ASA.
Температура стеклования: число, которое решает больше, чем прочность
Температура стеклования (Tg) — точка, где аморфная часть полимера перестаёт быть стеклом и становится резиной. Плавления ещё нет, деталь выглядит целой, но модуль упругости падает в десятки раз: под собственным весом или под затянутым винтом она поплывёт за часы.
- PLA: Tg около 55–60 °C. Под нагрузкой размягчение начинается на 10–15 градусов раньше, то есть реальный потолок — примерно 45 °C. Чёрная деталь на солнце берёт 60–70 °C, приборная панель летом — 70–80 °C.
- PETG: Tg около 80–85 °C. Потолок под нагрузкой — 65–70 °C. Подоконник, ванная, уличный кронштейн, корпус на радиаторе — нормально.
- ABS: Tg около 105 °C, у ASA столько же. Под нагрузкой держит 85–95 °C: подкапотное пространство, кухня, корпус рядом с блоком питания.
PLA+ не решает проблему тепла. «Плюсовые» и «Pro» версии — тот же полилактид с ударным модификатором: пластик вязче и лучше держит падение, но Tg у него прежняя.
Отжиг PLA работает, но не бесплатно. Выдержка 30–60 минут при 80–100 °C докристаллизует PLA, и он держит заметно больше тепла. Плата — усадка около 1–2 % и коробление тонких стенок: для сувенира приемлемо, для посадочного места под подшипник — нет.
Удар против постоянной нагрузки: это две разные прочности
Мгновенный удар — падение, рывок, вибрация. Здесь важна вязкость разрушения, а не предел прочности. У PLA высокий модуль (примерно 3,0–3,5 ГПа) и очень маленькое удлинение до разрыва: он не гнётся, он колется, и трещина идёт через всю деталь. Из ходовых пластиков PLA самый хрупкий — пластической стадии перед разрушением у него практически нет. PETG (около 1,7–2,1 ГПа) перед разрушением заметно тянется и гасит энергию. ABS вязче обоих: бутадиеновая каучуковая фаза тормозит трещину, поэтому ударная стойкость у него лучшая из тройки.
Постоянная статическая нагрузка — полка, кронштейн, затянутый винт. Картина переворачивается. PLA жёстче всех и при комнатной температуре почти не ползёт, PETG мягче и склонен к ползучести: нагруженная консоль со временем заметно провисает, оставаясь целой. PLA откажет внезапно, но не деформируется; PETG деформируется, но предупредит.
И то, и другое упирается в межслойную прочность. Вдоль слоя работает сплошная непрерывная нитка полимера — это прочное направление. Поперёк слоёв держит только сварка соседних слоёв, и оно всегда слабее. Большинство случаев «сломался пластик» — расслоение по шву, а не разрыв материала, поэтому ориентация на столе часто важнее выбора между PETG и ABS: ушко, которое тянут поперёк слоёв, оторвётся в любом пластике. Об этом мы писали в чек-листе по подготовке STL.
Усадка и размеры: чем длиннее деталь, тем важнее выбор
| Пластик | Усадка | На длине 200 мм |
|---|---|---|
| PLA | 0,2–0,4 % | 0,4–0,8 мм |
| PETG | 0,2–0,5 % | 0,4–1,0 мм |
| ABS / ASA | 0,6–0,8 % | 1,2–1,6 мм |
Сразу снимем частое заблуждение: слайсер не компенсирует усадку сам. В Bambu Studio и Orca масштабная компенсация — ручной параметр филамента, по умолчанию 100 %, то есть без поправки. Пока её не задали и не проверили пробной печатью, деталь приезжает на свою усадку меньше: на 200 мм в ABS это те самые 1,2–1,6 мм.
И даже заданный масштаб решает только равномерный случай. Низ детали остывает у стола раньше верха, возникает разность деформаций, углы отрывает, слои расходятся. Поэтому ABS печатают в закрытой камере при 40–60 °C: камера не «греет пластик», она уменьшает градиент.
Отсюда ориентир по точности: разброс по размеру у FDM — примерно ±0,1–0,2 мм на небольшой детали, на крупной и на усадочных материалах ближе к ±0,2–0,3 мм. И отдельно: 0,05 мм в характеристиках принтера — высота слоя, а не допуск.
На длинную ABS-деталь с посадками по краям соблазнительно ответить одной фразой: «печатайте в стеклонаполненном PA-6-GF, он держит 140 °C и жёстче». Честный ответ сложнее. PA-6-GF — самый гигроскопичный материал парка: его сушат перед печатью и печатают в закрытой камере, а готовая деталь сама набирает влагу из воздуха и на этом меняет размер. Стоит он 1,40 BYN/г против 0,55 у ABS — в два с половиной раза дороже. Ради посадочных размеров дешевле другое: разрезать деталь на секции и склеить, вынести посадку в латунную втулку или резьбовую вставку, оставить припуск и довести отверстие развёрткой. Материал под температуру и решение под посадку — разные задачи; пределы всех семи материалов собраны на странице материалов.
Сами зазоры от выбора пластика почти не зависят:
| Сопряжение | Зазор на сторону |
|---|---|
| Свободное вращение и скольжение | 0,15–0,25 мм |
| Съёмная крышка, вставка | 0,10–0,20 мм |
| Отверстие под винт | +0,3–0,4 мм к диаметру |
На ABS к ним добавляется усадка на габарите, поэтому крупный узел просит пробной печати сопряжения. Что мы смотрим в файле до запуска — на странице печати по готовому STL.
Влага: филамент портится в шкафу, а винят принтер
Все три пластика гигроскопичны, просто в разной степени. Вода закипает прямо в сопле: щелчки, пар, пузыри в стенке, «сопли» и провал межслойной прочности.
- PLA набирает воду медленно, но влажный при печати гидролизуется: цепи рвутся, деталь становится хрупкой. Сушка 45–55 °C, 4 часа.
- PETG — самый капризный: сразу выдаёт лохматые волосины и шершавую стенку. Сушка 60–65 °C, 4–6 часов.
- ABS/ASA впитывают меньше, но открытая катушка за месяц наберёт достаточно, чтобы поплыл шов. Сушка 70–80 °C.
Катушка живёт в герметичном боксе с силикагелем, а не на полке. AMS в этой роли удобен, но это не сушилка и не герметичная камера: осушитель внутри лишь замедляет набор влаги и сам насыщается за недели. Катушка, простоявшая открытой, всё равно требует сушки. Для нейлонов сушка уже не рекомендация, а условие: PA-6 и PA-CF без неё печатать бессмысленно.
Улица и ультрафиолет: почему на солнце нужен ASA, а не ABS
PLA проигрывает дважды: сначала по температуре, потом по УФ — поверхность мелеет, деталь становится хрупкой. А «биоразлагаемость» здесь ни при чём: PLA распадается в промышленном компостере, при температуре около 58 °C с контролируемой влажностью и микрофлорой. На балконе и в саду таких условий нет, и стоит он там годами; разрушают его ультрафиолет и нагрев, а не бактерии.
PETG держится средне: годами стоит под открытым небом и желтеет, но не сыплется.
ABS плох для улицы из-за той самой бутадиеновой фазы, которая даёт ему вязкость: двойные связи в каучуке окисляются под УФ, поверхность белеет, покрывается микротрещинами и теряет ударопрочность за сезон.
ASA — тот же сополимер, но каучуковая фаза акрилатная, без двойных связей. Печатается, греется и пахнет как ABS, а на солнце не деградирует. Поэтому воздуховоды и наружные корпуса мы печатаем в ASA.
Запах, частицы и вентиляция
- PLA пахнет слабо и сладковато — это лактид; выброс ультрадисперсных частиц у него самый низкий из тройки.
- PETG почти без запаха, но печатается при 230–250 °C и частиц даёт больше.
- ABS/ASA выделяют стирол: резкий запах через две комнаты и заметно больший выброс частиц.
Вопрос не в комфорте, а в воздухе: печатать ABS в жилой комнате без вытяжки не нужно. У нас ABS, ASA и PA-CF идут только в закрытом боксе с фильтрацией.
Сводная таблица
| Параметр | PLA / PLA+ | PETG | ABS / ASA |
|---|---|---|---|
| Температура стеклования | 55–60 °C | 80–85 °C | ~105 °C |
| Потолок под нагрузкой | до 45–50 °C | до 65–70 °C | до 85–95 °C |
| Характер разрушения | хрупкий скол | вязкий, с изгибом | вязкий |
| Усадка на 200 мм | 0,4–0,8 мм | 0,4–1,0 мм | 1,2–1,6 мм |
| Сопло / стол / камера | 200–220 / 55–60 / не нужна | 230–250 / 75–85 / желательна | 250–260 / 100–110 / обязательна |
| Цена у нас | 0,45 BYN/г | 0,40 BYN/г | 0,55 BYN/г |
Что выбрать под конкретную вещь
Корпус электроники, роутера, датчика. PETG: держит нагрев платы, не трескается при затяжке саморезов, переживает падение со стола.
Крепление, кронштейн, держатель в помещении. PETG при ударных и знакопеременных нагрузках, PLA — если нагрузка статическая и важна жёсткость: полка, органайзер, подставка.
Всё, что живёт в машине. ABS или ASA. Салон летом — 70–80 °C: PLA там деформируется, PETG работает на границе.
Сувенир, макет, косплей-реквизит, крупная статуэтка. PLA: лучше всех держит мелкий рельеф, даёт чистые нависания и предсказуем при мультицвете на AMS. Оговорка важная — это про FDM-фигурки; миниатюры с проработкой лица, ткани и брони живут по другим правилам, они разобраны на странице печати фигурок.
Контакт с водой, ванная, поддоны. PETG — он же лучший в тройке по стойкости к бытовой химии.
Шестерни, втулки, подвижные пары. Ни один из тройки. PLA скалывает зуб от удара, PETG мылит и задирается, ABS истирается: у изношенного зуба растёт боковой зазор, при реверсе появляется стук. Тут работает нейлон — PA-6 для тихого хода, PA-CF там, где нужен момент и жёсткость. Подробности на странице печати шестерён.
Две ошибки, которые повторяются чаще всего
PLA там, где бывает жарко — не «на плите», а в машине, на южном подоконнике, в корпусе рядом с блоком питания. Деталь не плавится и не выглядит сломанной: она медленно течёт под нагрузкой и теряет посадку.
PETG под постоянной статикой. Ошибка обратная: берут «потому что прочнее», вешают неснимаемый вес и получают ползучесть. Где груз висит месяцами, жёсткость важнее вязкости.
Постобработка и цена: где разница вылезает в деньгах
ABS шлифуется лучше всех и единственный из тройки сглаживается ацетоном — парами до глянца, кистью для склейки швов. PLA забивает наждак из-за низкой Tg, поэтому идёт по-мокрому. PETG вязкий и мылит абразив. Грунт нужен всем троим, но PETG перед ним тщательнее обезжиривают.
Цена считается так: вес × цена материала × коэффициент качества × коэффициент цветности + постобработка + подготовка 5 BYN, минимальный заказ — 10 BYN. Коэффициенты качества: 0,28 мм — 0,85; 0,20 мм — 1,0; 0,12 мм — 1,3; 0,08 мм — 1,55. Мультицвет на AMS — ×1,35. Время печати в формулу не входит.
Корпус весом 120 г, слой 0,20 мм, один цвет:
- PETG: 120 × 0,40 + 5 = 53 BYN
- PLA: 120 × 0,45 + 5 = 59 BYN
- ABS/ASA: 120 × 0,55 + 5 = 71 BYN
Тот же корпус со слоем 0,12 мм — 67,40 BYN. Постобработка идёт отдельной строкой, и позиций в прайсе ровно четыре: без обработки — 0, шлифовка — 12, покраска — 30, грунт с покраской и лаком — 55 BYN. Посчитать свою деталь можно в калькуляторе, полный прайс — на странице цен, а откуда берутся коэффициенты, разобрано в материале о структуре стоимости 3D-печати.
Разница между PETG и ABS здесь — 18 BYN, меньше одной перепечатки. На малых сериях от 5 до 500 штук действует скидка за партию: 5 % от 5 штук, 10 % от 10 и 20 % от 50.
Где эта тройка не работает — и чем её заменяют
Постоянные 100 °C и выше. Даже ABS у верхней границы теряет жёсткость. Оснастка под термопресс, детали у ТЭНа, узлы рядом с выпуском — это PA-CF (до 130 °C) или PA-6-GF (до 140 °C).
Тонкая несущая стенка. Напечатать 0,5 мм на сопле 0,4 мм слайсеры нашего парка умеют: переменная ширина экструзии проходит такую стенку одной ниткой чуть шире номинала. Вопрос в том, чем эта стенка станет. Одна нитка по всей высоте держится только межслойной сваркой — тем самым слабым направлением — и от изгиба расслаивается. Несущей мы считаем стенку от двух диаметров сопла: 0,8 мм на сопле 0,4 мм и 1,2 мм на 0,6 мм. Материал почти не спасает: в PETG однониточная стенка гнётся дольше, но расходится по тому же шву.
Мелкая детализация и миниатюры. Горизонтальный предел FDM — ширина одной линии экструзии: около 0,4 мм на сопле 0,4 мм и около 0,2 мм на сопле 0,2 мм; элемент тоньше линии воспроизводить нечем. Фигурки 32–54 мм мы печатаем сами на сопле 0,2 мм со слоем 0,08 мм, а кромка плаща, пальцы, пряжка или гравировка мельче 0,2 мм — это уже фотополимер. Своей SLA-машины нет, такие заказы берём через проверенных партнёров: печать у партнёра, оценка и финиш с нашей стороны, цену называем после оценки модели, а не по формуле калькулятора. Сравнение технологий — в разборе SLA против FDM для миниатюр.
Гибкие и уплотнительные детали. Ни один из тройки не тянется достаточно: прокладки, демпферы, чехлы — TPU 95A.
Пищевой контакт и посудомойка. Между слоями остаются борозды, где закрепляется бактериальная плёнка, а температуру цикла PLA не переносит — деформируется; PETG работает на границе.
Габарит больше стола. Рабочие поля — 256×256×256 мм и 270×270×270 мм. Крупнее режем на секции и склеиваем по швам: для ABS это ещё и способ обойти усадку.
Что прислать, чтобы материал подобрали за вас
Нам нужны не свойства пластика, а условия жизни детали.
1. Максимальная температура среды — с учётом солнца, корпуса прибора и соседних нагретых узлов. 2. Тип нагрузки — постоянная, ударная или знакопеременная, и в каком направлении приложена. 3. Среда — улица, вода, бытовая химия, масло, ультрафиолет. 4. Ресурс — макет на выставку или запчасть на пять лет.
С этими четырьмя пунктами материал выбирается за минуту. Оформить заказ можно с моделью или без неё; порядок оплаты согласуем вместе с расчётом, а если ошиблись мы, перепечатываем за свой счёт. Не уверены — пришлите фото детали в Telegram, подскажем за пять минут.