SLA-печать и фотополимер по запросу
Основная специализация Toy3D.by — FDM-печать, но задачи с высокой детализацией мы берём под ключ через проверенных SLA-партнёров в Минске.
- Миниатюры, ювелирные восковки, мастер-модели и мелкий рельеф
- Помогаем выбрать между FDM и SLA без переплаты
- Можем взять проект под ключ: консультация, печать, постобработка
- Работаем только после оценки модели и требований к детализации
Цена: по оценке модели
FDM и SLA принято выстраивать в одну линейку: подешевле и погрубее против подороже и покрасивее. Картина удобная, но неверная: это два разных физических процесса, у которых по-разному формируется поверхность и по-разному ведёт себя материал под нагрузкой.
FDM мы печатаем сами: Bambu Lab P2S и H2D, Snapmaker U1, закрытый бокс для ABS, ASA и PA-CF, шлифовально-покрасочный пост. Фотополимерной установки у нас нет, и мы не делаем вид, что она есть: когда задача действительно требует смолы, печать выполняет проверенный партнёр, а проект ведём мы.
Ниже — что происходит с материалом в каждой технологии, где слой мешает по-настоящему, почему смоляная деталь ломается от падения со стола и как идёт работа, когда печатаем не мы.
Экструзия против фотополимеризации: что происходит с материалом
FDM строит деталь из расплава. Филамент выдавливается дорожкой, ширину которой задаёт слайсер, а порядок величины — сопло: 0.2, 0.4, 0.6 или 0.8 мм. Новая дорожка ложится на ещё горячую предыдущую, и прочность стыка зависит от того, успели ли макромолекулы продиффундировать через границу. Между слоями остаётся шов — отсюда анизотропия: вдоль дорожек деталь прочнее, чем поперёк слоёв.
В фотополимерной печати ничего не плавится. Ванна с олигомерами акрилатов и фотоинициатором засвечивается ультрафиолетом — лазером в классическом SLA либо целым слоем через LCD-маску или DLP-проектор. Идёт радикальная полимеризация: цепи сшиваются в трёхмерную сетку, и новый слой прирастает к предыдущему той же химией, а не диффузией расплава. Граница слоёв почти не читается.
Отсюда растёт всё остальное. Термопласт можно расплавить снова: цепи в нём линейные и скользят друг относительно друга. Отверждённая смола — реактопласт, сетка сшита ковалентно. Ровно это даёт смоле чистую поверхность и ровно это лишает её пластичности.
Насколько виден слой и когда это действительно мешает
Ступенька на наклонной поверхности — чистая геометрия: её ширина равна высоте слоя, делённой на тангенс угла наклона к горизонтали. При слое 0.08 мм и уклоне 20° это около 0.22 мм: палец такое чувствует, глаз на матовом пластике почти нет. При слое 0.2 мм ступенька вырастает до 0.55 мм и видна отчётливо.
Миниатюра 32–54 мм
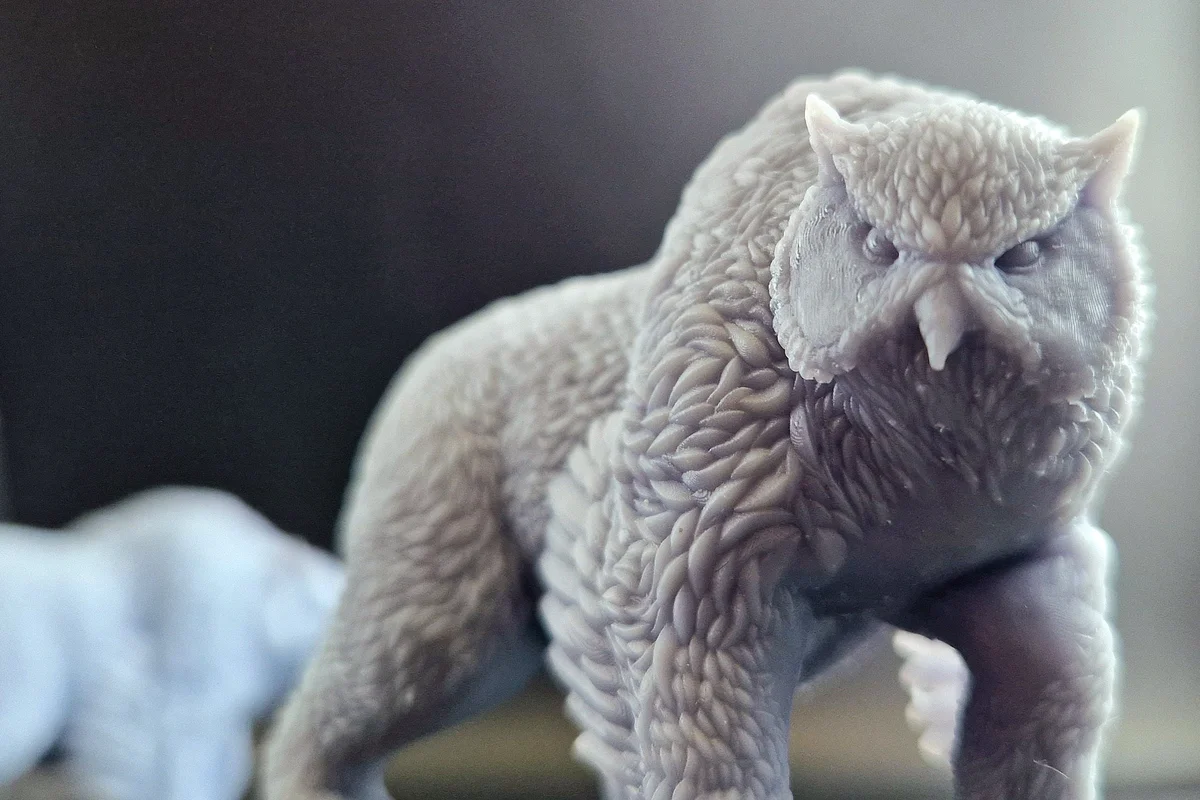
Лицо на такой фигурке занимает три-четыре миллиметра, складка плаща — доли миллиметра. Ширина дорожки жёстко к соплу не привязана: Bambu Studio и Orca ведут её переменной, и стенка 0.5 мм на сопле 0.4 печатается одним проходом — без щели и без округления до 0.8 мм. Но запас невелик: элемент порядка ширины дорожки уже не разрешается — сливается с соседним или пропадает. Фотополимер выигрывает здесь не красотой, а тем, что переносит рельеф, которого на FDM не будет ни при каком слое.
Бюст, статуэтка, шлем от 150 мм
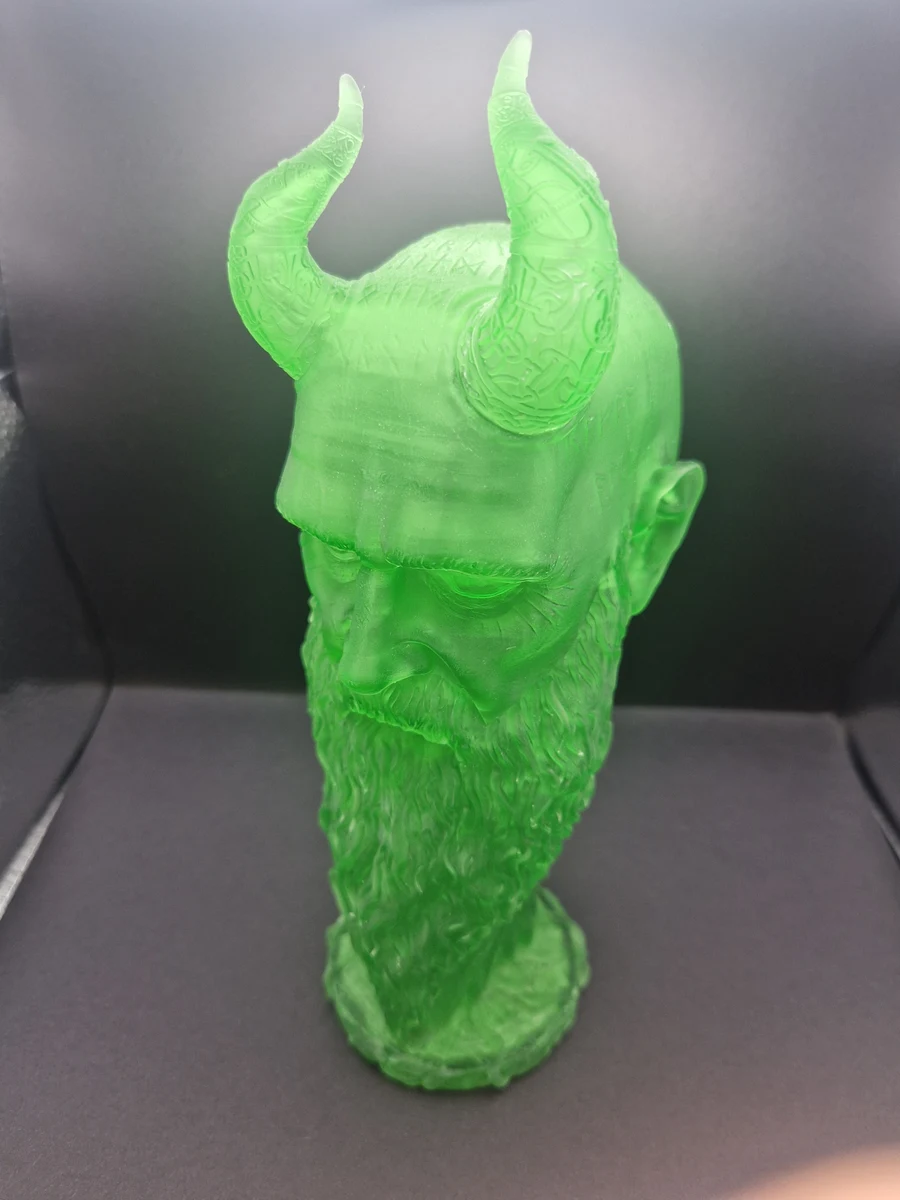
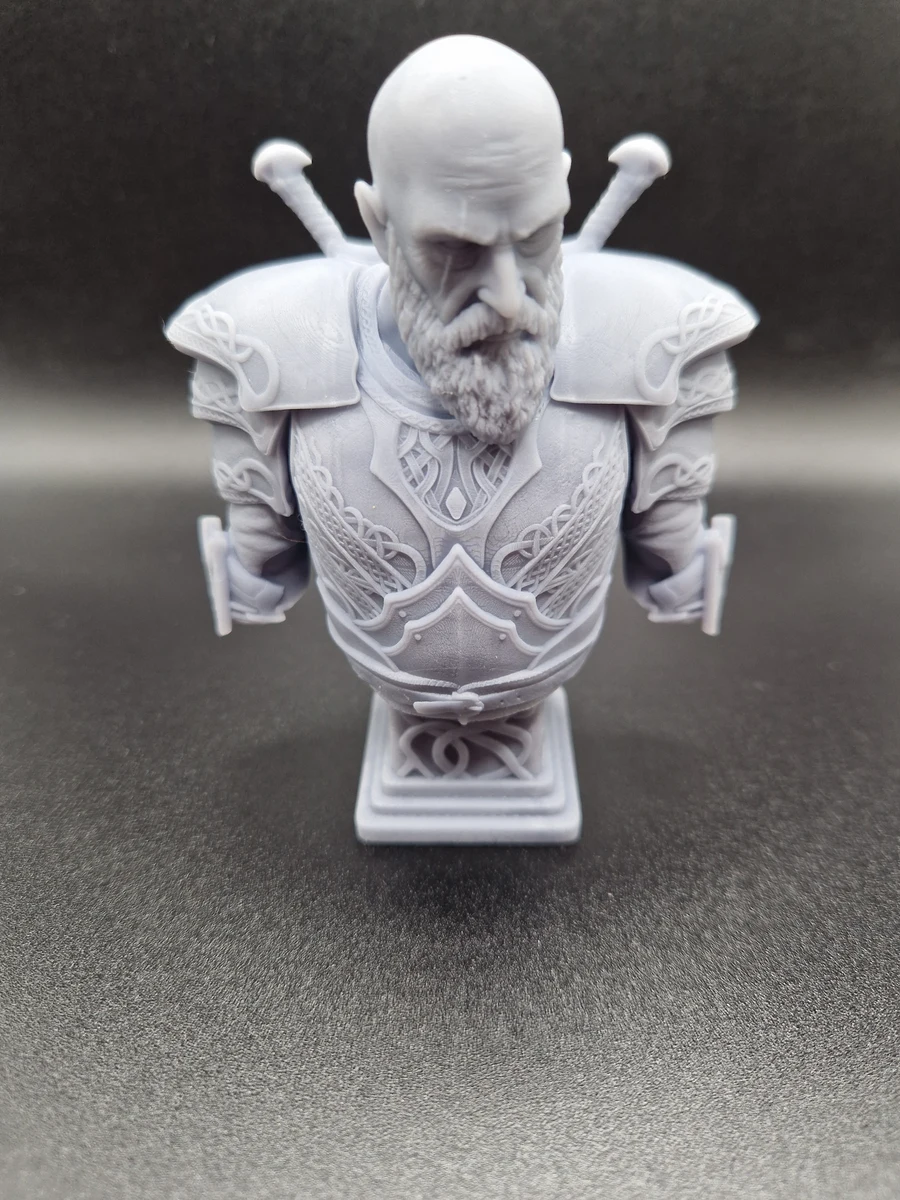
Решает не высота модели, а размер самого мелкого элемента на ней. Крупный рельеф — драпировка, доспех, мускулатура — в габарите слой теряет: FDM 0.08–0.12 мм со шлифовкой, грунтом и покраской даёт поверхность, по которой технологию не определить, и такая модель переживает падение и пересылку. Но правило не абсолютное: бюст викинга высотой 180 мм в нашем портфолио печатался в смоле — на нём читаются поры кожи и насечка кольчуги, а этот рельеф мельче дорожки при любой высоте слоя. Смотреть надо на мелочь, а не на габарит.
Функциональные поверхности
Посадочные отверстия, плоскости прилегания, гнёзда под резьбовые вставки — тут слой не мешает вовсе. Значение имеют размер, зазор и поведение под нагрузкой: кронштейн никто не разглядывает.
Две технологии по параметрам, которые решают
Строки про габарит и постобработку на практике меняют решение чаще, чем строка про разрешение.
| Параметр | FDM — печатаем сами | Фотополимер — через партнёра |
|---|---|---|
| Как формируется слой | Расплав выдавливается дорожками, сопло 0.2–0.8 мм | Жидкая смола засвечивается ультрафиолетом и сшивается |
| Высота слоя | 0.08–0.28 мм в работе, аппаратный минимум 0.05 мм | Обычно 0.02–0.05 мм |
| Предел мелкого рельефа | Ширина дорожки: она переменная, но ненамного уже сопла | Пиксель маски или пятно лазера — десятки микрон |
| Разрушение | Пластик тянется перед разрывом, поглощает удар | Скол без пластической стадии |
| Габарит одной детали | До 300 × 250 × 300 мм | Меньше — ограничивают ванна и силы отрыва |
| Что после печати | Снять поддержки, при желании шлифовка и покраска | Промывка спиртом, сушка, УФ-дозасветка, затем шлифовка |
Хрупкость смолы — свойство термореактива, а не брак печати
У термопласта перед разрушением есть пластическая стадия: PETG и нейлон тянутся, поглощая энергию удара, и чаще гнутся, чем ломаются. Сшитая сетка реактопласта скользить цепям не даёт: удлинение при разрыве у типовых модельных смол измеряется единицами процентов, и деталь уходит в скол по самому тонкому месту — меч, копьё, палец, антенна.
Второй эффект упоминают реже: полимеризация не заканчивается в принтере. Дозасветка в УФ-камере поднимает твёрдость и одновременно хрупкость, а дальше процесс медленно идёт сам, от дневного света: со временем деталь жёстче, тонкие элементы легче отламываются, светлые смолы желтеют.
Смолы с повышенной ударной вязкостью существуют, но платить за них приходится детализацией, и заменой нейлону они не становятся. Деталь на износ, трение или изгиб мы предложим печатать из PA-6, PA-CF или PA-6-GF.
Почему смолу нельзя просто поставить рядом с FDM-принтером
Катушка филамента — сухой инертный расходник: поставил, напечатал, убрал. Смола — жидкий реагент, и цикл вокруг неё другой.
Мокрый пост
После печати деталь покрыта неотверждённой смолой: её моют в изопропаноле, сушат и только затем дозасвечивают в УФ-камере. Неотмытая останется липкой, недосвеченная — мягкой и неточной. Шлифовать и красить можно лишь после полного цикла.
Химия и отходы
Жидкая смола и её пары раздражают кожу и глаза, а при повторных контактах вызывают сенсибилизацию — аллергия накапливается, поэтому нужны перчатки и вентиляция. Грязный спирт и остатки смолы не сливают в канализацию — их досвечивают до отверждения и утилизируют как твёрдый пластик.
Соседство с нашим постом
У нас сухая линия: шлифовка, грунт, аэрограф, вытяжка под краску. Мокрая зона с изопропанолом и УФ-камерой рядом — это второй участок с другими правилами. Мы предпочли делать хорошо одно, а не посредственно два.
Как мы выбираем технологию под конкретную задачу
Решение сводится к двум вопросам: какой самый мелкий элемент должен читаться и какую нагрузку деталь получит в работе.
| Что нужно сделать | Что предлагаем | Почему так |
|---|---|---|
| Миниатюра для настолки 32–54 мм | Фотополимер у партнёра | Рельеф мельче ширины FDM-дорожки |
| Бюст или статуэтка от 150 мм, рельеф крупный | FDM 0.08–0.12 мм, шлифовка и покраска | Слой теряется в размере, деталь прочнее |
| Бюст с микрорельефом: поры, чешуя, кольчуга | Фотополимер у партнёра | Мелкий элемент решает, габарит здесь не спасает |
| Мастер-модель, ювелирная восковка | Фотополимер у партнёра | Нужна поверхность без дорожек, нагрузки нет |
| Корпус, кронштейн, крепление | FDM: PETG, ABS/ASA, PA-CF | Нужна вязкость и стабильность размера, а не блеск |
| Шестерня, защёлка, узел на трение | FDM: PA-6, PA-CF, PA-6-GF | Смола скалывается по зубу, нейлон работает на износ |
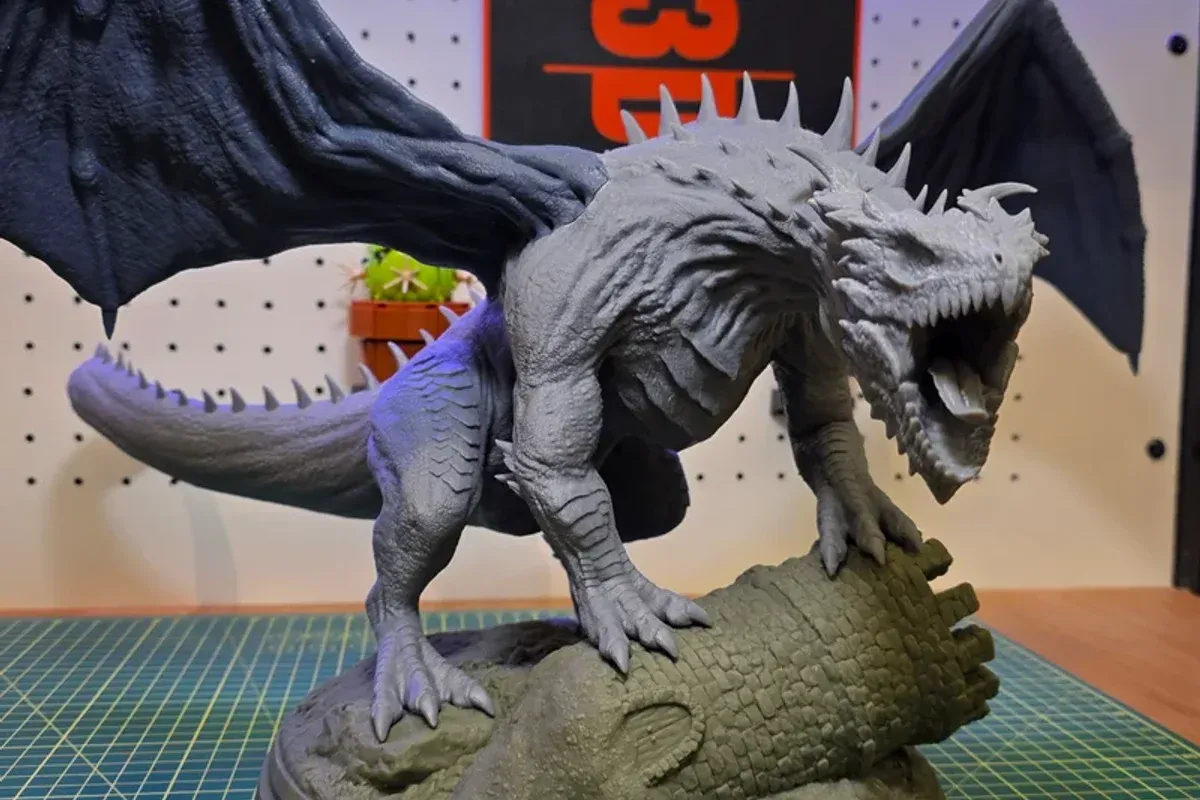
| Шлем, реквизит, крупный макет | FDM сегментами, склейка и покраска | Габарит больше ванны, важна ударная стойкость |
Сомневаетесь — пришлите модель: разбор по этим двум вопросам ни к чему вас не обязывает.
Чего мы не делаем сами и куда отправляем честно
Своей фотополимерной установки у нас нет и «на всякий случай» не будет. Поток таких заказов не оправдывает мокрую зону, оборот смолы, УФ-камеру и регламент по жидким отходам. Держать это иногда — значит держать плохо: смола стареет в ванне, плёнка изнашивается, качество плавает от заказа к заказу.
Мы не льём металл: восковку напечатать можно, но опока, прокалка и литьё — работа литейщика. Не берём стоматологию, хирургические шаблоны и медицинские изделия: там нужны сертифицированные биосовместимые составы и валидированный процесс, а не просто хороший принтер. Металл спеканием тоже не печатаем — SLM и DMLS это другое производство целиком.
Не берёмся за тиражи, где счёт идёт на тысячи одинаковых деталей: там пресс-форма и литьё под давлением дешевле печати, и честнее сказать это сразу, чем считать проигрышную смету.
И самое частое: если фотополимер вашей задаче не нужен, мы так и скажем. Отдать проект партнёру нам не выгоднее, чем напечатать самим, так что причины навязывать SLA у нас просто нет.
Что происходит с проектом, который печатается не у нас
Вы общаетесь с нами, счёт один, ответственность за результат на нас. Партнёр — исполнитель печати, а не второй собеседник, которому вам придётся отдельно объяснять задачу.
Оценка и подготовка модели
Проверяем сетку на замкнутость, толщины стенок и минимальный элемент. Тонкая пластина в смоле поведёт от усадки, а сплошной массив разумно сделать полым с отверстиями для слива.
Ориентация и точки поддержек
Деталь печатается с наклоном на тонких точечных поддержках, и каждая точка оставляет след. Куда эти следы уйдут, согласовываем заранее: на невидимую сторону или под основание, а не на лицо.
Приёмка и финиш у нас
Проверяем, что деталь отмыта и полностью дозасвечена: липкость или химический запах означают, что цикл не доведён. Дальше работаем на своём посту — шлифовка, грунт, покраска, сборка.
NDA для коммерческих проектов действует и здесь: передача файла партнёру не отменяет обязательств по конфиденциальности.
Примеры работ
Частые вопросы
Вы сами печатаете SLA?
Основной парк Toy3D.by — FDM. SLA-печать выполняем по запросу через проверенных партнёров или помогаем выбрать подходящую студию.
Что лучше для миниатюр?
Для мелких миниатюр обычно лучше SLA. Для крупных статуэток и террейна часто достаточно FDM с постобработкой.
Можно заказать только консультацию?
Да. Пришлите модель или задачу, и мы подскажем, какая технология лучше по цене, прочности и детализации.
Чем LCD- и DLP-печать отличаются от классического SLA?
В классическом SLA слой рисует лазер, точка за точкой. В LCD и DLP весь слой засвечивается сразу — через маску-экран или проектором. Химия одна и та же, различаются скорость и то, чем задаётся мелкость рельефа: размером пикселя либо диаметром пятна. При выборе между фотополимером и FDM разница между ними вторична.
Правда ли, что фотополимер даёт точность 0.01 мм?
Такими цифрами называют шаг слоя или размер пикселя — это разрешение, а не точность по размеру. На готовую деталь влияют усадка при полимеризации и дозасветке, поводка тонких стенок и следы поддержек. По размеру фотополимер точнее FDM, но сотые доли миллиметра в допуске — не про него. У нас на FDM ориентир тот же, что на странице про шестерни: допуск около ±0.2–0.3 мм, ближе к нижней границе на мелкой детали простой формы и к верхней — на крупной.
Выдержит ли деталь из смолы резьбу, защёлку или посадку с натягом?
Плохо. Виток резьбы и упругая защёлка работают за счёт пластической деформации, которой у реактопласта почти нет: элемент скалывается вместо того, чтобы прогнуться. Такие узлы делаем на FDM из PETG или нейлона, а под крепёж ставим термозапрессованные резьбовые вставки.
Безопасно ли брать готовую фотополимерную деталь в руки?
Отмытая и полностью дозасвеченная деталь инертна: сшитая сетка мономер уже не выделяет. Опасна жидкая и недополимеризованная смола, поэтому липкая поверхность или химический запах — сигнал, что цикл не доведён. Такую деталь мы не принимаем и возвращаем на дозасветку.
Что будет с фотополимерной фигуркой на солнце?
Ультрафиолет продолжает доотверждать её и одновременно разрушать связи: деталь становится хрупче, светлые смолы желтеют. Грунт с укрывистой краской и матовый лак закрывают поверхность от света и продлевают срок службы. Если изделие постоянно стоит на улице, честнее печатать его на FDM из ASA — этот пластик изначально УФ-стойкий.
Почему стоимость SLA нельзя посмотреть в вашем калькуляторе?
Калькулятор считает нашу собственную FDM-печать: вес в граммах, цена материала, коэффициенты качества и цветности, постобработка и подготовка заказа. Фотополимер выполняется не у нас, и его стоимость зависит от объёма смолы, схемы поддержек и загрузки партнёра, поэтому цену называем после оценки модели, а не по формуле.
Можно отдать вам подготовку файла, а печатать смолой самостоятельно?
Да. Проверим сетку и толщины, при необходимости разложим модель на части, подскажем ориентацию и точки поддержек. Исходники остаются вашими: файлы возвращаем без правок и водяных знаков.
Что посмотреть дальше
- Фигурки и миниатюры — что берём на FDM, а что уходит в смолу
- Финиш смоляной детали — промывка до грунта, четыре позиции прайса на постобработку
- Свойства пластиков — прочность, температура, детализация по каждому
- Готовые работы — FDM и фотополимер можно сравнить глазами
- Прикинуть сумму — калькулятор считает только нашу FDM-печать
- Мастерская на Матусевича — парк принтеров и покрасочный пост
- Прислать модель на оценку — скажем, нужна ли вам смола
- Разборы технологий — статьи о подготовке файлов и печати
Читайте по теме
- Где смола честно выигрывает у FDM, а где нет — размер пикселя против ширины дорожки, хрупкость, следы поддержек
- Что происходит со смолой до и после печати — вентиляция, изопропанол, доотверждение и утилизация отходов