Реверс-инжиниринг и печать пластиковых запчастей
Если пластиковая деталь сломалась, снята с производства или продаётся только в дорогой сборке, мы можем восстановить геометрию и напечатать замену.
- Работаем по сломанной детали, фото, чертежу или замерам
- Делаем модель, тестовую печать и финальную деталь
- Материалы под задачу: PETG, ABS/ASA, Nylon, PA-CF
- Подходит для бытовой техники, авто, мебели, электроники и инструмента
Цена: от 35 BYN/час
Типичная ситуация: лопнул пластиковый кронштейн в стиральной машине, рассыпалась шестерня в редукторе шуруповёрта, отломилось ухо крепления воздуховода. Узел целый, деталь копеечная — но отдельно её не продают или модель снята с производства.
Реверс-инжиниринг здесь — не «отсканировали и напечатали». Сканер даёт поверхность, а нужна деталь, которая сядет в посадочное место и переживёт ту же нагрузку. Между этим лежит работа: собрать геометрию по обломкам, найти базы, выбрать материал под условия и правильно развернуть слои.
Ниже: что прислать вместе с обломками, что читается по излому, как выбирается пластик, зачем нужна пробная печать и что менять, если деталь держала нагрузку.
Что нам нужно увидеть, кроме самой детали
Обломок показывает форму, но не показывает, как деталь стояла в узле и почему треснула именно там. Чем больше контекста на входе, тем меньше примерок потом.
Все обломки, включая мелочь
Не склеивайте фрагменты суперклеем до осмотра: шов уводит куски на десятые доли миллиметра. Мелкий скол с ребра часто оказывается единственным местом, где уцелела исходная толщина стенки.
Ответная часть узла и крепёж
Деталь всегда с чем-то сопрягается: вал, паз, отверстие, защёлка. Если узел снимается — везите его вместе с крепежом: винт или ось из сломанного места показывают номинал, длину и то, нарезалась ли резьба прямо в пластике. Если нет — нужны диаметр вала, шаг отверстий, глубина паза.
Как деталь жила и как сломалась
Грелась ли она, стояла ли под солнцем, лопнула от одного рывка или сдавала месяцами. Излом читается лишь частично: ровная кромка без вытяжки — хрупкое разрушение (удар, мороз, состарившийся пластик), побелевшая вытянутая зона — материал тянулся перед разрывом, разрушение вязкое. Ползучесть по излому не видна вовсе: её выдаёт остаточная деформация — овальное отверстие, ослабшая посадка, «поплывшая» под грузом геометрия.
Как геометрия собирается обратно по обломкам
Мы не обводим контур по фотографии. Модель строится в CAD параметрически — плоскости, оси, диаметры, а не сетка треугольников. Деталь почти всегда нужно не повторить, а поправить: усилить место излома, изменить зазор, добавить радиус. По сетке таких правок не сделать.
Сначала базы, потом форма
Складываем обломки и ищем то, от чего деталь позиционируется в узле: опорную плоскость, ось отверстия, торец упора. Геометрия строится от них — иначе накопленная ошибка вылезет именно на посадке.
Участки, которых не осталось
Сначала ищем повтор: четыре одинаковых ушка, из которых уцелело одно, дают размеры остальным трём. Где повторов нет, форму не выдумываем, а строим от функции: что должно поместиться, за что зацепиться, куда пройти. Такие места показываем вам до печати.
Когда включаем сканер
Creality CR-Scan Ferret Pro берёт объекты примерно от 150 мм: точность кадра до 0.1 мм, шаг точек 0.16 мм. Он выигрывает на литых обводах и там, где размеров слишком много, чтобы снять их руками. Деталь из плоскостей и отверстий быстрее обмерить штангенциркулем.
Материал подбираем под условия работы, а не под оригинал
Из чего отлит оригинал, по обломку обычно не определить: маркировка внутри встречается редко, а на глаз полипропилен от полиамида не отличить. Но это и не тот вопрос: важно, где деталь стояла и что на неё действовало.
Температура задаёт нижнюю границу: PLA размягчается около 60 °C, PETG держит до 80 °C, ABS и ASA — до 100 °C, PA-CF — до 130 °C, PA-6-GF — до 140 °C. Улица делится надвое: с влагой и погодой справляется PETG, он и у нас в списке материалов наружный, а под прямым солнцем круглый год выигрывает ASA — ABS желтеет и охрупчивается. Постоянный груз — это ползучесть: PETG со временем «потечёт», нейлон с наполнителем удержит форму.
| Как работала деталь | Чем печатаем замену | О чём предупреждаем |
|---|---|---|
| Быт, влага, улица без постоянного солнца | PETG | До 80 °C; под постоянным грузом ползёт |
| Тепло и удары: подкапотное пространство | ABS / ASA | До 100 °C, печать в закрытом боксе, усадку компенсируем |
| Прямое солнце круглый год | ASA | ABS на солнце желтеет и охрупчивается, ASA — нет |
| Трение и зацепление: шестерни, втулки, защёлки | PA-6 | Гигроскопичен: филамент сушим, деталь тоже тянет влагу |
| Замена алюминиевого кронштейна | PA-CF / PA-6-GF | До 130-140 °C и жёсткость, но пластичности нет |
| Уплотнение, амортизация | TPU 95A | Геометрию и упругость повторим, герметичность по слоям — нет |
Цена за грамм и характеристики пластиков — на странице материалов.
Первая печать — это примерка, а не деталь
Между моделью и работающей запчастью всегда есть зазор, причём буквальный. FDM держит примерно ±0.1-0.2 мм по размеру на небольшой детали — это не брак, а физика: пластик усаживается при остывании, первый слой расплющивается о стол, а отверстие под 8.00 мм выходит уже, потому что расплав затягивает внутренний контур.
Поэтому мы не угадываем, а проверяем железкой. Пробник печатаем черновым слоем 0.28 мм: в прайсе это самый дешёвый режим, коэффициент 0.85, а для примерки высота слоя роли не играет. У крупной детали печатаем не её целиком, а фрагмент с посадочными элементами.
| Что не сошлось | Что правим | Порядок правки |
|---|---|---|
| Не садится на вал или винт | Диаметр отверстия | 0.1-0.3 мм, смотря натяг или свободный ход |
| Не входит в паз | Габарит, фаска на входе | 0.1-0.2 мм на сторону |
| Защёлка не щёлкает или ломается | Толщина язычка, радиус у корня | Скругление в основании обязательно |
| Резьба закусывает | Отказ от печатной резьбы | Латунная вставка или метчик |
Моделирование — от 35 BYN за час, сканирование детали — от 50 BYN, печать — по весу и материалу плюс подготовка 5 BYN, минимум 10 BYN за заказ.
Если деталь несла нагрузку
Литая деталь однородна: прочность примерно одинакова в любом направлении. Напечатанная набрана из спёкшихся слоёв и поперёк них заметно слабее, чем вдоль. Поэтому печать «как есть» ломается по тому же месту. Лечится это не заполнением, а четырьмя приёмами.
Ориентация решает больше заполнения
Деталь кладём так, чтобы рабочее усилие шло вдоль слоёв, а не расслаивало их. Крючок защёлки, ухо кронштейна и зуб шестерни ориентируются отдельно — ради этого соглашаемся на поддержки и худшую поверхность снизу.
Стенки важнее процентов заполнения
Жёсткость на изгиб даёт периметр, а не решётка внутри: материал работает тем сильнее, чем дальше он от нейтральной оси. Четыре-пять сплошных стенок при 30-40 % заполнения выигрывают у двух стенок при 80 % и весят меньше, а вес в нашей формуле цены и есть цена.
Место излома усиливаем, а не копируем
Корень ребра, тонкая перемычка, угол у отверстия — концентраторы напряжений, ломается чаще всего там. Почему сдалась именно ваша деталь, по обломку не установить: перегруз, линия спая от литья, состарившийся полимер, малое сечение. Диагноз не ставим, но место излома в модели меняем: радиус в основании, увеличенное сечение, косынка.
Металл там, где пластик не держит
Под ответственный крепёж печатная резьба не годится, срывается по слоям. Ставим латунную вставку под термозапрессовку — в наших кронштейнах из портфолио это M4 и M5 — либо сквозной винт с гайкой и широкой шайбой: усилие затяжки принимает металл.
Печать по образцу без чертежей: с чего начинается работа
Изготовление детали по образцу — это когда исходных файлов нет и не будет, а вещь есть. Такой заказ отличается от обычной печати ровно одним: геометрию сначала надо получить, и только потом печатать. Всё остальное — выбор материала, режим, сроки — как везде.
Образцом может быть целая деталь, обломки, ответная часть узла или даже посадочное место без самой детали. Каждый вариант меняет объём работы: по целой детали геометрия снимается напрямую, по обломкам восстанавливается, по посадочному месту — строится с нуля под известные размеры.
| Что есть на руках | Как получаем геометрию | Что от вас нужно |
|---|---|---|
| Целая деталь | обмер или скан, в зависимости от геометрии | сам образец или фото с линейкой и размеры |
| Деталь сломана, части сходятся | обмер по собранным частям | все обломки, даже мелкие |
| Часть утрачена | восстановление по симметрии и сопряжениям | фото целой детали, если сохранилось |
| Только посадочное место | построение под замеры ответной части | размеры узла и условия работы |
Копия по образцу почти никогда не бывает точной копией: пластик не металл, усадка и направление слоёв меняют поведение детали. Что именно меняется и как мы это компенсируем — в разделах выше.
Чего мы не восстанавливаем и что советуем вместо этого
Отказ обходится дешевле, чем деталь, которая подведёт в неподходящий момент. Мы говорим об этом до того, как возьмём деньги за моделирование.
Всё, от чего зависит безопасность людей: тормоза, рулевое, подвеска, детали ремней и подушек безопасности, узлы под давлением, крепления детских автокресел. Полимер без расчёта и испытаний здесь — не экономия, а риск.
Металл, который должен остаться металлом. Шкив, вал, втулка под подшипник, кронштейн двигателя — там работают смятие и износ по металлу, и PA-CF не спасёт, даже повторив форму. Металлообработки у нас нет и партнёров по ней тоже: скажем честно, что искать надо оригинал, токарную или фрезерную мастерскую. Макет напечатать можем — проверить компоновку до заказа в металле.
Резина и прозрачная оптика. TPU повторит геометрию прокладки и упругость, но деталь набрана слоями: по шву она может пропускать, а твёрдость и стойкость конкретной заводской смеси мы не воспроизводим. Рассеиватель фары FDM не воспроизводит: слои видны и рассеивают свет. Мелкий тонкий рельеф отдаём SLA-партнёрам, серию эластичных деталей честнее лить в силикон.
Серийные копии чужих фирменных запчастей на продажу не печатаем. Если техника на гарантии — сначала в официальный сервис: неоригинальная деталь внутри может стать поводом отказать.
Примеры работ
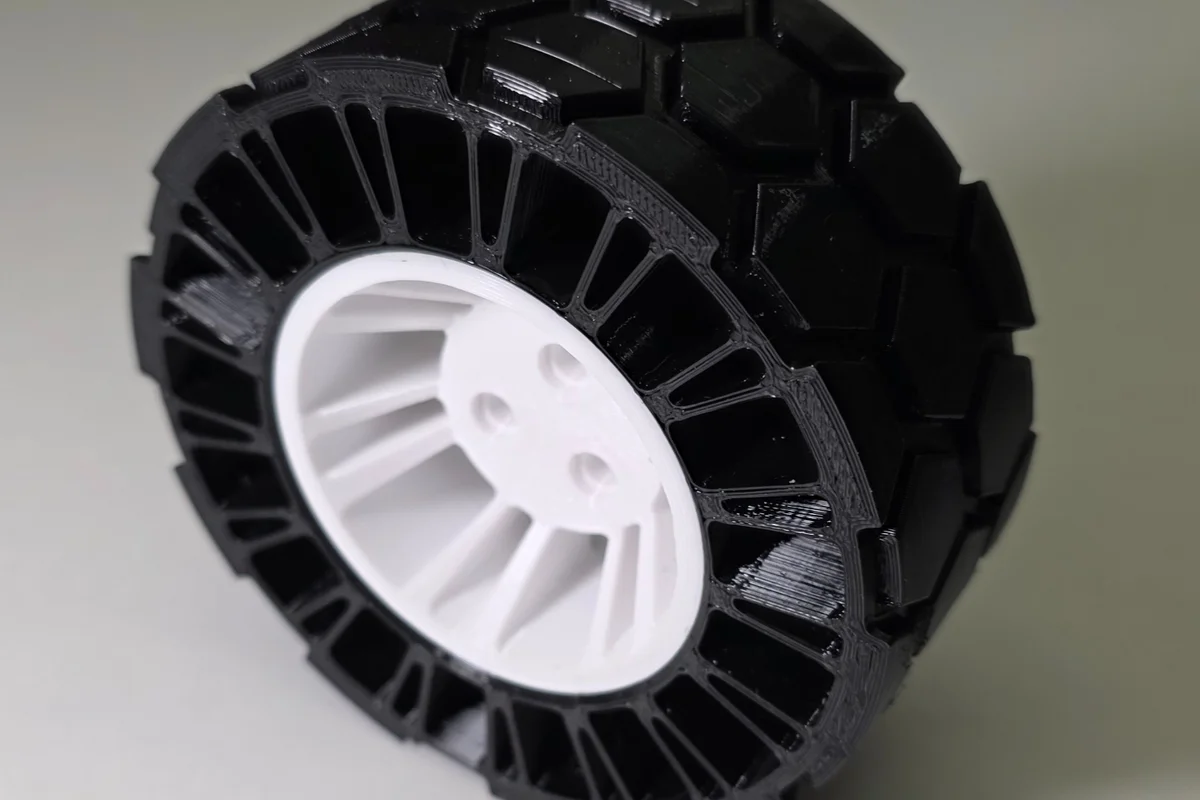
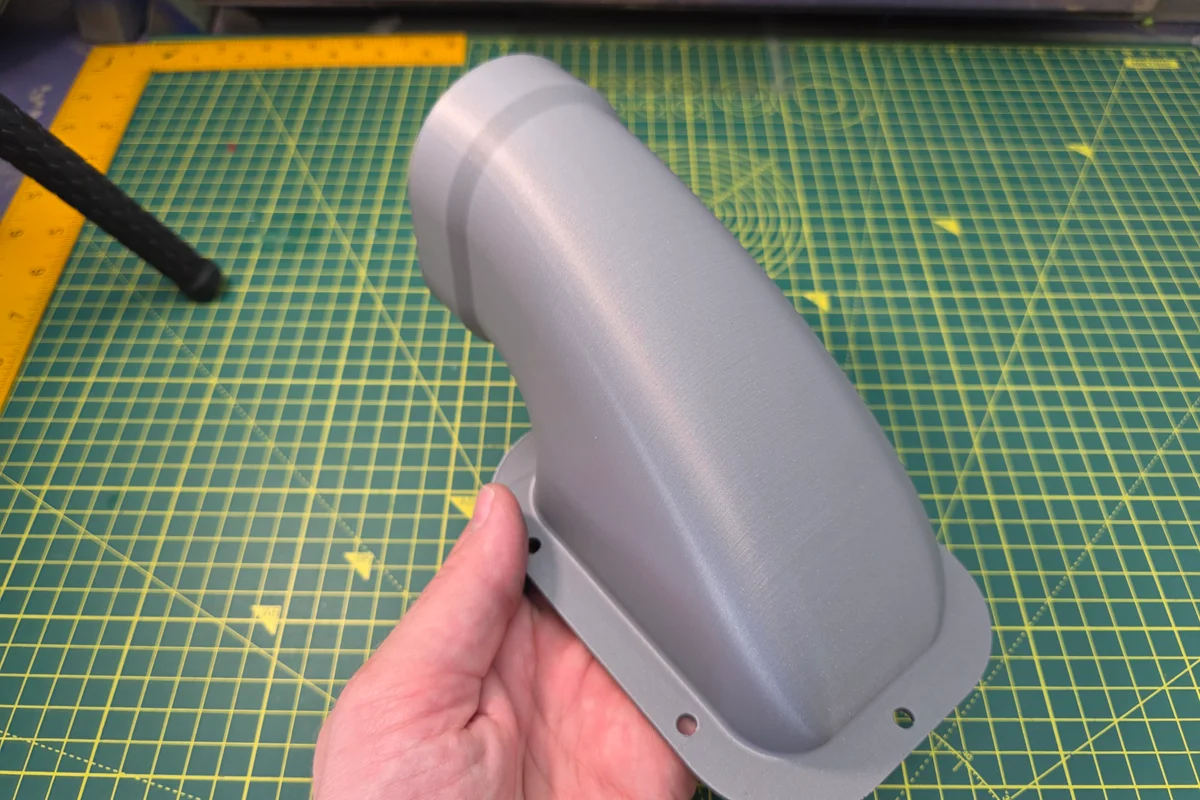
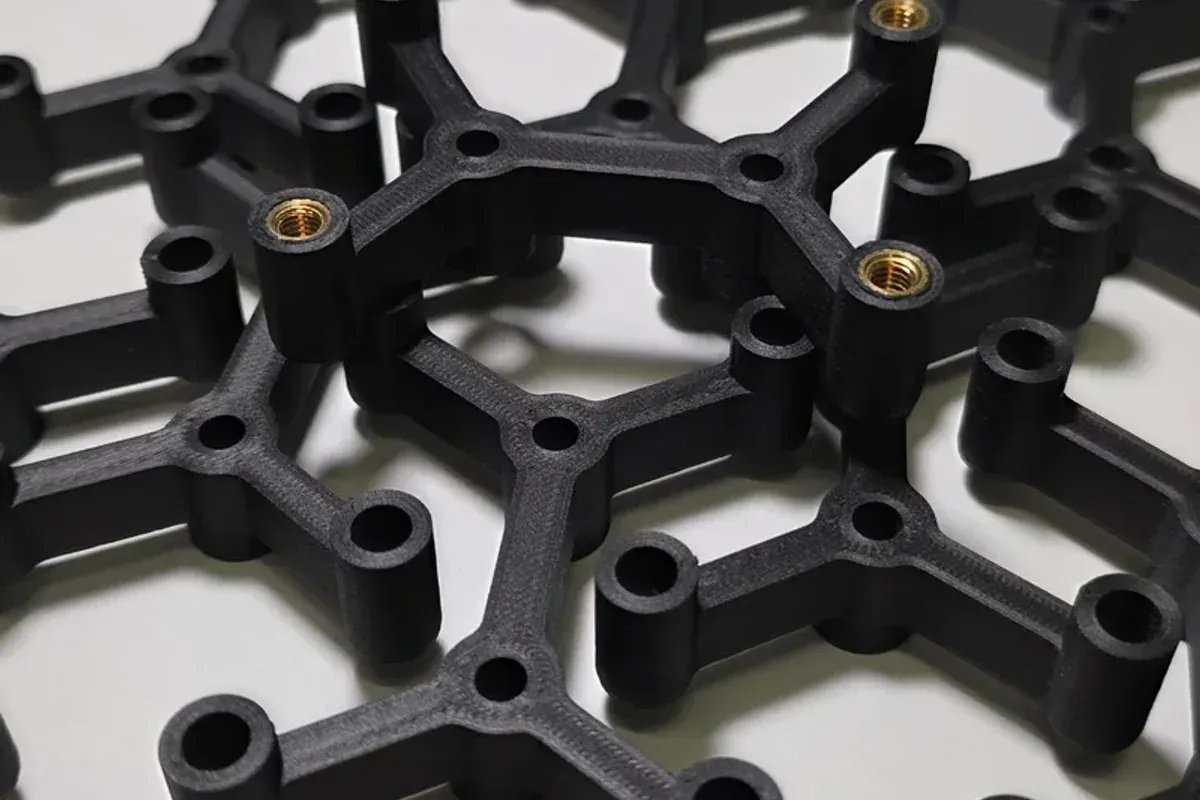
Частые вопросы
Можно ли сделать деталь, если она сломана пополам?
Да, часто этого достаточно. Чем больше фрагментов и размеров, тем точнее восстановление.
Можно просто отправить фото?
Для предварительной оценки — да. Для точной модели понадобятся размеры или сам образец.
Из какого материала печатаете запчасти?
Чаще всего PETG, ABS/ASA, PA-6 или PA-CF. Выбор зависит от температуры, нагрузки, гибкости и контакта с водой.
Деталь раскрошилась, часть фрагментов не найти. Есть смысл нести?
Есть, если уцелели посадочные элементы: отверстия, опорные плоскости, места крепления. По ним восстанавливается система координат детали, а недостающую форму достраиваем от функции и ответного узла. Безнадёжен только плоский осколок без сопряжений.
Сколько примерок нужно, пока деталь не сядет?
Числом заранее не скажем: зависит от количества сопряжений и жёсткости посадки. Маршрут один — модель, тестовая печать, финальная деталь. Если примерка показала расхождение, правим модель на десятые доли миллиметра и печатаем образец снова; предупреждаем об этом на старте.
Напечатанная запчасть прослужит столько же, сколько заводская?
По-разному. Ненагруженная деталь из подходящего пластика служит не хуже оригинала. У нагруженной решает, удалось ли развернуть слои вдоль усилия и усилить место излома: там, где добавлены радиус и сечение, копия крепче исходной, поперёк слоёв — слабее литой. Ресурс в часах и циклах не обещаем: испытательного стенда у нас нет.
Оригинал был металлический. Можно повторить его в пластике?
Иногда да: PA-CF и PA-6-GF заменяют алюминиевые кронштейны и держатели там, где нет высоких температур, смятия и абразивного износа. Если деталь работает на срез, зажим или трение по металлу, пластик не вариант — скажем это до начала работы.
Кому останется восстановленная модель?
Вам. Исходники отдаём без правок и водяных знаков: STL для печати и STEP, если деталь пойдёт в доработку. Печатать этот файл можно у нас или в любой другой мастерской. Если такая же деталь сломается снова, восстанавливать геометрию заново не придётся.
Что посмотреть дальше
- Оцифровка сложной геометрии — когда штангенциркуль не берёт обводы
- Деталь, которой раньше не было — новый кронштейн, корпус или адаптер по вашим размерам
- Зубчатые передачи и втулки — модуль, посадка на вал, нейлон
- Пределы семи пластиков — температура, ползучесть, износ
- Построение модели с нуля — если образца не осталось вовсе
- Готовые работы — детали, которые уже заменили
- Прайс и коэффициенты — из чего складывается сумма
- Прислать фото обломков — оценим до начала работы
Читайте по теме
- Как мы повторяем деталь по обломкам — что читается по сколу, а что нет, и почему первая печать — это примерка
- Где проходит граница между штангенциркулем и сканером — скан → обработка сетки → параметрический STEP и карта отклонений