3D-печать фигурок, миниатюр и статуэток
Печатаем декоративные фигурки, миниатюры для настольных игр, подарочные статуэтки, персонажей и сувениры. Для крупных моделей используем FDM, для ультра-детализации подключаем SLA-партнёров.
- Фигурки по готовым STL или моделирование по референсу
- FDM слой от 0.08 мм для крупных декоративных моделей
- SLA-фотополимер по запросу через проверенных партнёров
- Постобработка, грунт и покраска по референсу
Цена: от 18 BYN
Фигурку принимают глазами, а не штангенциркулем: видно ли слои на щеке, остался ли след поддержки под подбородком, ровно ли легла краска. Решают это высота слоя, ориентация на столе и диаметр сопла.
Одна машина на одном файле даёт и внятный бюст, и мыло без лица: разница в том, как деталь стояла и на сколько частей её разрезали. Жёсткий предел у FDM горизонтальный: тоньше одной линии экструзии печатать нечем — 0.4 мм на сопле 0.4 и 0.2 мм на сопле 0.2.
Ниже — что даёт слой 0.08 мм против 0.20, как ориентация уводит поддержки с видимых мест, зачем фигурку режут, на каком размере FDM упирается в физику и что уходит партнёрам.
Что на самом деле решает высота слоя
Высота слоя — шаг по вертикали, и на вертикальной стенке она почти ничего не значит: поверхность одинакова и при 0.28, и при 0.08 мм. Меняется всё на пологих участках: край каждого слоя выступает ступенькой шириной в высоту слоя, делённую на тангенс угла наклона к горизонту.
На склоне 45° ступенька равна слою, на 20° — в 2.75 раза больше. Лоб, скула, купол шлема — пологие зоны, поэтому лицо «мылит» первым, а вертикальные складки плаща приличны и на черновом слое.
| Слой | Коэффициент | Ступенька на склоне 20° | Что это значит на фигурке |
|---|---|---|---|
| 0.28 мм | ×0.85 | ≈0.77 мм | Террейн, подставки, проверка объёма |
| 0.20 мм | ×1.00 | ≈0.55 мм | Реквизит и статуэтки под шлифовку и грунт |
| 0.12 мм | ×1.30 | ≈0.33 мм | Рабочая точка: лицо и складки |
| 0.08 мм | ×1.55 | ≈0.22 мм | Мелкий рельеф: чешуя, кольчуга, пряди волос |
Коэффициенты — из калькулятора и применяются к материалу: вес в граммах × цена материала × коэффициент качества × коэффициент цветности, плюс постобработка и 5 BYN за подготовку, минимум 10 BYN. Времени печати в формуле нет.
Куда встанет модель на столе и где останутся поддержки
Ориентация — бесплатная настройка, которая меняет результат сильнее тонкого слоя. Согласовываем её до запуска: она же определяет, где останутся следы.
Лицо разворачиваем вертикально
Наклоните модель назад — лицо станет пологим и соберёт всю лестницу слоёв. Вертикально поставленная голова печатается боковыми стенками, ступенек там нет. Ради этого поддержки иногда уходят на спину — правильный размен.
Свесы круче 45° требуют опоры
Пока стенка отклоняется от вертикали меньше чем на 45°, каждый слой опирается на предыдущий больше чем наполовину и держится сам. Дальше пластик ложится в воздух: вытянутая рука, кончик крыла, оружие на отлёте.
След от поддержки и чем его снимают
Точка контакта отрывается с микровырывом: остаётся шероховатое пятно, его срезают и шлифуют. Под грунтом это лечится, на глянцевом шёлковом PLA без покраски — почти нет. Там, где опора упирается в лицевую сторону, печатаем её на H2D растворимым материалом: он уходит в воде, точек отрыва не остаётся.
Разрез на части и склейка: не компромисс, а инструмент
Режут не только потому, что не влезло. Самый большой стол в парке — 300 × 250 × 300 мм, но чаще причина другая: в собранном виде фигурку не поставить так, чтобы все ответственные поверхности легли выгодно. Корпус, голову и вытянутую руку разворачиваем каждую по-своему.
Плоскость реза ведём по естественной границе — воротник, пояс, стык брони, основание рога: там шов теряется в геометрии. В стык добавляем штифты с зазором порядка 0.2 мм, чтобы части собирались однозначно.
PLA и PETG клеим цианакрилатом: по шероховатой печатной поверхности он держит лучше, чем по литью. ABS и ASA он тоже берёт, но крепче шов от растворителя — ацетон подплавляет обе кромки, и части срастаются в монолит. Щель заполняем шпаклёвкой заподлицо.
Под грунтом шов не найти, в сыром пластике он заметен при боковом свете — поэтому разбиение обсуждаем до печати.
Предел мелкой детали: сопло, а не слой
Высота слоя задаёт разрешение по вертикали, диаметр сопла — по горизонтали. Стенка, которая в модели тоньше одной линии экструзии, на детали не появится.
Округления «до кратного соплу» бояться не надо: слайсеры парка (Bambu Studio, Orca) умеют переменную ширину периметра и кладут стенку 0.5 мм на сопле 0.4 одним проходом — без щели и без раздувания до 0.8 мм. Ограничивает прочность: клинок в одну линию печатается, но ломается при снятии поддержек, поэтому на выступающих элементах закладываем полтора-два диаметра сопла.
Масштаб пересчитывает эти пороги вместе с моделью: при уменьшении со 150 до 54 мм каждый элемент умножается на 0.36. Меч 2.2 мм станет 0.8 мм и ещё уверенно печатается на сопле 0.4; всё, что в исходнике тоньше 1.2 мм, потребует сопла 0.2, утолщения в файле или фотополимера.
| Сопло | Рабочий слой | Где применяем на фигурках |
|---|---|---|
| 0.2 мм | 0.08–0.12 мм | Миниатюры D&D и Warhammer, фигурки 32–54 мм |
| 0.4 мм | 0.12–0.20 мм | Стандарт: фигурки, бюсты, сувенирка |
| 0.6 мм | 0.16–0.28 мм | Подставки, террейн, крупные объёмы |
| 0.8 мм | 0.24–0.40 мм | Шлемы, маски, косплей-реквизит |
По габариту на небольшой фигурке FDM держит примерно ±0.1–0.2 мм — это допуск размера, а не высота слоя.
Размер фигурки и выбор технологии
Смола выигрывает не «качеством вообще», а физикой: слой засвечивается целиком, горизонтального предела в виде ширины линии у неё нет, а шаг по вертикали доходит до 0.03–0.05 мм. Своей SLA-машины у нас нет — миниатюры и мелкий рельеф берём под ключ через проверенных партнёров.
Дальше решает размер: чем крупнее фигурка, тем меньше в ней доля мелкого рельефа и тем сильнее преимущество смолы съедается площадью под шлифовку.
| Высота фигурки | Что выбрать | Что решает |
|---|---|---|
| До 32 мм | Фотополимер через партнёров | Лицо занимает 3–4 мм: рельеф мельче линии экструзии |
| 32–54 мм | FDM на сопле 0.2 мм либо смола | Сопло 0.2: слой 0.08–0.12 мм, печать медленная |
| 54–150 мм | FDM 0.4 мм, слой 0.08–0.12 мм | Под грунт и кисть разница со смолой почти уходит |
| 150–300 мм | FDM 0.4–0.6 мм | Мелкого рельефа мало, поверхность готовится вручную |
| Свыше 300 мм | FDM с разбиением | Стол 300 × 250 × 300 мм, дальше склейка |
Технологию называем до оплаты. Если выигрывает фотополимер, заказ остаётся нашим: печать у партнёра, оценка и финиш — с нашей стороны.
Что происходит с фигуркой до покраски
Красить по сырому FDM-пластику можно, но слой краски тонкий и повторит каждую линию печати. Подготовка — отдельная цепочка ручных операций и отдельная строка в заказе.
Срез поддержек и зачистка
Точки контакта срезаем, приливы убираем ножом и надфилем. Тонкие выступы ломаются именно здесь, поэтому деталь держим за массив, а не за атрибут.
Шлифовка от 240 до 800
Грубая зернистость снимает ступеньки, мелкая убирает риски от грубой. PLA размягчается около 60 °C, а трение греет пятно контакта — поэтому шкурку ведём мокрой, иначе пластик замыливается.
Грунт-филлер в два-три слоя
Грунт заполняет канавки между слоями и даёт краске сцепление. Первый слой сразу выявляет пропущенное: на единой матовой поверхности видно то, чего не видно на цветном пластике.
Краска и защита
Акрил кистью или аэрографом, сверху лак — он защищает выступы, за которые фигурку берут руками. В калькуляторе это одна строка из четырёх: без обработки — 0, шлифовка — 12 BYN, покраска в один цвет — 30 BYN, грунт с покраской и лаком — 55 BYN. Что стоит за каждой позицией и чего покраска не исправляет — на отдельной странице про покраску фигурок.
Чего мы не делаем сами и куда с этим идти
Границы обозначаем на входе: честный отказ или передача партнёру дешевле переделки.
Смолу печатаем не своими руками
Своей SLA-машины в мастерской нет. Миниатюры, ювелирные восковки, мастер-модели под литьё и мелкий рельеф берём под ключ через проверенных партнёров: оценка модели, печать у партнёра, постобработка у нас. Сроки тогда зависят и от их загрузки.
Элемент тоньше линии экструзии
Клинок 0.15 мм или сетку в 0.1 мм печатать «как получится» не станем — на FDM этого нет физически. До оплаты называем варианты: масштаб, утолщение элемента в файле, отдельная деталь, металлический штырь вместо древка или фотополимер.
Прочность тонких выступов
Перепечатываем за свой счёт, если виноваты мы: брак печати или не та геометрия. Отломанное при переноске копьё — не брак: деталь слабее всего по границе слоёв. Скажите заранее, если фигурку будут часто брать руками, — поменяем ориентацию или вынесем атрибут отдельной деталью.
Портретное сходство — работа скульптора
Модель по фото и референсам мы делаем, но сходство даёт скульптор, а не принтер: машина повторяет файл. Это отдельная работа с отдельной оценкой, обсуждаем её до печати.
Тиражирование чужих коммерческих моделей
Печатаем по вашим файлам и по моделям, которые вы вправе использовать. Копировать коммерческие STL под продажу или тиражировать реплики брендированных персонажей не будем.
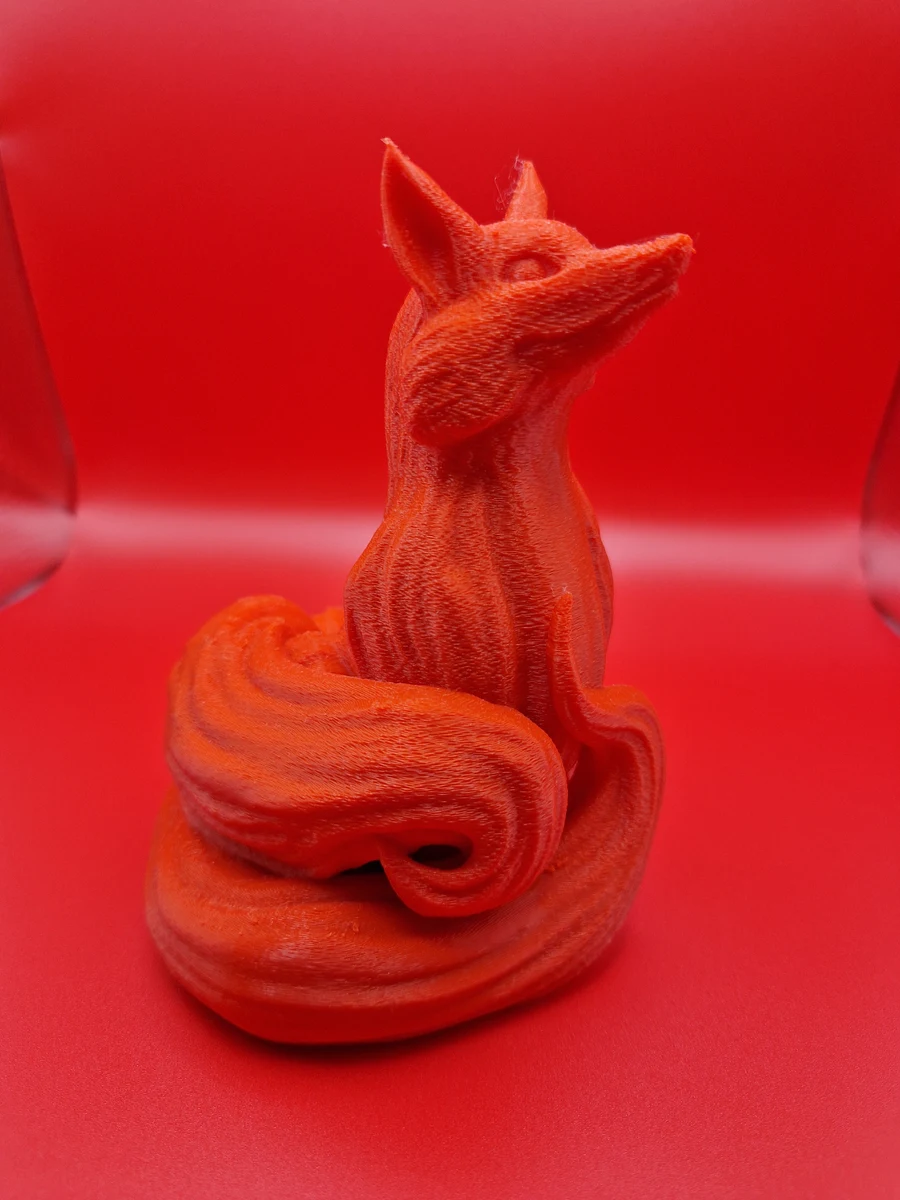
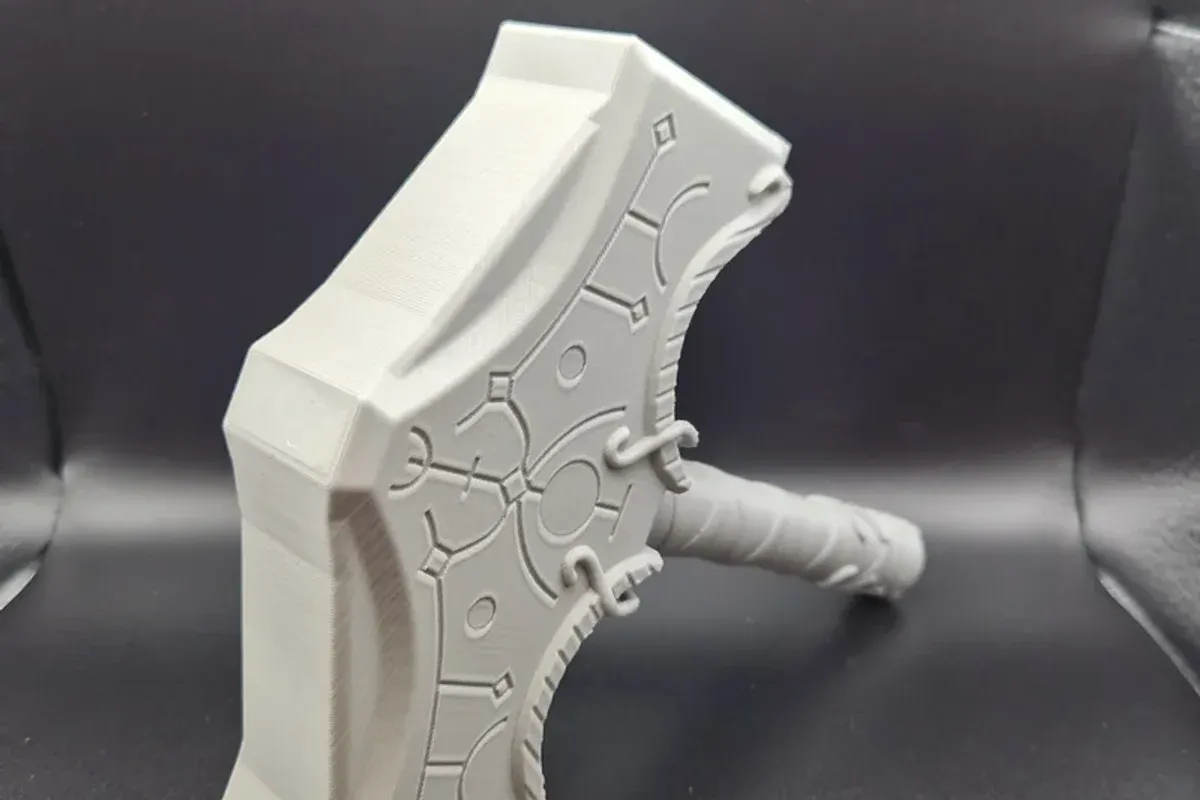
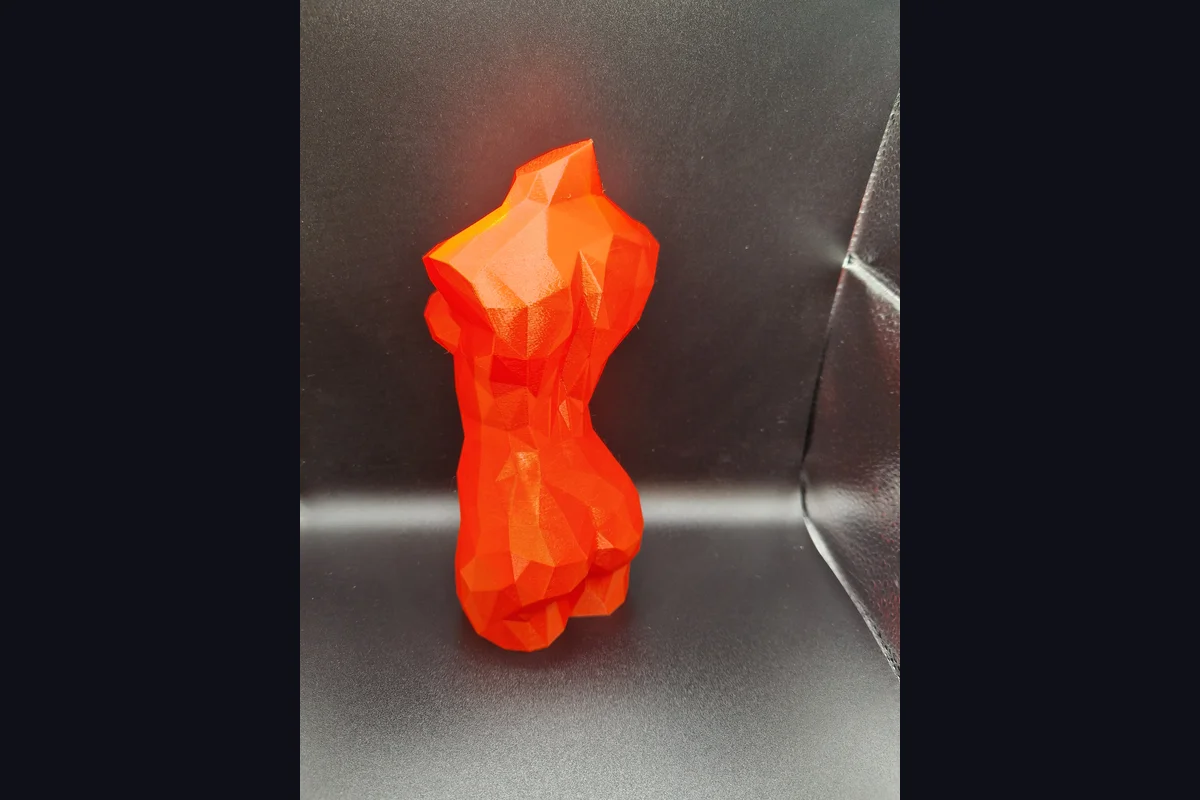
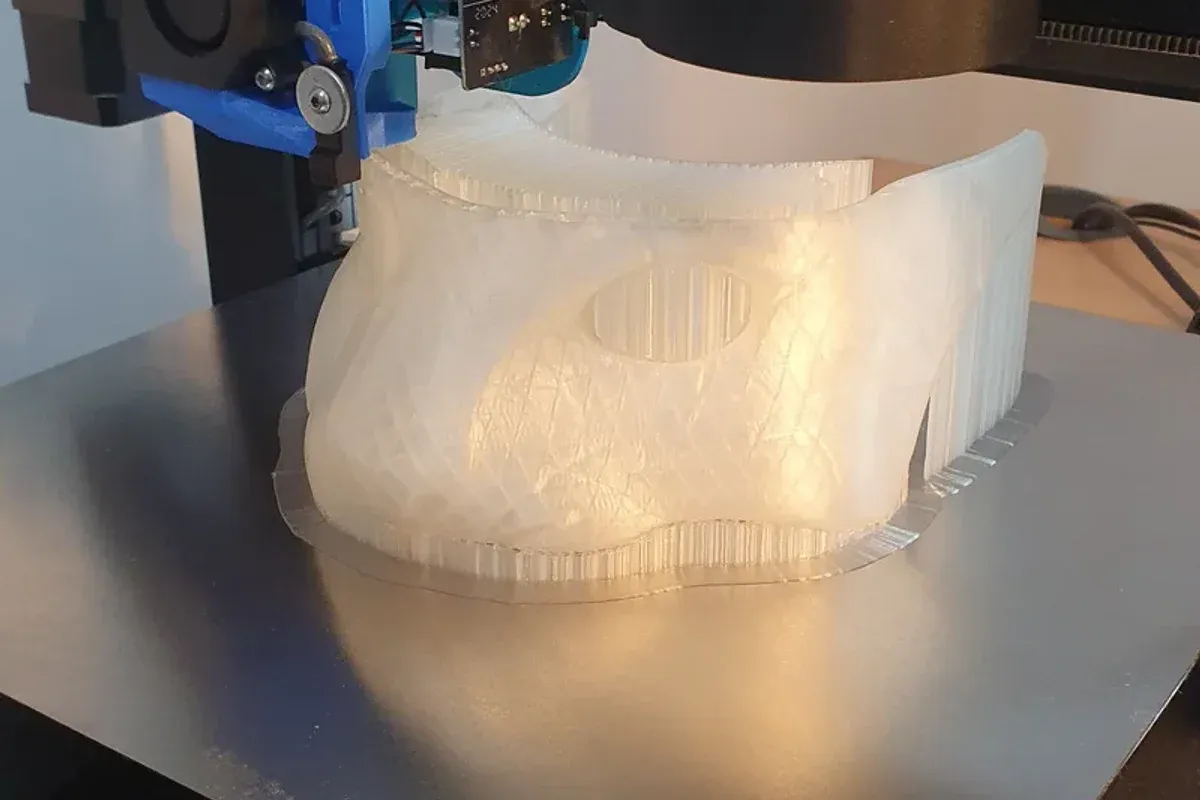
Примеры работ
Частые вопросы
Можно сделать фигурку по фото?
Можно, но это уже 3D-моделирование или скульптинг. Оценим отдельно по референсам и требуемой детализации.
Печатаете миниатюры для настолок?
Да. Для мелких миниатюр рекомендуем SLA по запросу, для крупных монстров и террейна часто подходит FDM.
Можно покрасить модель?
Да, делаем шлифовку, грунт, покраску и лак. Стоимость зависит от размера и сложности.
Будут ли видны слои на готовой фигурке?
В сыром пластике — да, но не везде: на вертикальных стенках почти не читаются, на лбу и куполе шлема видны всегда. Матовый пластик прячет их, шёлковый подчёркивает бликом. Полностью убирает только шлифовка с грунтом.
Какой слой выбрать для бюста высотой 150 мм?
0.12 мм — рабочая точка: ступенька на пологом склоне около трети миллиметра, коэффициент цены 1.3. Переход на 0.08 мм даёт в полтора раза больше слоёв (0.12 / 0.08 = 1.5) и коэффициент 1.55, а разница видна в основном на чешуе и прядях.
Печатаете миниатюры для настолок на FDM?
Да, на сопле 0.2 мм со слоем 0.08–0.12 мм: это рабочий диапазон для фигурок 32–54 мм, крупных монстров и террейна. Ниже 32 мм рельеф мельче того, что уверенно кладёт линия экструзии, — такие миниатюры отдаём на фотополимер через партнёров.
Останется ли след от поддержек на лицевой стороне?
Стараемся увести опоры на спину, низ и внутренние поверхности. Если контакт всё равно упирается в видимую зону — режем модель по естественной границе или ставим растворимую поддержку на H2D.
Можно ли напечатать фигурку с тонким мечом или копьём?
Физический предел — одна линия экструзии: около 0.4 мм на сопле 0.4 и 0.2 мм на сопле 0.2. Такой элемент печатается, но ломается при снятии поддержек, поэтому надёжной считаем толщину от полутора-двух диаметров сопла. Тоньше — масштаб, утолщение в файле или отдельная печать, вплоть до металлического штыря вместо древка.
Чем склеиваете разрезанную фигурку и будет ли виден шов?
PLA и PETG — цианакрилат. ABS и ASA он тоже держит, но крепче сварить их ацетоном. Рез ведём по воротнику, поясу, стыку брони: под шпаклёвкой и грунтом шов не находится, а в сыром пластике заметен при боковом свете.
Что посмотреть дальше
- Что происходит с фигуркой после печати — прайс на шлифовку, грунт и краску и чего покраска не исправляет
- Фотополимер через партнёров — миниатюры, восковки, мелкий рельеф
- Свойства пластиков в цифрах — теплостойкость и детализация
- Прикинуть сумму — вес, слой, постобработка
- Коэффициенты качества — во сколько обходится тонкий слой
- Напечатанные бюсты и реквизит — FDM и смола рядом
- Скульптинг по референсу — если готового STL нет
- Прислать модель на расчёт — файл и требования к финишу
Читайте по теме
- На чём печатать миниатюру 28 мм: FDM или смола — почему слои видно на лице и не видно на плаще
- Сколько цветов имеет смысл в одной фигурке — механика AMS, отход на продувку и откуда взялся коэффициент ×1.35