Печать STL-файлов в Минске
Загрузите или пришлите STL — мы проверим модель на ошибки, подскажем, как сэкономить на поддержках и материале, и назовём точную цену печати.
- Бесплатная первичная проверка STL перед расчётом
- Советуем ориентацию, заполнение, толщину стенок и материал
- Поддерживаем STL, OBJ, 3MF, STEP
- Можем исправить простые ошибки модели или предложить моделирование
Цена: расчёт за 30-60 минут
STL — это список треугольников: координаты вершин и направление нормали, больше ничего. Ни единиц измерения, ни допусков, ни отметки о том, какая поверхность будет видовой и куда пойдёт нагрузка. Всё это восстанавливается по геометрии и по вашему описанию.
Поэтому между «файл получен» и «печать запущена» есть отдельный этап: мы открываем модель в слайсере и смотрим на неё глазами машины. Замкнута ли сетка, есть ли стенки тоньше того, что выдавливает сопло, где деталь опирается на воздух, как лягут слои под нагрузкой, сходится ли масштаб.
Проверка бесплатная и идёт до расчёта цены. Ниже — что мы ищем и что вернём с просьбой переделать.
Что видит слайсер вместо вашей модели
Слайсер не понимает, что перед ним кронштейн. Он пересекает сетку горизонтальными плоскостями с шагом в высоту слоя, и на каждой должен получиться замкнутый контур: только тогда есть однозначное «внутри», которое можно обвести периметрами и залить заполнением.
Второе, что видно сразу, — грубость триангуляции. STL описывает кривые ломаной, и при экспорте с крупным допуском отверстие 20 мм становится двенадцатиугольником. На глаз это гранёная поверхность, на посадке — вал, который не входит.
Экспортируйте из CAD с максимальной точностью: лишние мегабайты сетки не мешают, гранёное отверстие в слайсере не восстановить.
Замкнутая сетка и её типовые дефекты
Дыры и незашитые рёбра
В корректной сетке каждое ребро принадлежит ровно двум треугольникам. Принадлежит одному — дыра: контур сечения разрывается, и слайсер либо додумывает границу сам, либо выбрасывает область целиком.
Вывернутые нормали
Нормаль говорит, где у грани внешняя сторона. Если часть граней вывернута, слайсер путает тело с пустотой: отверстие заливается сплошняком, стенка остаётся воздухом. Обычно приходит после зеркалирования.
Самопересечения и вложенные оболочки
Классика после булевых операций и сборки, слитой в файл без объединения тел: оболочки пересекаются, внутри появляются лишние поверхности и глухие полости. Видно только по разрезу — поэтому мы на него и смотрим.
Вырожденные треугольники и дубли вершин
Грани нулевой площади и совпадающие вершины после децимации или конвертации скана. Видимого дефекта нет, а слайсер выдаёт висящие в воздухе штрихи.
Толщина стенки против диаметра сопла
Сначала снимем частый миф. Слайсеры нашего парка, Bambu Studio и Orca, умеют переменную ширину экструзии: стенку 0.5 мм на сопле 0.4 мм они пройдут одной ниткой чуть шире номинала — без щели внутри и без округления до 0.8 мм.
Вопрос не в том, напечатается ли тонкая стенка, а в том, чем она станет. Один проход — одна нитка по всей высоте: держит её только межслойная сварка, и от изгиба стенка расслаивается. Два периметра спекаются друг с другом, и в работу включается сечение. Отсюда колонка «минимум несущей стенки» — удвоенный диаметр сопла.
| Сопло | Рабочий слой | Минимум несущей стенки | Под какие задачи |
|---|---|---|---|
| 0.2 мм | 0.08–0.12 мм | 0.4 мм | Миниатюры, мелкая ювелирка, фигурки 32–54 мм |
| 0.4 мм | 0.12–0.20 мм | 0.8 мм | Стандарт: фигурки, корпуса, прототипы |
| 0.6 мм | 0.16–0.28 мм | 1.2 мм | Прочные функциональные детали, средние партии |
| 0.8 мм | 0.24–0.40 мм | 1.6 мм | Крупные арт-объекты, макеты, шлемы, реквизит |
С углублённым рельефом переменная ширина не спасает: канавку уже одной нитки заполнить нечем, она исчезнет. Отверстия выходят чуть меньше номинала — ответственные закладываем с припуском и доводим развёрткой.
Где деталь опирается на воздух
Правило 45 градусов и его пределы
Пока отклонение от вертикали не больше примерно 45°, нитка ложится больше чем наполовину на застывший пластик и держится. Дальше она свисает над пустотой и загибается за соплом. Константа не жёсткая — решают обдув и скорость.
Мост лучше поддержки
Горизонтальный участок между двумя опорами печатается без поддержки: нитка тянется по прямой и застывает на обдуве. Окна под разъёмы и перемычки в корпусах проходят мостом. Нависание с опорой с одной стороны мостом не спасти.
Чем платит поддержка
Весом и поверхностью: поддержки идут в тот же расчёт по граммам, что и деталь, а в месте касания остаётся след — выводится только шлифовкой.
Когда механическую поддержку не выломать
Внутренние полости, закрытые каналы, узкие карманы. Путей два. Растворимая поддержка: её печатает вторым экструдером H2D, отдельным материалом, который потом вымывается. Или разрез детали по плоскости: половины печатаются открытыми и склеиваются. Что выгоднее, зависит от геометрии; говорим об этом до расчёта.
Как поворот детали меняет её прочность
Деталь FDM анизотропна. Внутри слоя пластик — непрерывная нитка, прочность близка к прочности материала. Между слоями — сварка двух ниток, схватившихся частичным переплавлением, и она заметно слабее. Плоскость слоёв работает как заранее заложенная трещина.
Отсюда правило ориентации: нагрузка не должна разъединять слои. Крючок, положенный плашмя, держит ощутимо больше того же крючка, поставленного стоймя.
| Что зависит от ориентации | Как это проявляется |
|---|---|
| Прочность на излом | Слои разъединяются легче, чем рвётся нитка внутри слоя |
| Круглость отверстий | Ось вертикально — ровный круг; горизонтально — верх провисает, нужна фаска-«капля» |
| Качество поверхности | Низ копирует фактуру стола, зоны под поддержкой шероховатые |
| Объём поддержек | Лишние граммы в расчёте: слайсер взвешивает поддержку вместе с деталью |
| Коробление ABS и ASA | Чем больше площадь первого слоя, тем сильнее тянет углы |
Ориентацию предлагаем сами, но если у детали есть видовая сторона или понятное направление нагрузки — скажите заранее.
Масштаб и единицы: откуда берётся коэффициент 25.4
В STL нет поля единиц. Число 25 — просто 25, и слайсер читает его как миллиметры. Модель из среды, работавшей в дюймах, приезжает в 25.4 раза меньше нужной; из редакторов с базовым метром или сантиметром — в 1000 и 10 раз. Это не битый файл, это отсутствующая договорённость.
Лечится одним числом от вас: габаритная длина, диаметр посадочного отверстия, расстояние между крепёжными. Но масштаб тянет за собой всё: увеличив модель на 2 % ради габарита, вы на те же 2 % измените отверстие под вал и зазоры в защёлках. Для детали с посадками нужен STEP или размеры.
Заодно проверяем положение в пространстве: улетевшую от начала координат модель ставим на место сами.
Что правим сами, а что вернём на переделку
Границу проводим не по затраченному времени, а по существу: меняем мы форму детали или нет. Настройки печати и мелкая починка сетки — наша часть работы. Пересоздание геометрии — уже моделирование, его называем и считаем отдельно, до того как что-то делать.
| Что нашли в файле | Что с этим делаем |
|---|---|
| Мелкие дыры, вывернутые нормали, дубли вершин | Чиним при проверке, отдельно не считаем |
| Неверный масштаб при известном контрольном размере | Приводим к нужному и показываем габариты до запуска |
| Стенка или ребро тоньше двух периметров | На декоре печатаем как есть с предупреждением, на нагруженной детали просим утолщить |
| Самопересечения и «полигональный суп» после скульптинга | Автопочинка съедает рельеф — просим исходник или пересобираем модель |
| Посадки, допуски и мелкая резьба, заданные только сеткой | Просим STEP или размеры; под резьбу предлагаем отверстие под вставку или метчик |
Что нашли — показываем в любом случае, даже если чинить ничего не нужно.
Чего мы с чужим файлом не делаем
Не запускаем автоматическую починку вслепую: алгоритм закрывает дыру ближайшей плоскостью и на скульптурной модели срезает рельеф. Если исправление меняет форму — сначала показываем результат. И не превращаем сетку в параметрическую модель «заодно с проверкой»: поменять в STL диаметр отверстия — это пересоздание геометрии, отдельная работа.
Не обещаем точности, которой у FDM нет. Разброс по размеру на небольшой детали — порядка ±0.1–0.2 мм, и это про габарит, а не про высоту слоя: 0.05 мм в характеристиках принтера — толщина слоя, а не допуск. H7 или ±0.05 мм на чертеже — это не к FDM: либо припуск и механическая доводка, либо ЧПУ у профильщиков.
Не тянем на FDM то, что просит фотополимер. Фигурки 32–54 мм печатаем сами, на сопле 0.2 мм со слоем 0.08 мм. Граница проходит не по размеру миниатюры, а по толщине элемента: кромка плаща, пальцы, пряжка, гравировка мельче 0.2 мм — это меньше одной нитки, воспроизводить их нечем. Своей SLA-машины нет, такие проекты берём через проверенных партнёров; если проще обратиться к ним напрямую — скажем и это.
Не делаем вид, что склейка равна цельной детали: всё крупнее 300 × 250 × 300 мм режется на сегменты, и если шов попадает в нагруженное сечение — предупредим до печати. И не берём в тираж чужие коммерческие модели без подтверждённых прав.
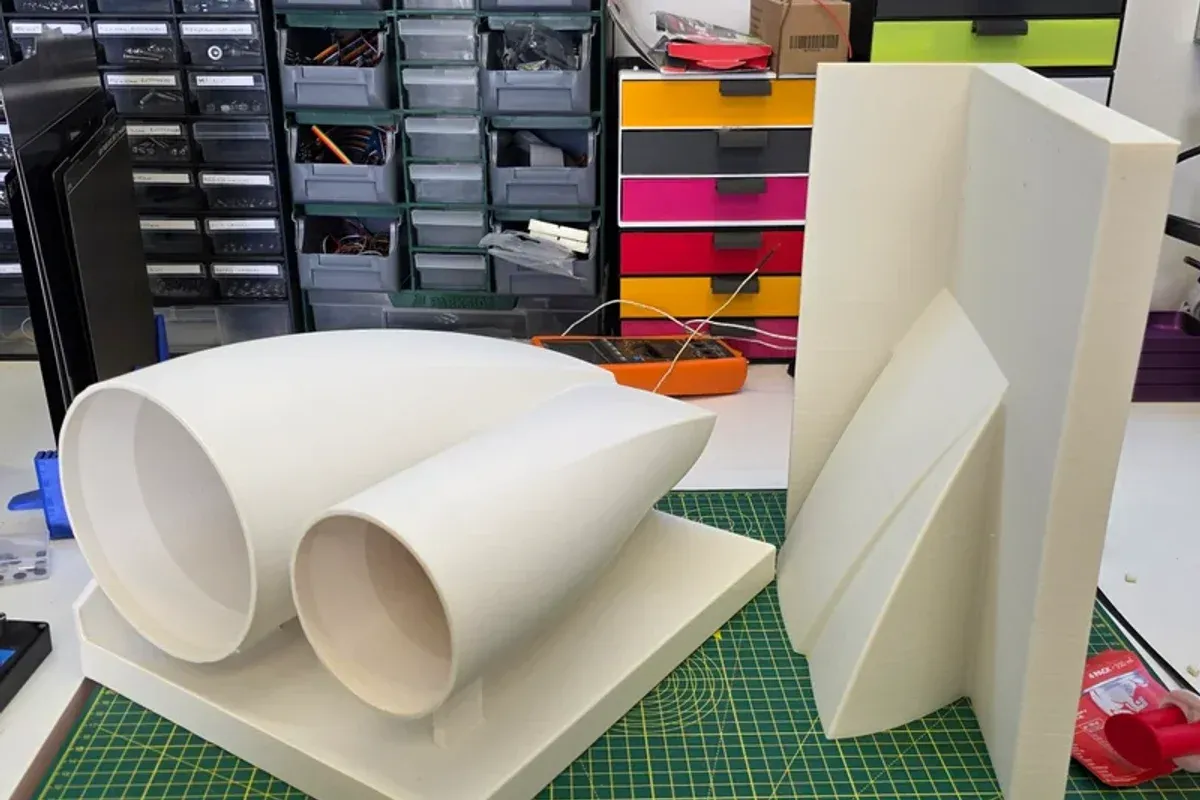
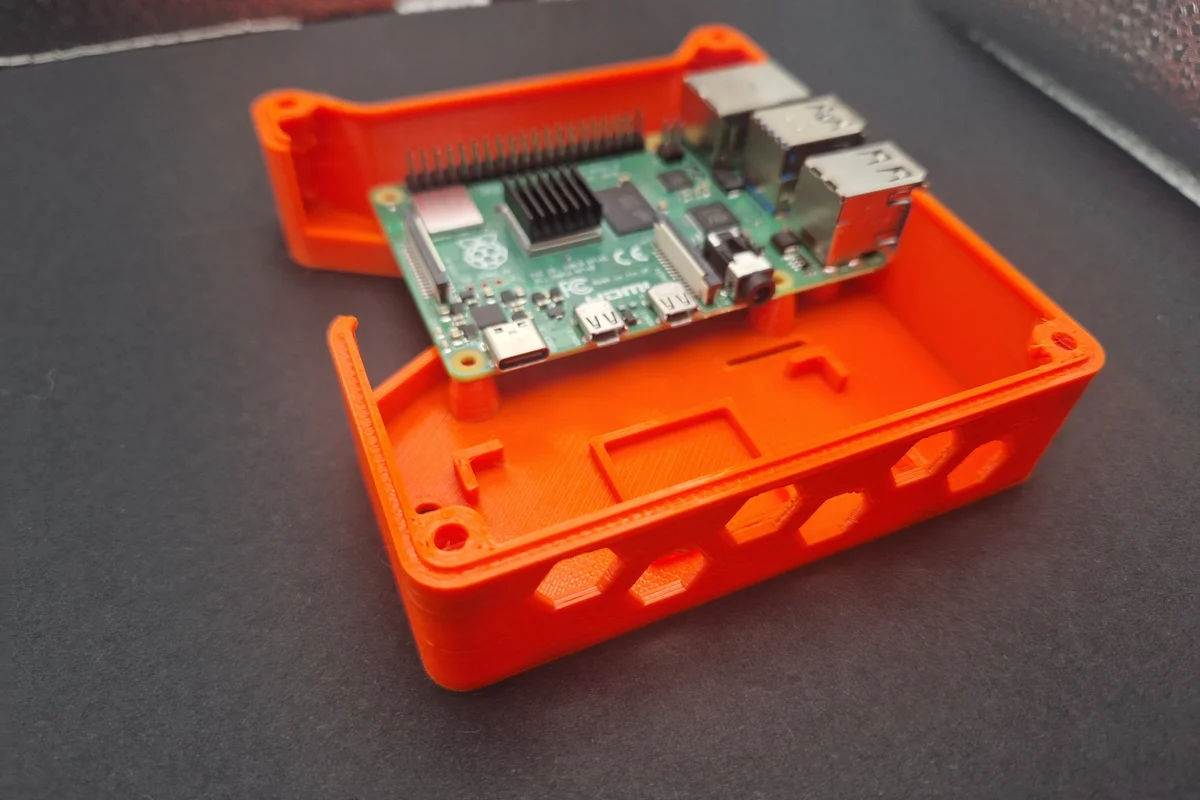
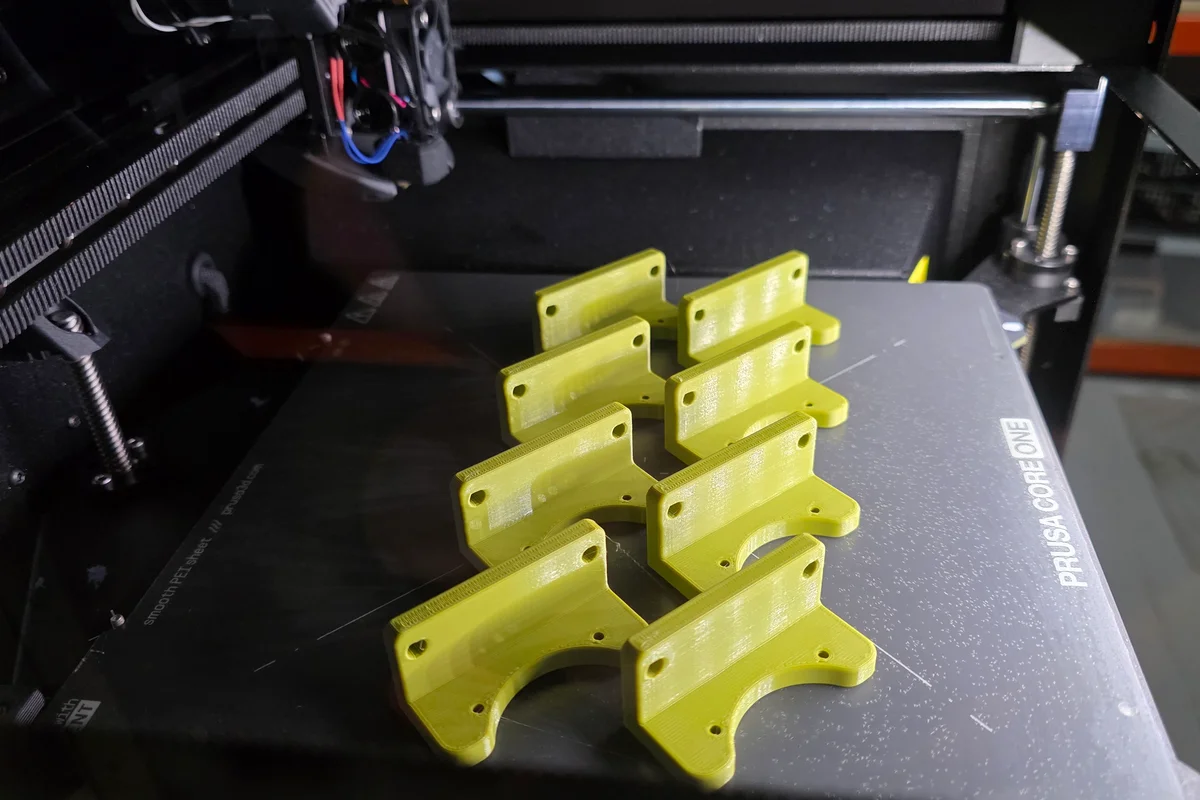
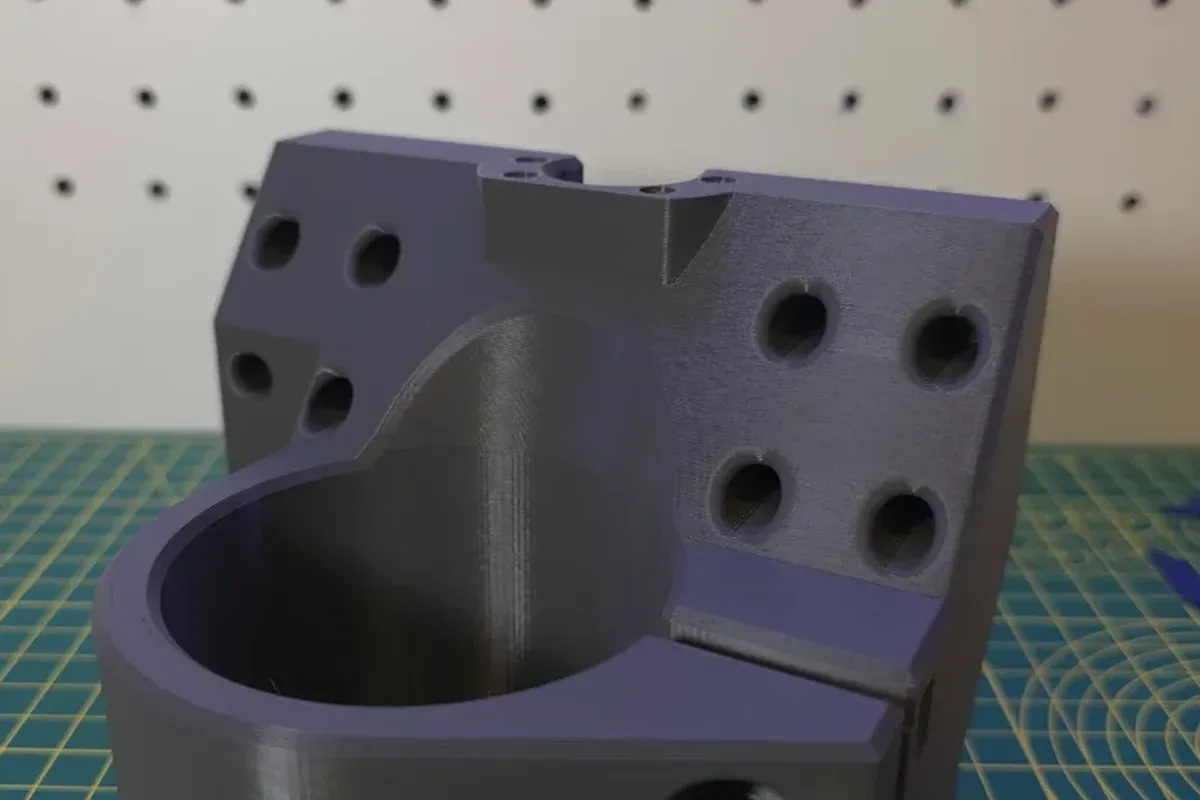
Примеры работ
Частые вопросы
Можно просто прислать STL в Telegram?
Да. Пришлите файл или ссылку на модель, укажите желаемый размер, цвет и назначение детали.
Исправляете ли битые STL?
Простые ошибки можем исправить быстро. Если модель требует серьёзной переделки, заранее согласуем стоимость моделирования.
Как быстро узнаю цену?
Обычно отвечаем за 30-60 минут в рабочее время, если файл корректный и задача понятная.
Как понять, что сетка замкнута, ещё до отправки?
Откройте файл в любом слайсере и посмотрите предупреждения о некорректной сетке. Только «ошибок нет» не равно «напечатается»: модель бывает идеально замкнутой и при этом со стенками 0.3 мм и нависаниями под 70°.
Можно просто увеличить модель, чтобы отверстие село на вал?
Нет, если у детали есть посадки: масштаб действует на все размеры сразу, и вместе с отверстием уедут габарит и зазоры. Отверстие правится в модели или после печати развёрткой, под резьбу ставится вставка.
У меня в модели стенка 0.6 мм — печатать?
Напечатается в любом случае: слайсер положит один проход переменной ширины, без щели. Вопрос в назначении. Декоративная перегородка так и живёт, а несущая стенка или ребро жёсткости из одной нитки расслаиваются по слоям — на сопле 0.4 мм им нужно от 0.8 мм.
Насколько поддержки удорожают печать?
Ровно на свой вес. Расчёт идёт по граммам из слайсера, а поддержка — тот же пластик, что и деталь; время печати в формулу не входит. Зато объём поддержек меняется в разы от одного поворота детали — поэтому ориентацию подбираем до расчёта.
Чем 3MF лучше STL?
Он несёт единицы измерения, цвета и настройки печати внутри файла: вопрос масштаба не возникает, а для мультицветной модели на AMS разбивка по цветам уже сделана.
Что посмотреть дальше
- Прикинуть сумму по весу — до того, как пришлёте файл
- Выбор пластика под нагрузку — семь материалов и их пределы
- Если модель придётся переделать — правки геометрии и работа с нуля
- Деталь есть, файла нет — оцифровка вместо ручного обмера
- Файла нет, есть чертёж — строим функциональную деталь по размерам и печатаем
- Когда FDM не тянет детализацию — фотополимер через партнёров
- Из чего складывается сумма — цена грамма, качество, цветность
- Весь путь заказа целиком — от первого сообщения до выдачи
- Файл готов, а деталь нужна завтра — что попадает в срочные сутки, а что нет
Читайте по теме
- Как подготовить STL, чтобы не переделывать печать — стенка в проходах сопла, нависания, ориентация слоёв, разрез крупной модели
- Если своего файла нет: где искать готовую модель — десять живых площадок и как отличить печатаемый файл от красивого рендера