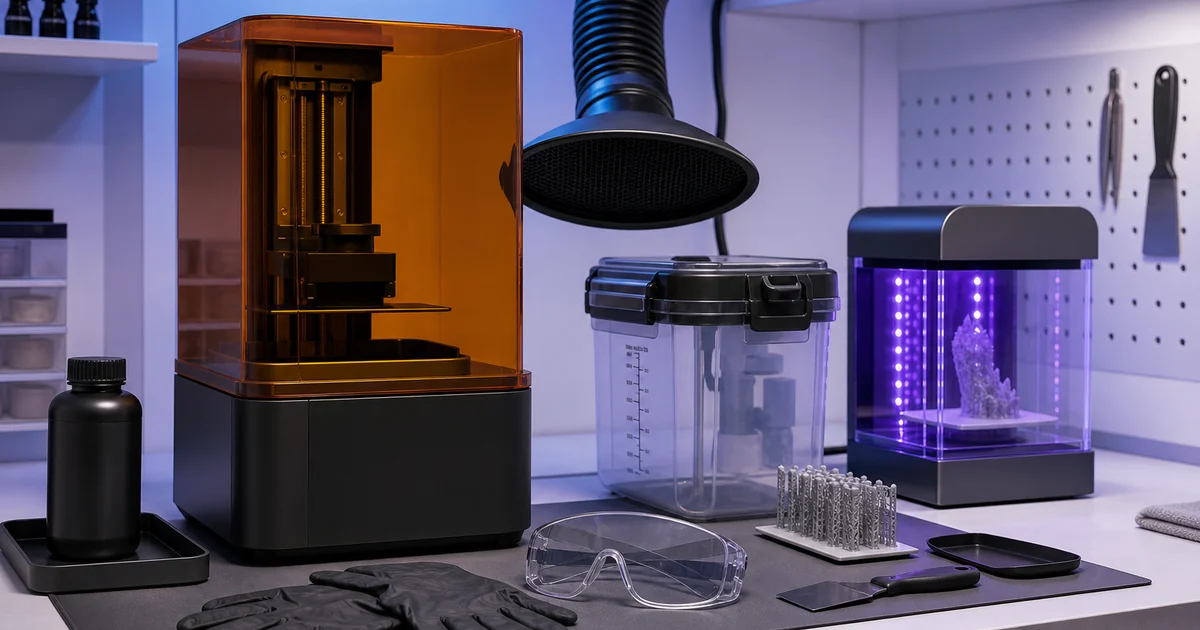
Что такое фотополимерная смола и чем она отличается от филамента
Фотополимерная смола — жидкость на основе акрилатов и метакрилатов с добавкой фотоинициатора. Под светом 405 нм (у части машин — 385 нм) инициатор распадается на радикалы, запускается цепная полимеризация, и мономеры с олигомерами сшиваются в твёрдую сетку. В MSLA-принтере это идёт слой за слоем: LCD-экран засвечивает сечение, платформа поднимается на несколько миллиметров и отрывает деталь от плёнки FEP, потом опускается обратно — но останавливается на один шаг слоя выше прежнего положения. Сам шаг обычно 0.02–0.05 мм; подъём на отрыв в разы больше и к высоте слоя отношения не имеет.
Разница с FDM здесь принципиальная, и она не про качество поверхности. Катушка PLA или PETG на полке — инертный кусок пластика: он уже полимеризован, ничего не испаряет при комнатной температуре и не требует ничего, кроме сухого шкафа. Смола — реактивная жидкость, и практически вся её опасность существует ровно до полной полимеризации. После отверждения это обычный сшитый акрилат, не опаснее оргстекла или застывшей эпоксидки.
Дальше — что опасно в жидкой фазе, почему у нас нет своего SLA-принтера и как из-за этого выглядит заказ. Нужен не разбор, а решение по конкретной модели — это на страницу SLA-печати.
Чем опасна жидкая смола: не ожог, а сенсибилизация
Типичная паспортная маркировка стандартной модельной смолы — H315 (раздражение кожи), H317 (может вызвать аллергическую кожную реакцию), H319 (серьёзное раздражение глаз) и H411 (токсично для водных организмов с долгосрочными последствиями). Самый неприятный пункт здесь — H317.
Раздражение проходит: смыли, промыли, забыли. Сенсибилизация не проходит. Акрилаты — известные контактные аллергены: организм может однажды «запомнить» вещество, и дальше реакция возникает на дозы, которые раньше не давали ничего — зуд, покраснение, экзема на кистях от следового контакта. Обратно переключатель не выключается. Поэтому в SLA-мастерской перчатки — не про чистоту рук.
Перчатки только нитриловые: акрилаты проходят через латекс быстро. Менять при первом попадании смолы на внешнюю сторону, а не «домыть и продолжить». Плюс очки — от капли, которая срывается с детали при снятии с платформы, и респиратор при работе с открытой ванной. УФ-лампа доотверждения даёт мощный поток 385–405 нм: смотреть в открытую камеру нельзя даже «на секунду проверить».
Вентиляция: почему «поставим у окна» не считается
Смола пахнет, и запах — это летучие мономеры в воздухе. Закрытый корпус принтера снижает выброс, но не убирает: камеру открывают на каждой смене детали, а испарение из ванны идёт все часы печати. Работает только принудительная вытяжка из зоны принтера наружу или через угольный фильтр достаточного объёма — и эта зона должна быть отделена от мест, где люди сидят весь день.
У нас есть закрытый бокс с фильтрацией, но он под другую задачу: удерживать ультрадисперсные частицы и летучие продукты при печати ABS, ASA и PA-CF. Это не вытяжка под открытую ванну со смолой, и переиспользовать его «заодно» — плохая идея. Ещё хуже — держать открытую ванну рядом с покрасочным постом, где работают аэрографы и растворители.
Изопропанол: несколько литров ЛВЖ рядом с горячим оборудованием
Отмывка от непрореагировавшей смолы идёт в изопропиловом спирте 99%. Это не «спиртовая салфетка», а ванна, ёмкости для отстоя, канистра запаса и канистра отработки — несколько литров легковоспламеняющейся жидкости, которая:
- имеет температуру вспышки около 12 °C — при комнатной температуре над поверхностью уже стоит воспламеняемая смесь;
- даёт пары тяжелее воздуха — они стекают вниз и накапливаются у пола;
- имеет нижний предел воспламенения порядка 2% по объёму: загорается от небольшой концентрации.
Наложите это на мастерскую: рядом шлифовка со статикой и абразивной пылью, покрасочный пост, греющиеся до 300 °C хотэнды и обогреваемые камеры FDM-принтеров. Нужно либо отдельное помещение под ЛВЖ, либо честный отказ. Мы выбрали второе: «безопасно» здесь означает отдельное помещение, отдельную вентиляцию и отдельный регламент — под объём заказов, который закрывается партнёрами.
Отходы смолы: почему их нельзя просто выбросить
Отработка после SLA — не только остаток в ванне: грязный изопропанол с растворённой смолой, фильтры, полотенца, перчатки, снятые FEP-плёнки, осадок из отстойника. Всё это несёт ту самую H411, а бытовые очистные с акрилатами не справляются. Рабочий регламент выглядит так:
1. Жидкие остатки со стенок и платформы не сливаются — собираются в отдельную ёмкость. 2. Смола и осадок засвечиваются УФ до полной полимеризации: дальше это обычный пластиковый отход. 3. Грязный спирт отстаивается, шлам отфильтровывается, спирт идёт в первую ступень мойки. 4. Что нельзя обезвредить на месте — в герметичную тару и организации, у которой есть право принимать такие отходы.
Для ИП это учёт, договор и ответственность. Держать всё ради технологии, нужной в меньшинстве заказов, бессмысленно: проще не производить такой отход вообще.
Доотверждение: единственная процедура, которая делает деталь безопасной
Свежеснятая деталь покрыта плёнкой непрореагировавшей смолы и внутри полимеризована не до конца. Она липкая, пахнет и по рискам эквивалентна жидкой смоле. Безопасной её делают три шага в строгом порядке:
1. Промывка в изопропаноле 99% — двумя ваннами, грязной черновой и чистой финишной. Одна ванна на всё быстро превращается в раствор смолы, которым деталь скорее пачкают, чем моют. 2. Сушка — спирт должен полностью испариться. Мокрую деталь засвечивать нельзя: спирт мутнит поверхность и мешает равномерной полимеризации. 3. УФ-доотверждение — несколько минут в камере с вращающимся столиком; время зависит от размера, толщины и марки смолы.
Ломается это предсказуемо: тёмные пигментированные смолы плохо пропускают УФ вглубь, массивные детали остаются недосвеченными в сердцевине, замкнутые полости не отмываются вовсе — внутри стоит жидкая смола и потом сочится через микротрещины. Признаки: липкость, стойкий запах через сутки, «испарина» на поверхности через несколько дней. Ровно это мы проверяем на приёмке — липкую или пахнущую деталь возвращаем на дозасветку.
Почему у нас FDM, а SLA — через партнёров
Слева — что требует SLA-участок, справа — что стоит в мастерской.
| Что требует SLA | Зачем это нужно | Что есть у нас |
|---|---|---|
| Вытяжка из зоны печати наружу | Летучие мономеры из открытой ванны | Бокс с фильтрацией под ABS/ASA/PA-CF — другая задача |
| Отдельное помещение под ЛВЖ | Изопропанол, вспышка около 12 °C | Общая мастерская со шлифовкой и покраской |
| Мойка и камера доотверждения | Без них деталь остаётся опасной | Нет |
| Схема обращения с отходами | H411, договор и учёт | Нет |
| Регламент СИЗ под сенсибилизацию | Акрилаты — контактные аллергены | Сенсибилизация не характерна для FDM-филаментов; свои СИЗ есть — фильтрбокс и влажная шлифовка |
Наш парк — Bambu Lab P2S, H2D и Snapmaker U1 плюс шлифовально-покрасочный пост с вытяжкой. Он закрывает большую часть задач, а фотополимер мы берём под конкретный проект и отдаём проверенным партнёрам, оставляя за собой постановку задачи, подготовку модели, приёмку и постобработку. В портфолио есть работы из смолы: дракон с размахом крыльев 250 мм, бюст викинга высотой 180 мм, совомедведь для настолки высотой 90 мм — сделаны они именно по этой схеме. Что делаем сами и по каким ценам — на странице услуг.
Как выбрать SLA-исполнителя: вопросы и красные флаги
Если вы ищете фотополимерную печать самостоятельно, спросите исполнителя вот о чём. Ответы говорят о процессе больше, чем фотографии готовых миниатюр.
| Вопрос | Хороший ответ | Красный флаг |
|---|---|---|
| Где стоит принтер | Отдельная зона с вытяжкой | «Дома в комнате», «на балконе» |
| Чем и сколько раз моете | ИПС 99%, две ванны: черновая и чистая | «Ополаскиваем», «протираем» |
| Сколько доотверждаете | Называют время и зависимость от смолы | «Оно само на солнце» |
| Куда девается отработка | Засвечиваем и сдаём как отход | «В канализацию», молчание |
| Марка смолы, есть ли паспорт | Называют производителя, дают SDS/TDS | «Обычная, китайская» |
| Отмываются ли внутренние полости | Обсуждают дренажные отверстия | Вопрос вызывает недоумение |
Отдельно про «water-washable» смолы: они моются водой вместо спирта, и это снимает пожарный риск. Но вода после мойки — раствор мономеров с той же H411, в раковину её выливать нельзя. «Моется водой» не значит «экологично»: заменили растворитель, и только.
И пусть исполнитель предупредит, что деталь приедет со следами от поддержек: у SLA они точечные, а места контакта требуют зачистки. Обещают идеальную поверхность без единого следа — либо будет ручная доработка, и она в цене, либо обещание не выполнят.
Безопасность готовой детали: что можно и чего нельзя
Промытая и полностью засвеченная деталь — сшитый акрилат: её можно брать руками без перчаток, запаха и липкости у неё нет.
Что с ней можно:
- держать дома, ставить на полку годами при комнатной температуре;
- грунтовать, красить акрилом и эмалью, лакировать — под покраску смола ложится лучше FDM;
- шлифовать (обязательно влажным способом, чтобы не дышать пылью) и склеивать цианакрилатом.
Чего нельзя даже после полного отверждения:
- пищевой контакт — ни посуда, ни формы, ни то, что берут в рот. Стандартные модельные смолы производители не заявляют пригодными для контакта с пищей, и полное отсутствие остаточного мономера гарантировать нельзя;
- импланты и длительный контакт со слизистой — для этого есть отдельные биосовместимые составы с классом по ISO 10993, у партнёров общего профиля их обычно нет;
- улица и нагрузка — стандартная смола хрупкая, теплостойкость в районе 50–70 °C, а от солнечного УФ она желтеет и становится ещё более хрупкой. Для наружных деталей нужен ASA или PETG, а не фотополимер.
Детские игрушки мы предлагаем печатать на FDM, и причина механическая: реактопласт скалывается острым краем там, где PETG или нейлон согнулись бы. Фигурки и игрушки у нас идут филаментом — при необходимости слоем 0.08 мм и с покраской.
Страшилки про SLA в интернете — про необработанную смолу и печать в спальне без вытяжки; к детали, прошедшей полный цикл, они отношения не имеют.
Когда SLA не нужна: что закрывает FDM
Запрос «нужна смола, там мелкая детализация» часто закрывается FDM. Ширина дорожки к диаметру сопла жёстко не привязана: Bambu Studio и Orca ведут её переменной, и стенка 0.5 мм на сопле 0.4 мм печатается одним проходом — без щели внутри и без округления до 0.8 мм. Где рельеф действительно мелкий, ставим сопло 0.2 мм и слой 0.08 мм: после грунта поверхность читается как литая. Предел у FDM тоже есть — элемент порядка ширины дорожки уже не разрешается: сливается с соседним или пропадает. Развёрнутое сравнение — в статье SLA против FDM для миниатюр.
Правило звучит не «крупное — на FDM», а «смотри на самый мелкий элемент, а не на габарит». Шлем, косплей-реквизит, крупный макет, статуэтка с крупным рельефом вроде драпировки или доспеха уходят на FDM: слой теряется в размере, деталь переживает падение и пересылку и стоит дешевле. Но правило не абсолютное — бюст викинга высотой 180 мм в нашем портфолио печатался в смоле: на нём читаются поры кожи и насечка кольчуги, а такой рельеф мельче дорожки при любой высоте слоя. Смола стабильно выигрывает на мелочи: миниатюры 28–32 мм, ювелирные мастер-модели, лица, тонкий орнамент.
И оговорка про цифры. 0.05 мм в описании принтера — высота слоя, а не допуск на размер. Реальная размерная точность FDM на небольшой детали — примерно ±0.1–0.2 мм; у смолы лучше, но не на порядок. Если деталь должна встать в существующий узел, важен допуск, а не красота поверхности.
Где эта схема не работает
Работа через партнёров — компромисс, и минусы у неё честные.
Срочность
В цепочке появляется лишнее звено и лишняя логистика. Если деталь нужна завтра, партнёрская SLA почти наверняка не успеет: тогда либо смотрим, закрывается ли задача FDM с ультратонким слоем у нас, либо честнее идти в SLA-студию напрямую.
Экзотическая смола
Литейные восковки, эластичные, высокотемпературные, биосовместимые составы — это не «поставить другую бутылку», а отдельный процесс и отдельная камера. Обещать то, чего не контролируем, мы не станем.
Строгая конфиденциальность
Мы подписываем NDA и возвращаем исходные STL без правок, но при передаче файла партнёру круг посвящённых расширяется, и мы говорим об этом прямо. Если требование — ни одна третья сторона не видит геометрию, задача решается только FDM у нас либо у исполнителя с собственным SLA-парком.
Претензии по качеству
Наш регламент по браку написан про собственную печать: отвечаем в течение 24 часов рабочего времени, и если брак наш — перепечатываем за свой счёт в первоочерёдном порядке, за 1–2 дня. На печать, выполненную не нами, это обещание автоматически не переносится: по фотополимеру мы сначала разбираем причину дефекта вместе с партнёром и только потом договариваемся о решении. Обещать чужую перепечатку заранее мы не будем.
Цена
Фотополимер не считается по нашему прайсу за грамм: калькулятор настроен на FDM-материалы, от PETG за 0.40 BYN/г до PA-6-GF за 1.40 BYN/г, с коэффициентами качества от 0.85 за слой 0.28 мм до 1.55 за 0.08 мм. По SLA цену называем после оценки модели, а не по формуле: объём смолы, схема поддержек и загрузка партнёра решают больше, чем вес детали.
Как заказать фотополимер у нас
Пришлите модель или опишите задачу через форму заказа — размер, назначение, нужна ли покраска. Мы смотрим геометрию и говорим прямо, нужна тут смола или задача закрывается FDM дешевле и прочнее. Если нужна — проверяем сетку и толщины, согласуем ориентацию и то, на какую сторону уйдут следы поддержек, передаём партнёру, принимаем деталь и при необходимости доводим на своём шлифовально-покрасочном посту.
На выходе — промытая и полностью засвеченная деталь без запаха и липкости, с зачищенными точками поддержек. Плюс честный ответ на вопрос «а безопасно ли это»: без маркетинга про «экологичные смолы» и без умолчаний про то, чего с такой деталью делать нельзя.